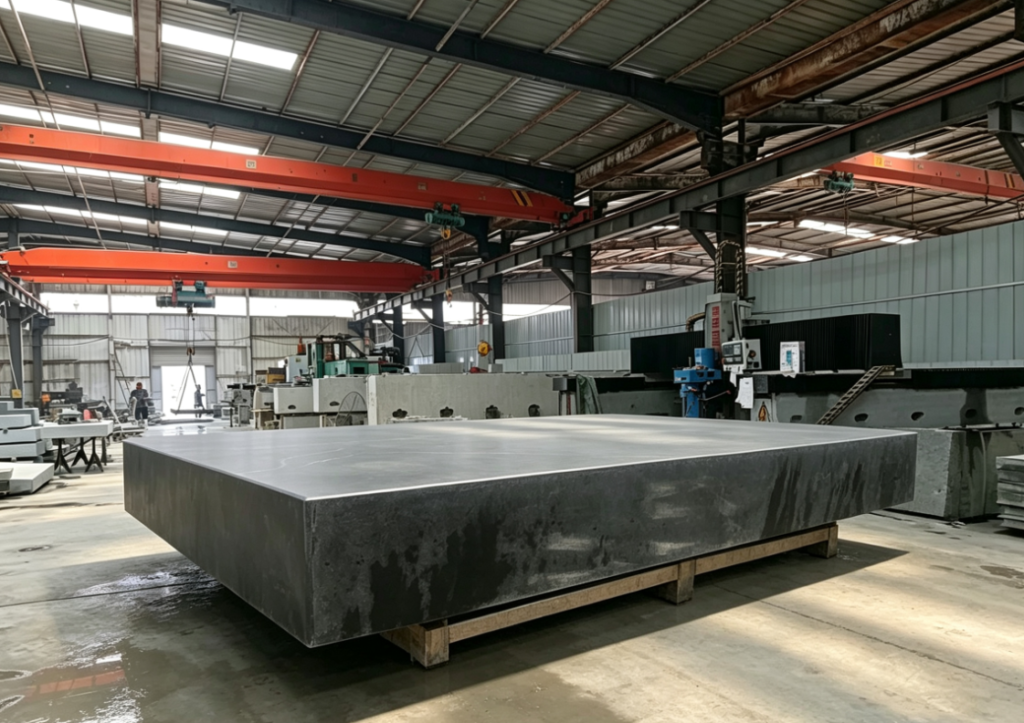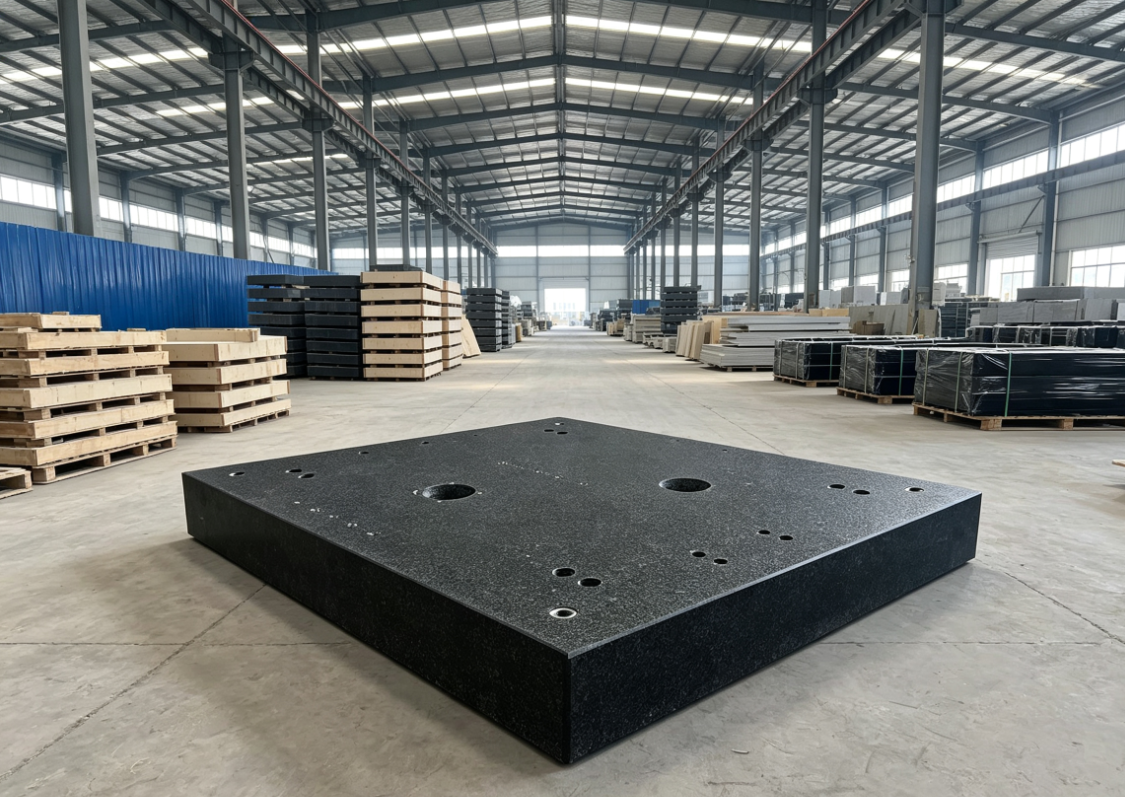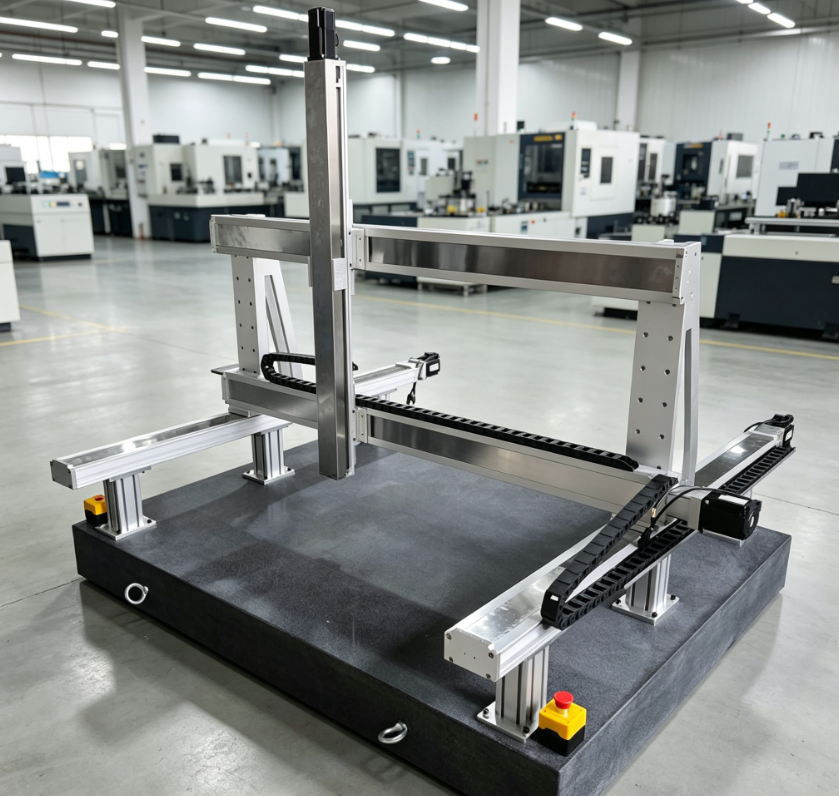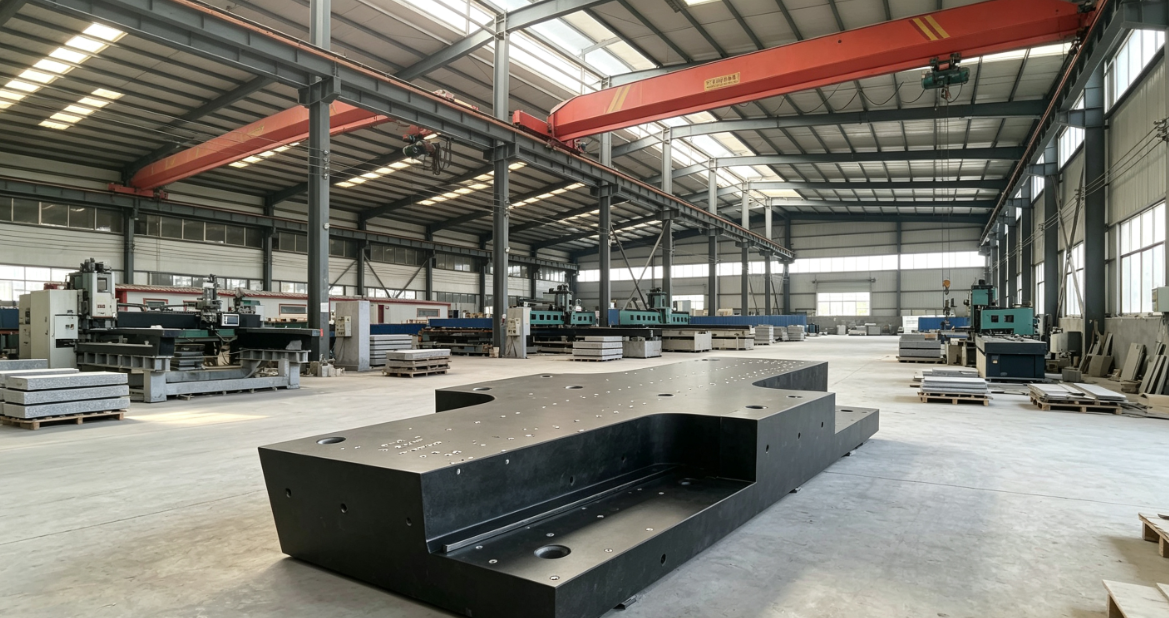
Высокоточные гранитные конструкционные элементы станков (станина, основа, поперечная балка, рабочий стол)
Натуральный гранит (в основном «Цзинань Грин») является основным несущим конструктивным элементом сверхточных станков, станков на воздушных подшипниках, координатно-измерительных машин (КИМ), алмазных токарных станков и оборудования для тестирования полупроводников. Благодаря чрезвычайно низкому тепловому расширению, высокой способности гасить вибрации, отсутствию внутренних напряжений, немагнитным свойствам и устойчивости к коррозии он обеспечивает долгосрочное сохранение точности на уровне от микрона до субмикрона.
I. Физические свойства основного материала (Jinan Green)
Таблица
| Артикул | Параметр | Сравнение с чугуном |
|---|---|---|
| Удельная плотность | 2,97–3,07 т/м³ | Чугун 7,2 т/м³ |
| Прочность на сжатие | 245–254 МПа | Немного ниже, чем у чугуна |
| Модуль упругости | 127 ГПа | Похоже на серый чугун |
| Коэффициент линейного расширения | 4,6–6,3×10⁻⁶/℃ | Около половины чугуна |
| Скорость поглощения воды | ≤0,01% | Практически непроницаемый |
| Твёрдость по Шору | HS89-100 | Примерно в 3 раза больше чугуна |
| Коэффициент потерь на демпфирование | 0.5-0.6 | В 3–10 раз больше, чем у чугуна; высокочастотные колебания быстро затухают |
✅ Преимущества:
- Превосходная система подавления вибраций: Помогает устранить следы вибрации при высокоскоростной резке, улучшает качество поверхности заготовки, а также защищает линейные двигатели, решетчатые линейные мерки и продлевает срок службы инструмента;
- Незначительная термическая деформация и изотропность: Изменения температуры не приводят к искажениям, благодаря чему термокомпенсация становится простой и эффективной;
- Естественное геологическое старение в течение сотен миллионов лет: Исходное внутреннее напряжение сырья практически равно нулю;
- Немагнитный, устойчив к воздействию смазочно-охлаждающих жидкостей и не подвержен ржавчине: Не требуется антикоррозионное покрытие;
- Повреждения от удара приводят лишь к локальному сколу: При этом не образуются металлические заусенцы и не происходит пластической деформации; поврежденные участки можно отремонтировать и заново отшлифовать для восстановления точности.
⚠️ Недостатки:
Высокая хрупкость, низкая ударопрочность и сопротивление сдвигу; невозможно наносить резьбу напрямую, необходимо использовать встроенные резьбовые вставки из нержавеющей стали; высокая стоимость закупки крупных цельных деталей; поперечные балки с большим пролетом ограничены прочностью на изгиб; уязвимы к сильным ударам.
II. Распространённые типы структурных компонентов и сценарии их применения
- Станины / основания станков: Вертикальные сверхточные шлифовальные станки, высокоскоростные прецизионные фрезерные станки, алмазные токарные станки, оборудование для производства полупроводников, координатно-измерительные машины; входит в состав направляющих, линейных двигателей, решетчатых линеек и шпиндельных узлов.
- Гранитная поперечина: Прецизионные станки портального типа, координатно-измерительные машины портального типа; особое внимание следует уделять контролю деформаций при изгибе, поперечные сечения должны быть утолщены, а также следует по возможности использовать цельные каменные блоки, чтобы сократить количество мест склеивания и стыковки.
- Передвижной рабочий стол: Подвижный стол на воздушных подшипниках, непосредственно выполняющий роль подвижной опорной поверхности, с точностью класса 00/000.
- Колонна, основание оси Z: Мелкогабаритное сверхточное оборудование, обеспечивающее эталон вертикальности.
Примечание: Станки для тяжелых условий эксплуатации и глубокой резки (большая глубина резания, высокий крутящий момент) как правило, не подходят для станин, полностью изготовленных из гранита; они лучше подходят для оборудование для высокоскоростной лазерной резки, обработки зеркал и контроля качества.
III. Полная схема технологического процесса
Выбор и приемка материала → Разрезание заготовки → Черновая обработка (фрезерование профиля, выделение положений отверстий, формирование полостей для облегчения конструкции) → Лечение старения (важно) → Грубое шлифование → Сверление / зенкерование → Установка резьбовых вставок из нержавеющей стали → Отвердевание клея в течение более 72 часов → Полуточное шлифование → Точное шлифование в цехе с постоянной температурой / Ручная подгонка и полировка → Контроль геометрической точности (плоскостность, перпендикулярность, параллельность) → Статическое выдерживание готовой продукции при постоянной температуре → Заводской протокол контроля (плоскостность, геометрические допуски) → Экспортная упаковка (фумигированные деревянные ящики).
Два метода старения
- Естественное старение: выдержка на открытом воздухе в течение 6–12 месяцев после черновой обработки для снятия остаточных напряжений; высокая стоимость и длительный цикл;
- Искусственное старение с циклом «тепло-холод»: циклическое изменение температуры от -20 °C до 80 °C для сокращения продолжительности цикла; при выполнении заказов высокого уровня оба метода применяются в сочетании.
IV. Основные меры предосторожности при проведении технологических процессов (этапы производства и черчения)
1. Выбор материала
- Не должен иметь трещин, включений, заметных кварцевых жил и рыхлых пор; высокое содержание кварца обеспечивает высокую твёрдость, но делает материал склонным к сколам по краям;
- Для производства полупроводникового оборудования требуется камень с низким содержанием железа, чтобы избежать магнитного и твердофазного загрязнения;
- Использование обычного строительного гранита запрещено; его минеральные зерна имеют крупную фракцию, а напряжения в нем нестабильны, в результате чего он не соответствует требованиям, предъявляемым к граниту, предназначенному для использования в станках.
2. Встроенные резьбовые вставки (наиболее подверженные проблемам)
- Последовательность: После чернового шлифования просверлите отверстия и вставьте детали, а затем, после полного отвердевания, выполните точное шлифование; категорически запрещается сверлить и устанавливать детали после прецизионного шлифования, так как это приведет к нарушению точности опорной поверхности;
- Втулки: нержавеющая сталь марки 304/316, толщина стенок ≥2 мм; использование тонколистового железа и латунных втулок запрещено;
- Расстояние от края отверстия ≥50 мм, расстояние между отверстиями ≥100 мм для предотвращения растрескивания камня;
- Верхняя поверхность втулки должна быть на 0,3–1 мм ниже рабочей поверхности камня; она ни в коем случае не должна выступать и приподнимать направляющую;
- Эпоксидный клей необходимо нанести слоем без пузырьков воздуха, прижать вертикально для фиксации; оставить для отвердевания при комнатной температуре на ≥72 ч, чтобы устранить напряжения, возникающие в результате усадки клея;
- После отверждения проверьте точность положения резьбового отверстия в пределах ±0,1 мм и обеспечьте контроль разницы высот втулки с точностью до микрона.
3. Шлифование и точность
- Прецизионное шлифование должно быть выполнено в Цех с постоянной температурой 20±1 °C;
- Классы точности: класс 0, класс 00, класс 000; класс 000 в основном используется в метрологии и производстве полупроводников; класс 00 является основным для станков;
- Плоскостность соответствует стандартам GB/T 22362 и DIN 876; плоскостность увеличивается с увеличением длины диагонали;
- Монтажная полоса опорной направляющей должна быть отшлифована до одинаковой высоты, без локальных возвышений или углублений.
4. Основные моменты проектирования конструкций
- Толщина стенок не должна быть слишком малой; рекомендуемая толщина опорной плиты составляет ≥80–120 мм; полости для облегчения веса не должны вырезаться слишком близко к краям;
- Все отверстия должны иметь фаску, чтобы предотвратить сколы по краям при перемещении и сборке;
- Для балок с большим пролетом необходимо проверить прогиб гранита при изгибе; если прогиб превышает допустимые нормы, следует либо увеличить толщину поперечного сечения, либо перейти на использование гранитно-стальной композитной конструкции;
- Склеивание стыков: отдавайте предпочтение цельным материалам; если стыки неизбежны, применяйте склеивание с обратной стороны (склеивание с обратной стороны, при котором рабочая поверхность остается цельной), полностью отшлифуйте склеиваемую поверхность и используйте специальный конструкционный клей для гранита; стыки создают риски для долгосрочной стабильности и их следует избегать при изготовлении оборудования высокого класса.
5. Основные моменты сборки и монтажа
- Необходимо установить резиновую или силиконовую прокладку толщиной 3–5 мм между гранитом и металлическим каркасом; прямой контакт стали с камнем запрещен во избежание электрохимической коррозии и локального растрескивания камня под воздействием напряжений;
- Крепежные болты нельзя затягивать до упора; используйте гибкие зажимные позиционирующие штифты для выравнивания;
- При опоре следует отдавать предпочтение трёхточечному креплению в сочетании с другими вспомогательными опорами; следует использовать соответствующие виброгасящие опоры, а в случаях высокоточных применений можно устанавливать пневморессорные изоляторы;
- При подъеме стальной трос не должен напрямую соприкасаться с кромками и углами; для защиты следует использовать мягкие прокладки, чтобы предотвратить сколы и трещины на кромках.
6. Эксплуатация и техническое обслуживание
- Устойчив к воздействию смазочно-охлаждающих жидкостей, однако следует избегать длительного пребывания в сильнощелочных растворах;
- Не ударяйте кувалдой; при небольших локальных сколах используйте специальный клей для ремонта камня, а затем заново отполируйте поверхность;
- Не следует произвольно сверлить отверстия или нарезать резьбу на готовой поверхности.
V. Простое сравнение с чугунными и минеральными отливками (искусственный гранит)
- Натуральный гранит: Превосходное гашение вибраций, хорошая термическая стабильность, высочайшая долгосрочная точность; хрупкость, резьба должна быть врезанной, ограниченное применение для крупных заготовок; подходит для сверхточных контрольно-измерительных приборов и станков с воздушными подшипниками.
- Серое чугунное изделие: Хорошая вязкость, подходит для нарезания резьбы, обладает высокой несущей способностью при тяжелой обработке; низкая амортизация, подвержен появлению вибрационных следов, содержит литейные напряжения, подвержен коррозии; является основным материалом для традиционных универсальных станков.
- Минеральное литье (искусственный эпоксидный гранит): Обеспечивает лучшее гашение вибраций, чем натуральный гранит; позволяет изготавливать сложные внутренние полости; подвержен ползучести полимера; долгосрочная точность несколько уступает натуральному граниту; подходит для некоторых высокоскоростных станков с ЧПУ.