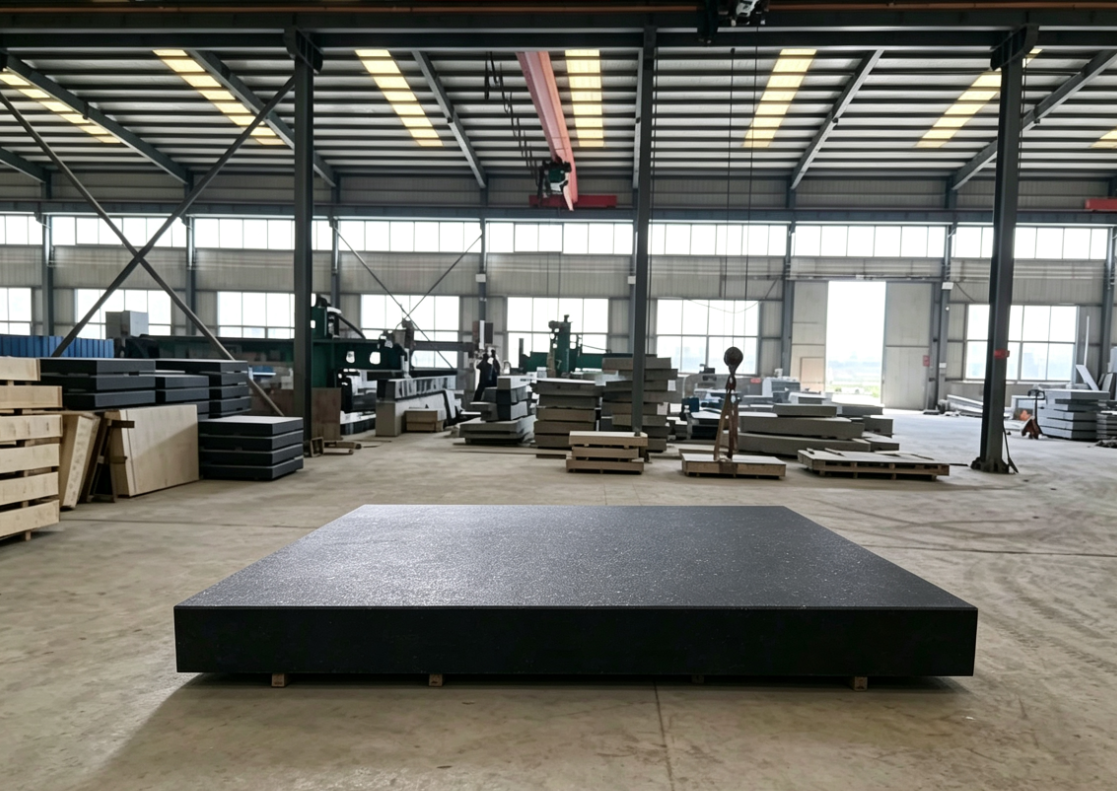
Полный производственный процесс изготовления прецизионных гранитных деталей (от необработанного камня до готового изделия, стандартная технологическая схема в отрасли)
Общий технологический процесс: выбор материала → раскрой заготовки → черновая обработка → термообработка (старение) → прецизионная обработка → прецизионное шлифование → контроль качества → антикоррозионная защита → упаковка и отгрузка. На протяжении всего процесса осуществляется контроль точности, плоскостности и стабильности с целью обеспечения соответствия стандартам точности класса 00 и класса 000.
I. Выбор материала (первый шаг в обеспечении качества)
Отдавайте предпочтение гранитам с плотной структурой, таким как «Цзинань Грин», «Чжанцю Черный» и «Индийский Черный», которые отличаются мелким зерном, отсутствием трещин, пор, белых прожилок и следов выветривания.
Испытания: коэффициент водопоглощения <0,13%, высокая прочность на сжатие, низкий коэффициент теплового расширения, немагнитность и устойчивость к деформации.
Отбраковывайте необработанные блоки со скрытыми трещинами, слоями или значительными различиями в цвете, чтобы избежать появления трещин при последующей обработке.
II. Резка блоков (резка и формовка материала)
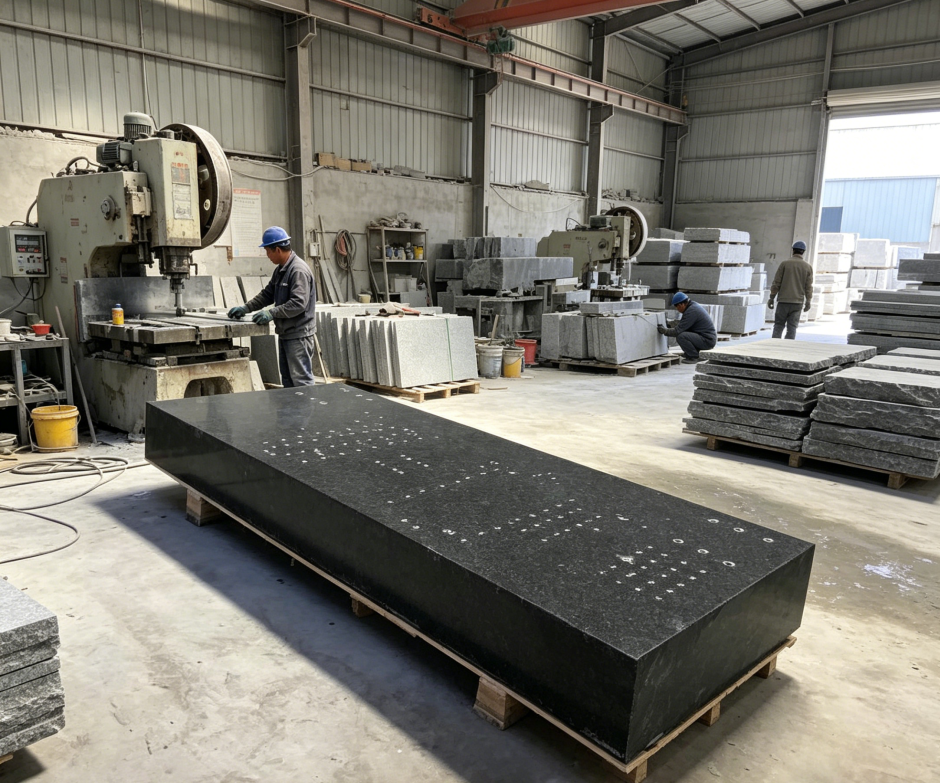
Резка на крупных пилах: использование алмазных проволочных пил или крупных режущих станков для распиловки блоков на плиты, квадратные заготовки и черновые детали.
Припуск в соответствии с чертежами: 5–15 мм для плоских поверхностей; более значительные припуски для деталей нестандартной формы и крупных оснований станков.
Предварительная обрезка необработанных деталей после резки с целью удаления острых углов и сколов.
III. Черновая обработка (придание формы, сверление и прорезание пазов)
Портальный фрезерный станок / портальный фрезерный станок с ЧПУ: фрезерование плоскостей, боковых поверхностей, ступеней, пазов и фасок.
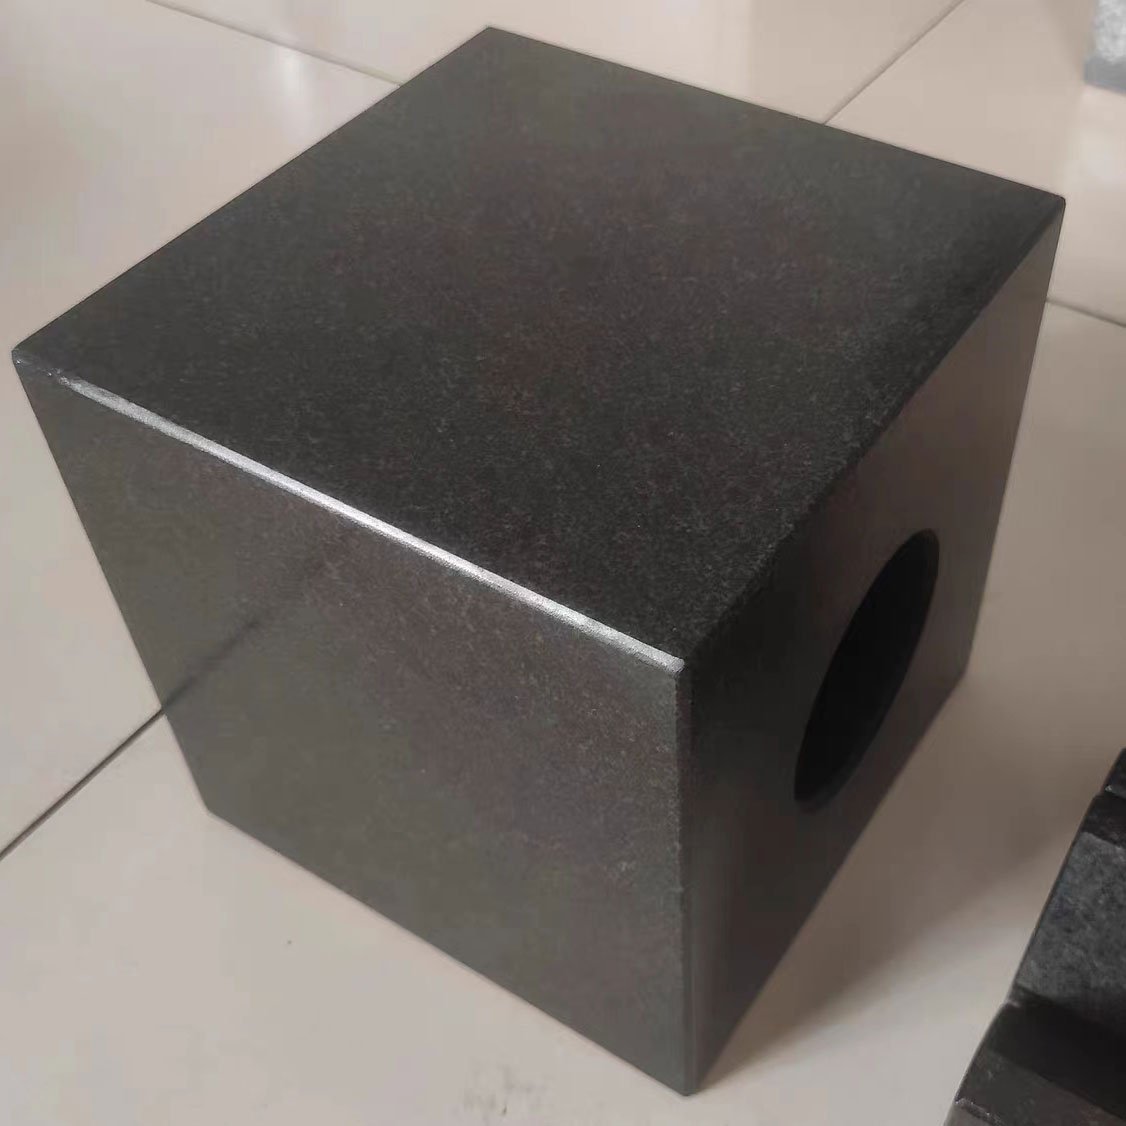
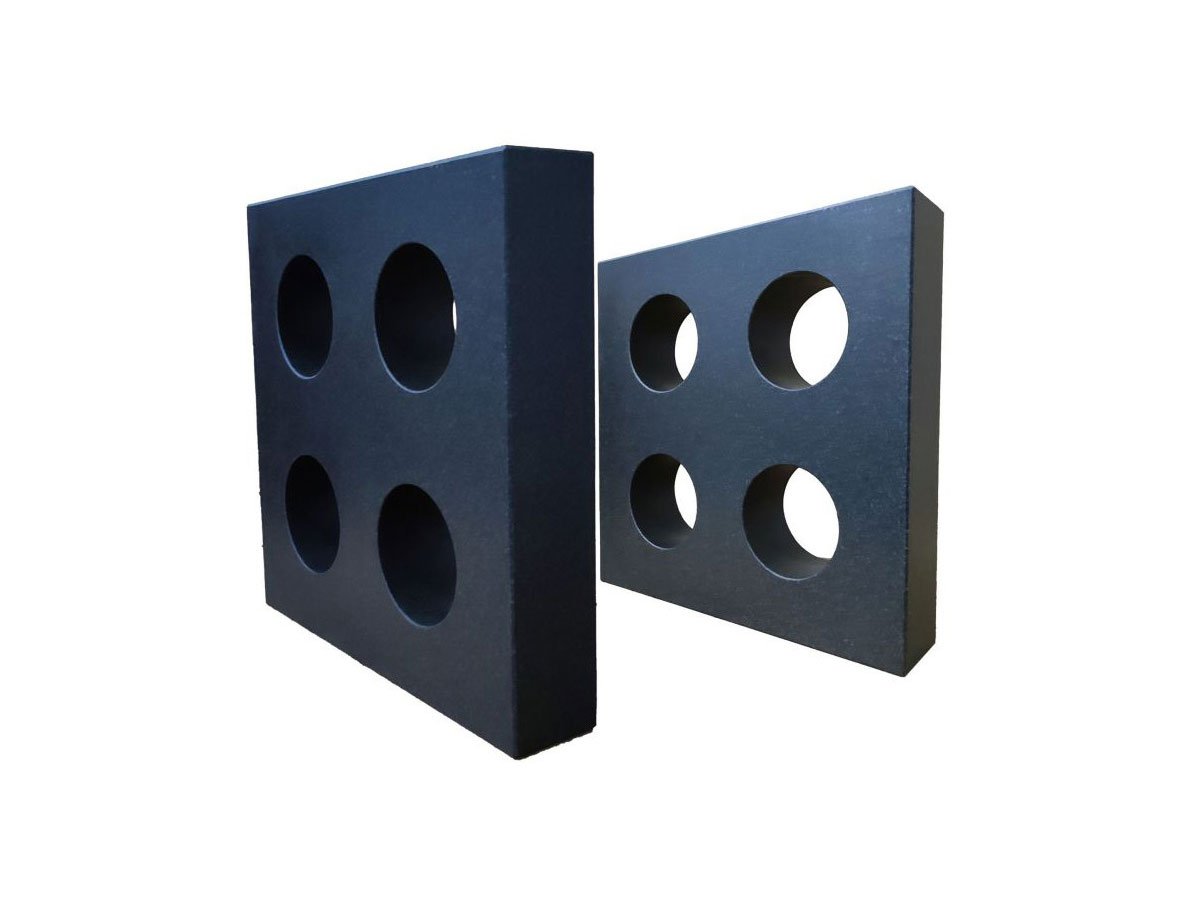
Сверление, нарезание резьбы и установка металлических деталей (вставки из нержавеющей стали, втулки для распорных болтов).
Точность размеров после черновой обработки составляет примерно ±0,5 мм; поверхности имеют шероховатую поверхность и в основном определяют контур детали.
IV. Обработка при старении (самый важный этап, обеспечивающий отсутствие деформаций)
Гранит имеет внутренние напряжения; без выдержки со временем могут возникнуть деформации и потеря точности.
Два метода:
Естественное старение: необработанные детали выдерживаются на открытом воздухе в течение 3–6 месяцев для снятия внутренних напряжений (обязательно для крупных деталей).
Термическая стабилизация при постоянной температуре: выпечка при температуре 40–60 °C для быстрого снятия внутренних напряжений; подходит для средних и мелких деталей или срочных заказов.
Прецизионные станки, основания координатно-измерительных машин и полупроводниковые компоненты должны проходить процесс старения.
V. Полупрецизионная обработка (прецизионное фрезерование и обточная обработка)
Вторичная обработка на портальных фрезерных станках с ЧПУ с оставлением припуска 0,3–1 мм. Обеспечивает точность размеров, перпендикулярность и параллельность, а также подготовку к шлифованию.
На данном этапе завершается механическая обработка нестандартных деталей, балок, колонн и каркасов.
VI. Прецизионное шлифование (основной процесс, определяющий класс точности)
Трехступенчатое измельчение — от крупного до мелкого:
Грубое шлифование: абразивы 80#–240# для удаления следов от инструмента и выравнивания поверхности.
Средшая шлифовка: 400#–800# для дальнейшего улучшения плоскостности.
Тонкое шлифование / Прецизионное шлифование: 1200#–3000#; предназначено для платформ класса 00 и класса 000; в производстве продукции высшего качества сочетаются ручная чистка и механическое шлифование.
Ссылка на эталоны точности:
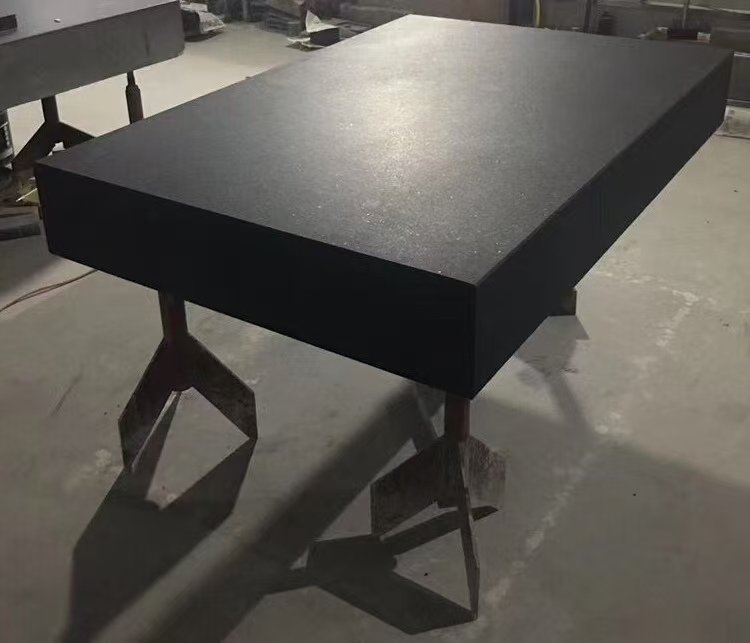
Обычные платформы: класс 0
Точный контроль качества: класс 00
Полупроводниковое / оптическое оборудование: класс 000 (плоскостность на уровне микронов)
VII. Очистка, сушка и защита
Очистка с помощью водяного пистолета под высоким давлением для удаления пыли и шлифовальной кашицы.
Сушка в духовке для обеспечения полной сухости камня.
Обработка, предотвращающая просачивание, появление пятен и коррозию: нанесение специального защитного средства для гранита, предотвращающего появление масляных пятен, водных разводов и коррозию под воздействием кислот и щелочей.
VIII. Контроль точности (обязателен для выпуска с завода)
Пошаговая проверка с использованием профессионального оборудования:
Плоскостность, параллельность, перпендикулярность, прямолинейность
Допуски на размеры, допуски на расстояние между отверстиями
Отделка поверхности
Составлять протоколы проверки; после прохождения проверки заносить товары в учет.
IX. Упаковка и доставка
Крупногабаритные детали: деревянные рамы, обернутые пенопластом и стретч-пленкой для защиты от ударов и толчков;
Прецизионные мелкие детали: индивидуальная упаковка в деревянные ящики для защиты от влаги и ударов.