L'impact de la technologie de traitement des plateaux en granit sur la précision et la stabilité
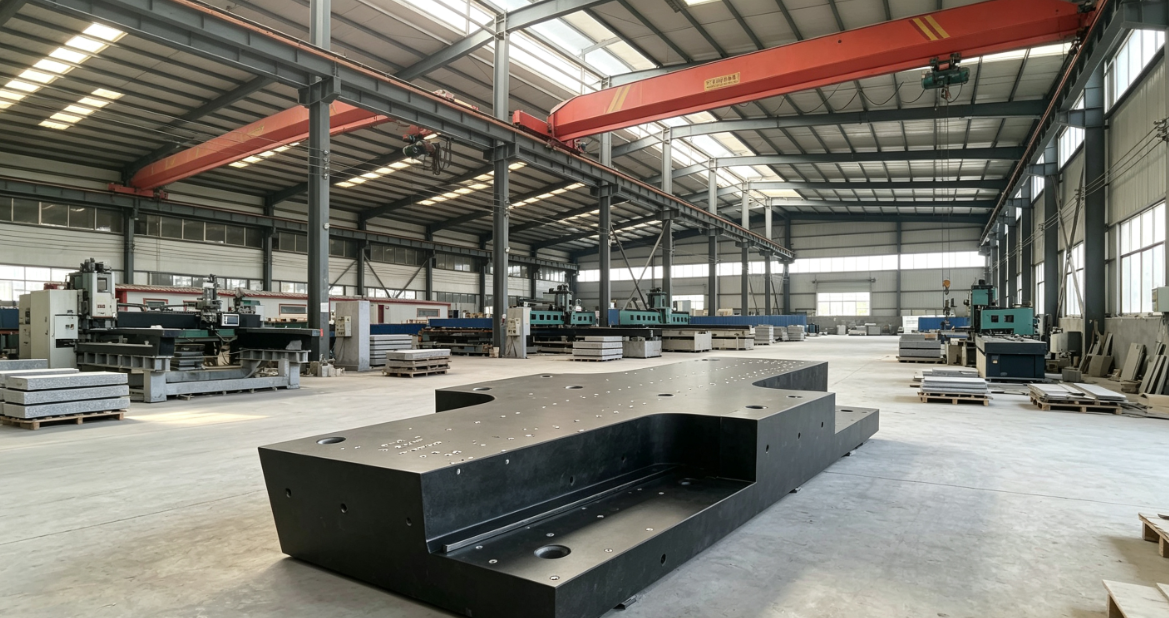
La planéité initiale d'une dalle de granit au moment de la livraison est déterminée par le processus de rectification, tandis que sa stabilité à long terme dépend du contrôle des contraintes tout au long du processus de fabrication. Quelle que soit la qualité de la matière première, si la technologie de traitement n’est pas adaptée, le produit peut passer l’inspection en usine, mais se déformer et subir une dérive de planéité après quelques mois, voire 1 à 2 ans d’utilisation. Le processus de fabrication se décompose en plusieurs étapes : découpe de la matière première → usinage grossier → traitement de vieillissement → usinage de semi-précision → vieillissement secondaire → rainurage / perçage → rectification de précision → rectification d’ultra-précision ; chaque étape influe sur les performances finales.
- Procédé de découpe
Points d'impact : apparition d'une contrainte thermique initiale et de microfissures microscopiques.
✅ Procédé certifié : lames de scie diamantées à refroidissement par eau / découpe au fil diamanté, refroidissement suffisant, vitesse d'avance régulière, ce qui réduit la surchauffe de la surface de coupe et la formation de microfissures.
❌ Procédé inadéquat : découpe à sec, découpe violente à grande vitesse, refroidissement insuffisant.
Conséquences : des microfissures invisibles et des contraintes résiduelles apparaissent sur la surface de coupe ; le meulage ultérieur élimine une partie de cette surface, mais les contraintes internes restent emprisonnées dans l'ébauche, d'où elles se libèrent progressivement, provoquant un gauchissement et une déformation de la plate-forme.
Point important : après la découpe, la pièce ne peut pas être envoyée directement à la rectifieuse ; la couche altérée par la découpe et la chaleur doit être éliminée avant de passer à la rectification grossière. - Usinage de dégrossissage (fraisage de dégrossissage, rectification de dégrossissage)
L'usinage de dégrossissage a pour but d'enlever une grande partie de la surépaisseur et de donner la forme générale à la pièce, ainsi que de réaliser les alésages et les rainures.
Risques liés au processus : profondeur de coupe excessive, profondeur de meulage trop importante à un seul passage ; la surface de la pierre subit une contrainte de compression, ce qui génère une forte contrainte résiduelle due au meulage.
✅ Bonnes pratiques : faible profondeur de coupe, plusieurs passes, refroidissement à l'eau ; prévoir une marge de rectification de précision de 0,5 à 1 mm pour les emplacements des rainures et des trous filetés ; ne pas usiner d'un seul coup jusqu'à la position finale.
❌ Incorrect : rainurage et perçage grossiers avec une grande profondeur de coupe, ce qui génère des microfissures autour des bords de la rainure et modifie le champ de contraintes global.
Une fois l'ébauche terminée, la première phase de vieillissement constitue l'étape la plus importante. De nombreux fabricants la négligent et passent directement à la rectification de semi-précision, ce qui est la principale cause des déformations ultérieures. - Processus de vieillissement —— [Le processus essentiel qui détermine la stabilité à long terme]
La déformation du granit n'est généralement pas due à une défaillance du matériau, mais au fait que les contraintes résiduelles issues de la transformation n'ont pas été éliminées. Le vieillissement n'est pas un traitement décoratif facultatif.
① Vieillissement naturel
Une fois l'usinage de dégrossissage terminé et la majeure partie de la surépaisseur d'usinage éliminée, placez la pièce à plat dans un atelier à température constante et retournez-la régulièrement pour lui permettre de se reposer.
Plateformes de haute précision de classe 000/00 : Laisser reposer pendant plusieurs semaines, voire plusieurs mois. Laisser les contraintes de meulage générées par l'usinage grossier se dissiper progressivement.
Le vieillissement des ébauches de matières premières dans des carrières à ciel ouvert donne de meilleurs résultats, mais le cycle est très long et le coût élevé.
② Vieillissement artificiel par cycles chaud-froid
Soumettre la pièce à des cycles alternés de températures élevées et basses afin d'accélérer la libération des contraintes ; cette méthode convient aux plateformes de Grade 0 ; elle ne peut toutefois pas remplacer complètement le vieillissement naturel à long terme et ne peut servir que de complément.
❌ Piège majeur : usinage grossier → rectification semi-précise directe, puis rectification de précision. Des contraintes sont emprisonnées à l'intérieur de la pièce ; la précision de fabrication est très bonne, mais à mesure que la température de l'environnement d'exploitation fluctue, ces contraintes se libèrent progressivement, la plate-forme se déforme lentement et le niveau de planéité se dégrade.
Remarque : si la dalle présente des rainures ou de grands trous, il est recommandé de procéder à un nouveau cycle de vieillissement à court terme une fois le rainurage terminé, car cette opération perturbe à nouveau les contraintes internes de la pierre. - Usinage de semi-précision (rectification de semi-précision)
Réduisez encore davantage le jeu et corrigez la forme géométrique.
Points clés : contrôler l'ampleur du meulage afin d'éviter de réintroduire une contrainte de meulage excessive ;
Une fois la rectification de semi-précision terminée, certains procédés haut de gamme prévoient une deuxième phase de vieillissement de courte durée avant de passer à la rectification de précision finale.
- Procédés d'usinage pour les alésages, les rainures et les inserts métalliques
Le rainurage, le perçage et l'insertion sont des points de défaillance fréquents.
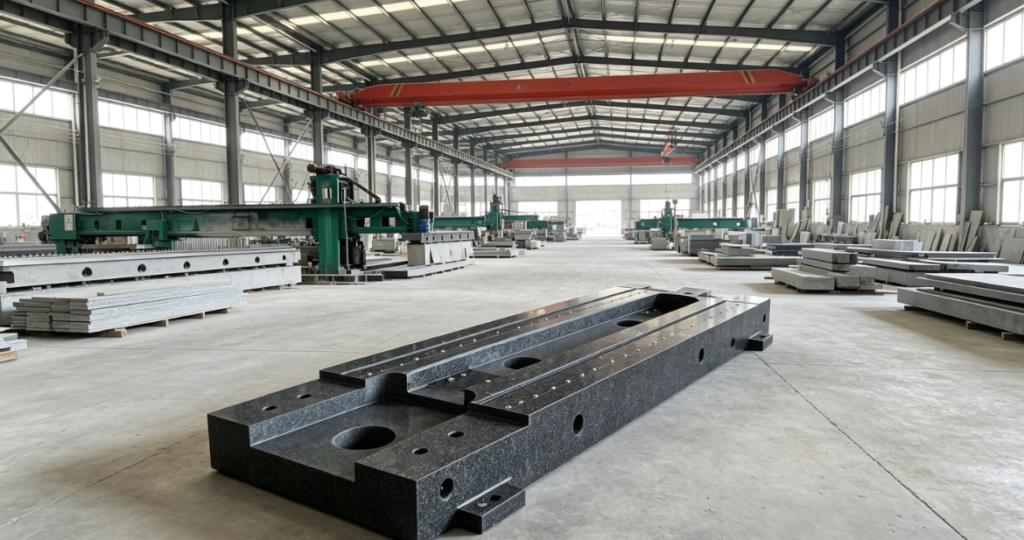
Rainurage : les rainures découpées dans la matrice continue de la pierre modifient la répartition des contraintes ; plus les rainures sont profondes, plus la rigidité et la stabilité globales de la plate-forme s'en trouvent compromises.
Exigences de fabrication : vieillissement après le rainurage, puis rectification de précision de la surface de travail ; la rectification de précision directe après le rainurage est interdite.
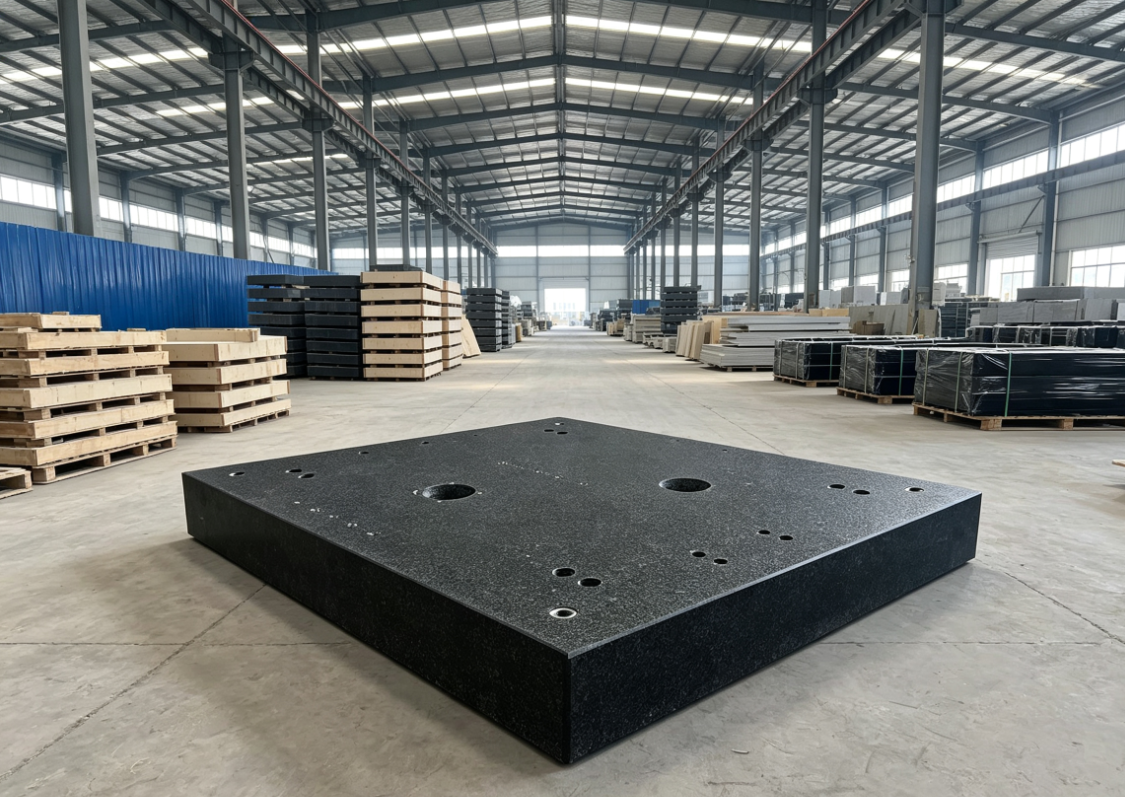
Filetages : le granit ne peut pas être taraudé directement ; il faut utiliser des inserts métalliques.
✅ Conforme : jeu raisonnable laissé au niveau du trou d'insertion, utilisation d'un adhésif à faible contrainte, le collage ne génère pas de contrainte de compression ; l'insert est légèrement en retrait par rapport à la surface de travail.
❌ Défaut : ajustement serré forcé de l'insert ; le retrait de la colle lors du durcissement génère des contraintes de compression locales, provoquant un bombement local de la surface de travail ; la précision locale se dégrade après une certaine période d'utilisation.
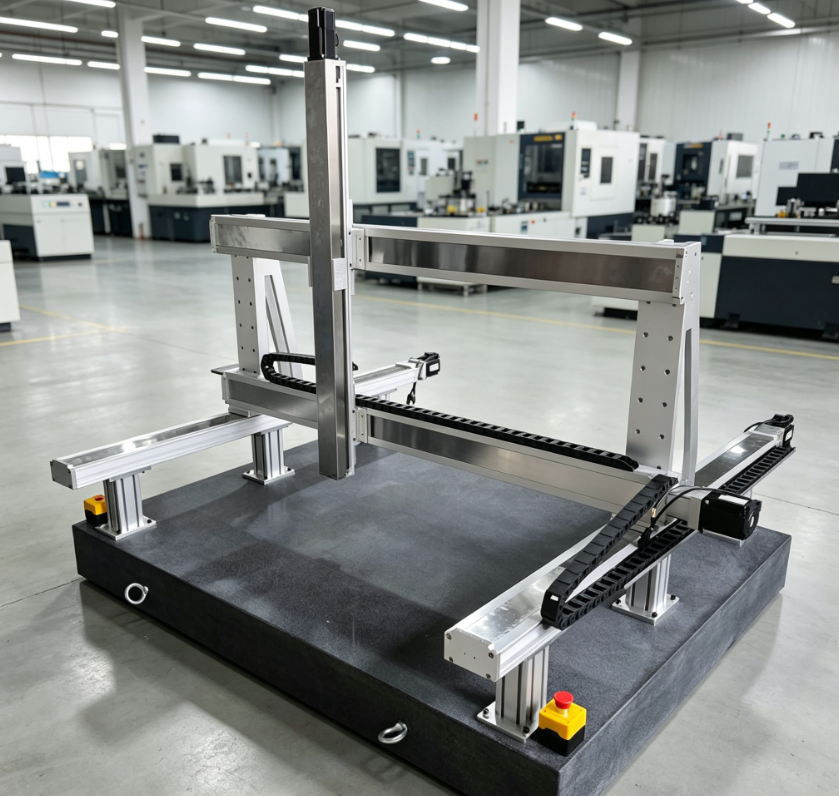
De nombreuses plateformes en granit équipées de moteurs linéaires présentent, au fil du temps, un bombement localisé au niveau de la surface de fixation du rail de guidage, causé par la contrainte adhésive exercée par les inserts. - Procédés de rectification de précision et de rodage d'ultra-précision (évaluation en usine de la planéité instantanée et de la qualité de surface)
La fabrication des plaques de surface en pierre GB/T20428, de classe 00/000, ne peut pas se limiter à un meulage unilatéral réalisé à l'aide de meuleuses à commande numérique.
Rectification CNC sur une seule face : haute efficacité, mais sujette à des erreurs systématiques de type “ en forme de selle ” ou “ en forme de cuvette ” ; ne permet d'atteindre que le grade 0 ou inférieur.
Rodage mutuel manuel : les plaques de qualité métrologique de grades 00 et 000 doivent faire l'objet d'un rodage mutuel et d'un retournement sur plusieurs plaques afin de corriger en continu leur forme et d'éliminer les erreurs inhérentes à la rectifieuse.
Rugosité de surface : les plaques de haute précision présentent un coefficient Ra ≤ 0,2 μm ; leurs micropores sont obturés afin de limiter l'impact de l'absorption d'eau et de la dilatation dues à l'humidité.
Si la surface est rugueuse et poreuse, la vapeur d'eau présente dans l'air pénètre dans les micropores de la pierre, et les variations d'humidité provoquent une légère dilatation, ce qui affecte la répétabilité des mesures.
⚠️ Remarque : le rodage permet uniquement de corriger la forme géométrique actuelle, mais ne supprime pas les contraintes résiduelles à l'intérieur de l'ébauche.
Même si l'on obtient une planéité parfaite de grade 000 après rodage, si la contrainte initiale n'est pas éliminée, la pièce finira tout de même par se déformer par la suite.
En termes simples : le rodage consiste à “ mettre en forme ”, tandis que le vieillissement sert à “ éliminer les contraintes ” ; une mise en forme sans élimination des contraintes entraînera, à terme, une déformation par retour élastique. - Traitement post-finition et contrôle des conditions environnementales
Après la rectification de précision, la pièce doit être laissée au repos dans un atelier à température constante jusqu'à ce qu'elle atteigne son équilibre thermique avant la vérification de sa planéité ; la température de la pièce et celle de l'instrument de vérification doivent être identiques.
Il n'est pas recommandé de procéder à des opérations de perçage et de rainurage importantes après un meulage de précision, car cela introduirait de nouvelles contraintes et compromettrait la précision déjà obtenue.
Revêtement protecteur : les plaques de métrologie de haute précision ne sont généralement pas recouvertes d'une épaisse couche de résine ; en effet, le retrait dû au durcissement d'un revêtement épais entraînerait des contraintes de surface ; seul un mince traitement anti-infiltration est appliqué. - Résumé des phénomènes de défaillance typiques dus à des défauts du processus d'usinage
Tableau
Phénomène de défaillance Problème correspondant lié au processus d'usinage
Le produit passe le contrôle en usine, mais se déforme lentement au fil des mois d'utilisation. En l'absence de vieillissement après un usinage grossier, les contraintes résiduelles de meulage restent emprisonnées dans le matériau.
Dérive locale de précision et bombement au niveau des fentes. Pas de vieillissement après le rainurage ; contrainte de compression due au durcissement de l'adhésif dans les inserts.
De petites ondulations locales ou une forme en selle apparaissent sur la plate-forme. Uniquement rectification CNC sur une seule face, sans retournement ni rodage réciproque pour la correction de la forme.
Ébréchage au niveau des bords de la rainure, puis propagation des microfissures ; profondeur de coupe excessive lors du rainurage, générant des microfissures d'usinage
Les variations d'humidité nuisent à la répétabilité des mesures. Une rugosité de rodage insuffisante et la présence de micropores ouverts à la surface favorisent l'absorption d'eau.
Comment intégrer les procédés d'usinage dans le cahier des charges techniques lors des achats (modèle prêt à l'emploi)
Les blocs bruts doivent être découpés par refroidissement à l'eau ; la découpe à sec est interdite ; il convient d'éliminer la couche d'altération due à la découpe après l'usinage de dégrossissage.
Effectuer un traitement de vieillissement après l'usinage de dégrossissage ; prévoir un vieillissement supplémentaire après le rainurage ou l'usinage de grands alésages.
Le processus final de fabrication des plaques de grade 00/000 doit faire appel au retournement et au rodage mutuel d'ultraprécision.