I. Жесткие технические требования к материалу подложки (обязательные для высококлассных координатно-измерительных машин)
Выбирайте плотный габбро полупроводникового качества (Jinan Green / Indian Black Granite); использование обычного пористого камня строго запрещено:
Коэффициент теплового расширения (CTE): 2,5–3,8×10⁻⁶/℃, что составляет лишь 1/4 от значения для стали и 1/6 от значения для алюминиевого сплава; деформация основания длиной 1 м на каждый градус разницы температур составляет ≤0,4 мкм, что позволяет исключить дрейф измерений, вызванный изменениями температуры
Плотность: ≥3100 кг/м³, высокая плотность и высокая демпфирующая способность, быстрое поглощение вибраций в цехе в диапазоне частот от 1 до 100 Гц без резонансного гудения
Твёрдость по шкале Мооса: 6,5–7, превышает твёрдость стали; отсутствуют вмятины, возникающие в результате длительного возвратно-поступательного трения в направляющих с воздушным подшипником; стабильность эталонной точности в течение десяти лет
Водопоглощение: <0,11 TP3T, обработка пор с вакуумной герметизацией, не впитывающий, пылестойкий, а также устойчивый к коррозии под воздействием чистящих растворов для фотолитографии и смазочно-охлаждающих жидкостей
Магнитные свойства: Абсолютно немагнитный и изолирующий материал, не создает помех для решеток, оптических датчиков или электронных сенсоров, исключает погрешности измерений, вызванные электромагнитными воздействиями
Долговременная ползучесть: геологическое естественное старение в течение сотен миллионов лет; годовая деформация размеров после обработки ≤0,3 мкм, отсутствие медленного изгиба в течение 24 часов непрерывной работы производственной линии
Требования к обнаружению дефектов: ультразвуковой неразрушающий контроль заготовок; отсутствие трещин и пустот; равномерное распределение зерен кварца; разница в тепловом расширении по трем осям ≤ 0,3×10⁻⁶/℃
II. Стандарты геометрической точности (в соответствии с DIN 876 / ISO 8512 / GB/T 4987)
В высококлассных КИМ повсеместно применяются классы 00 и 000; класс 0, предназначенный для обычных цехов, не подходит для прецизионных КИМ
- Ровность поверхности (основной контрольный показатель, температура испытания 21±2 ℃)
Формула: Отклонение от плоскостности = Коэффициент класса × (1 мм по диагонали / 1000) мкм
Класс 000 (полупроводниковая / метрологическая лабораторная КИМ): 1 × (1 D/1000) мкм
Класс 00 (аэрокосмическая и автомобильная промышленность, высокоточные координатно-измерительные машины общего назначения): 2 × (1 D/1000) мкм
Пример: Для основания размером 2000×1200 мм диагональ составляет ≈2332 мм
Общая погрешность плоскостности для класса 00 ≤ 2 × (1 2332/1000) = 6,664 мкм - Сопутствующие геометрические допуски (сборка в целом)
Параллельность рабочей поверхности и нижней поверхности: ≤0,002 мм/1000 мм
Перпендикулярность боковых кромок (ориентир при монтаже направляющих): ≤0,0015 мм/1000 мм
Прямолинейность пазов направляющих: ≤0,001 мм/1000 мм
Точность расположения монтажных резьбовых отверстий: ±0,008 мм, допуск на точность расположения отверстий — H7
Прогиб под нагрузкой: максимальная деформация изгиба при полной номинальной нагрузке <2 мкм - Шероховатость поверхности
Характеристики рабочей поверхности: зеркальная полировка, Ra ≤ 0,008 мкм, без мелких царапин и ямок
Боковые и нижние поверхности: прецизионная шлифовка, Ra ≤ 0,63 мкм
Соответствует стандартам чистоты класса 100 для чистых помещений с низким уровнем запыленности; не подвержен адсорбции металлической стружки
III. Многоэтапный процесс снятия напряжений (определение долгосрочной стабильности точности)
У оснований, не прошедших достаточную старизацию, через шесть месяцев эксплуатации неизбежно начнётся дрейф точности; полный процесс старизации заключается в следующем:
Естественное статическое старение с образованием шероховатостей: после распиловки необработанные блоки оставляют на открытом воздухе на срок ≥90 дней для снятия исходных геологических напряжений
Старение при термоциклировании: 20 повторяющихся циклов от -5 ℃ до 40 ℃ для компенсации термических напряжений
Старение под воздействием низкочастотной вибрации: после черновой обработки вся машина подвергается вибрации в течение 30 минут для снятия внутренних напряжений, возникших в результате резки
Стабилизация при постоянной температуре: перед началом прецизионной механической обработки деталь выдерживается в цехе при постоянной температуре 21 ℃ в течение 72 часов, после чего приступают к шлифованию
В комплект поставки входит протокол испытаний на снятие остаточных напряжений, что позволяет избежать риска деформации эталонного образца в течение первых 1–2 лет эксплуатации заказчиком
IV. Технические требования к комплексной обработке конструкций
Цельнолитая интегрированная форма
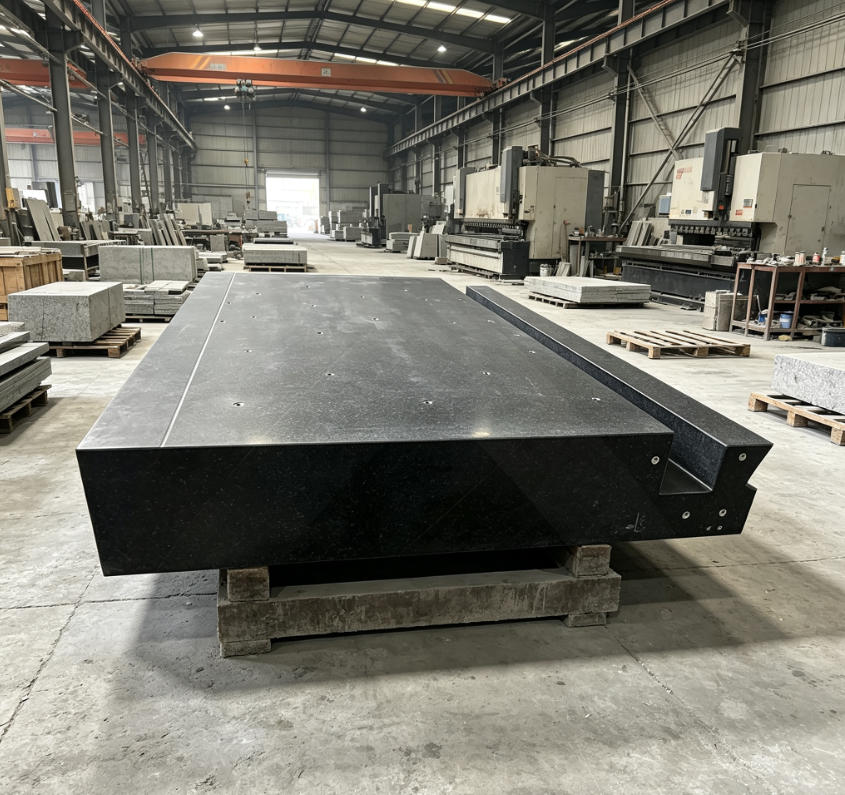
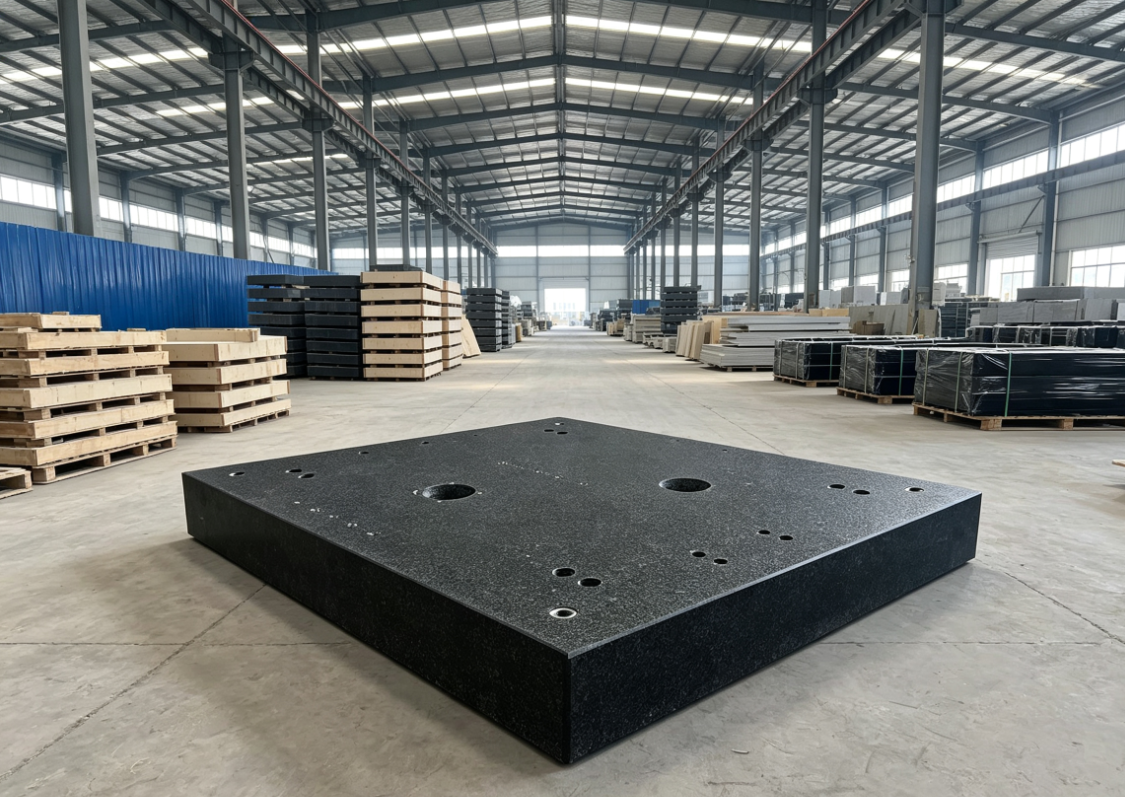
Фрезерование и шлифование монтажных пазов направляющих, Т-образных пазов, встроенных каналов с водяным охлаждением, установочных зенкеров и прецизионных резьбовых отверстий за один технологический процесс; все станки установлены на единой гранитной опорной основе, что позволяет исключить накопительные погрешности сборки, возникающие при монтаже нескольких деталей.
Отношение толщины к жесткости
Стандартное соотношение толщины: на каждые 1000 мм длины толщина основания должна составлять ≥120 мм; для оснований крупных портальных координатно-измерительных машин толщина должна составлять ≥300 мм, чтобы обеспечить жесткость на изгиб при больших нагрузках.
Бронирование опорной конструкции
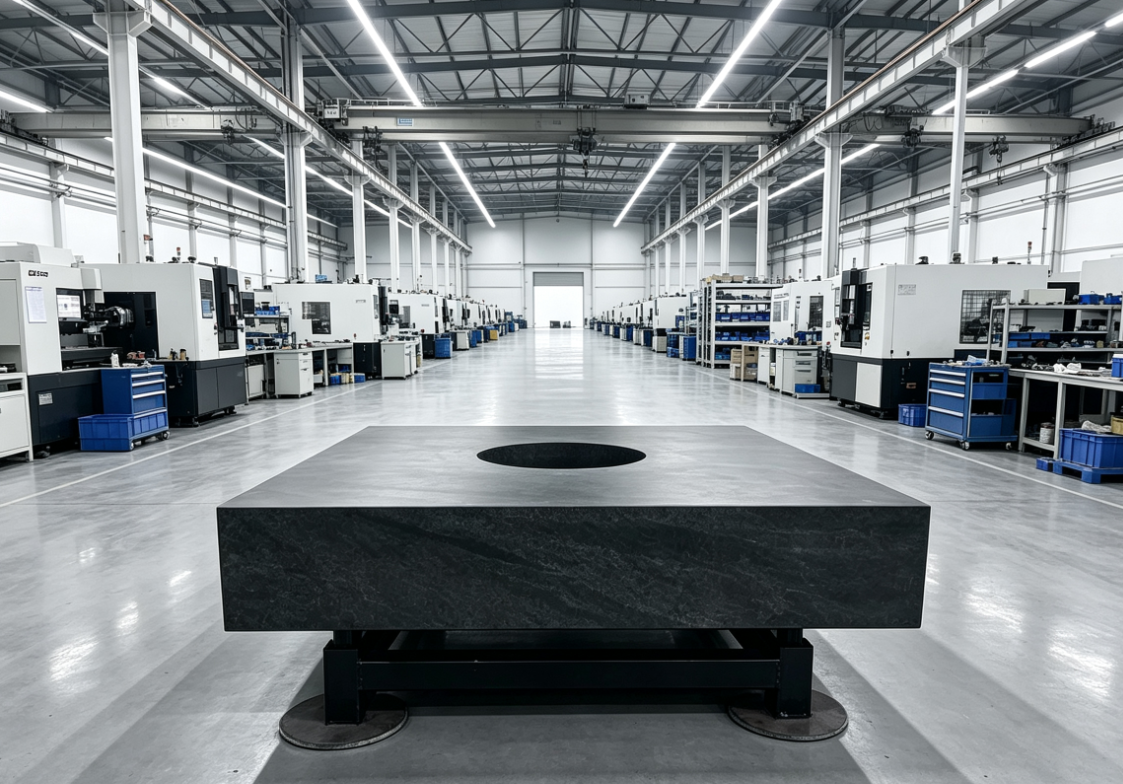
Зарезервированные регулируемые положения крепления опорного блока в нижней части, шеститочечная сбалансированная конструкция опоры, проверенная с помощью моделирования методом конечных элементов для исключения локальной концентрации напряжений; соответствующие опорные поверхности для крепления антивибрационных пневморессор.
Защита кромок
Снятие фаски радиусом R2~R3 на кромках рабочей поверхности для предотвращения сколов при столкновениях, а также появления царапин на щупах и заготовках.
V. Очистка поверхностей и антикоррозионная обработка (подходит для производственных цехов и чистых помещений)
Вакуумная герметизация смолой: высокотемпературная вакуумная пропитка, обеспечивающая герметизацию микропор камня, предотвращающая проникновение водяного пара и масла внутрь материала и исключающая осаждение частиц пыли.
Химическая стойкость: Устойчив к длительному воздействию слабых кислотных и щелочных смазочно-охлаждающих жидкостей, изопропилового спирта и растворителей для фоторезиста; поверхность не подвергается порошкообразному распаду и не меняет цвет.
Дополнительное антистатическое покрытие: Модели для контроля полупроводников могут быть оснащены антистатическим покрытием, предотвращающим электростатический пробой прецизионных щупов.
VI. Технические требования, касающиеся гашения вибраций и термической стабильности
Естественное гашение колебаний материала: Внутреннее демпфирование гранитных кристаллов позволяет ослаблять низкочастотные колебания (10–1000 Гц), исходящие от вентиляторов, вакуумных насосов и мостовых кранов.
Дополнительные встроенные каналы регулирования температуры: микрожидкостные охлаждающие каналы, встроенные в массивные основания КИМ, подключенные к внешнему водяному охладителю с точностью ±0,01 ℃ для выравнивания температурного поля и устранения локальных тепловых деформаций двигателей.
Встроенные отверстия для многоточечного измерения температуры: специальные отверстия для установки датчиков температуры, предназначенные для сбора данных о градиентах температуры основания в режиме реального времени; они взаимодействуют с программным обеспечением оборудования для компенсации теплового дрейфа на нанометровом уровне.
VII. Требования к приемочным испытаниям на заводе и документации (обязательные для экспорта в Ирак)
К каждой базе прилагается полный комплект сертификатов с возможностью отслеживания, необходимых для таможенного оформления при ввозе в Ирак и полной приемочной проверки оборудования:
Отчет о проверке точности полноразмерной координитно-измерительной машины (исходные данные по плоскостности, параллельности и перпендикулярности)
Сертификат на гранитный материал и сертификат результатов независимых испытаний по коэффициенту теплового расширения
Протоколы испытаний на гашение вибраций и немагнитность
Сертификат проверки точности по классу DIN 876 00/000 (английская версия)
Фотографии и видеозаписи, сделанные на производстве, демонстрирующие процессы механической обработки, синхронизации и шлифования
VIII. Технические требования к адаптации к условиям эксплуатации
Стандартные условия эксплуатации: температура 20±2 ℃, влажность 40%~60%; устройство способно выдерживать кратковременные колебания температуры в цехе в пределах ±5 ℃.
Устойчивость к вибрациям от грунта: при использовании в сочетании с пневматическими амортизирующими опорами уровень передачи вибраций составляет ≤-20 дБ, что соответствует предельному значению вибрации для координатно-измерительных машин (<10 мкм/с).
Всепогодная стабильность: обеспечивает круглосуточную непрерывную работу в течение всего года, что позволяет увеличить годовой цикл калибровки до 3–5 лет и значительно сократить затраты заказчика на эксплуатацию и техническое обслуживание.
IX. Технические преимущества по сравнению с чугунными и алюминиевыми основаниями (ключевые моменты, которые следует учесть при составлении коммерческих предложений)
Чугун: высокое тепловое расширение, магнитные свойства, ползучесть в течение 2–3 лет; подходит только для приблизительных измерений в обычных цехах.
Алюминиевый сплав: коэффициент теплового расширения (CTE) в 6 раз превышает аналогичный показатель для гранита; даже незначительная разница температур вызывает смещение порядка микронов, что делает его непригодным для высокоточных координатно-измерительных машин (КИМ).
Краткое изложение всех преимуществ гранитных оснований (можно напрямую цитировать в последующих письмах)
Низкое тепловое расширение, минимальная погрешность измерений, обусловленная изменениями температуры;
Высокая степень гашения вибраций, устраняющая колебания данных, вызванные вибрацией;
Немагнитная изоляция, защищающая прецизионные оптические и электронные датчики;
Стабильность размеров в течение десяти лет, чрезвычайно низкие затраты на калибровку и замену на поздних этапах эксплуатации, что обеспечивает более высокую долгосрочную экономическую эффективность.