Компоненты для прецизионных приборов Granite: технология полной калибровки на всех этапах производства — от сырья до готовой продукции
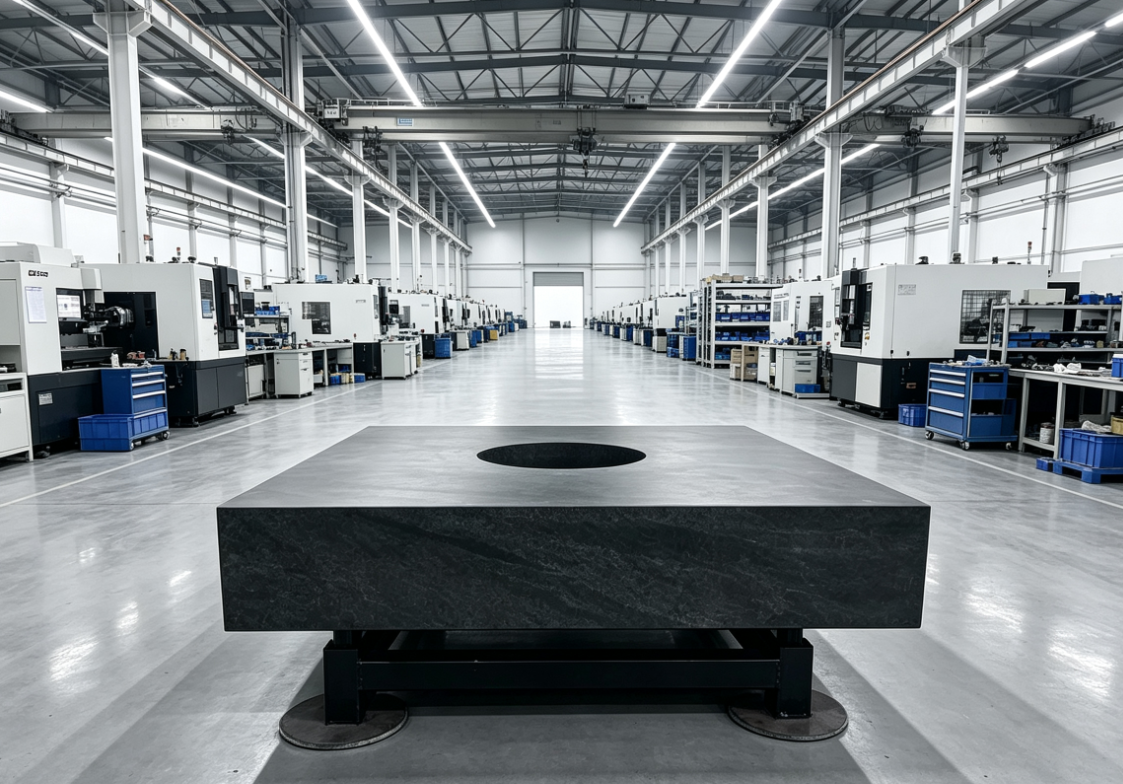
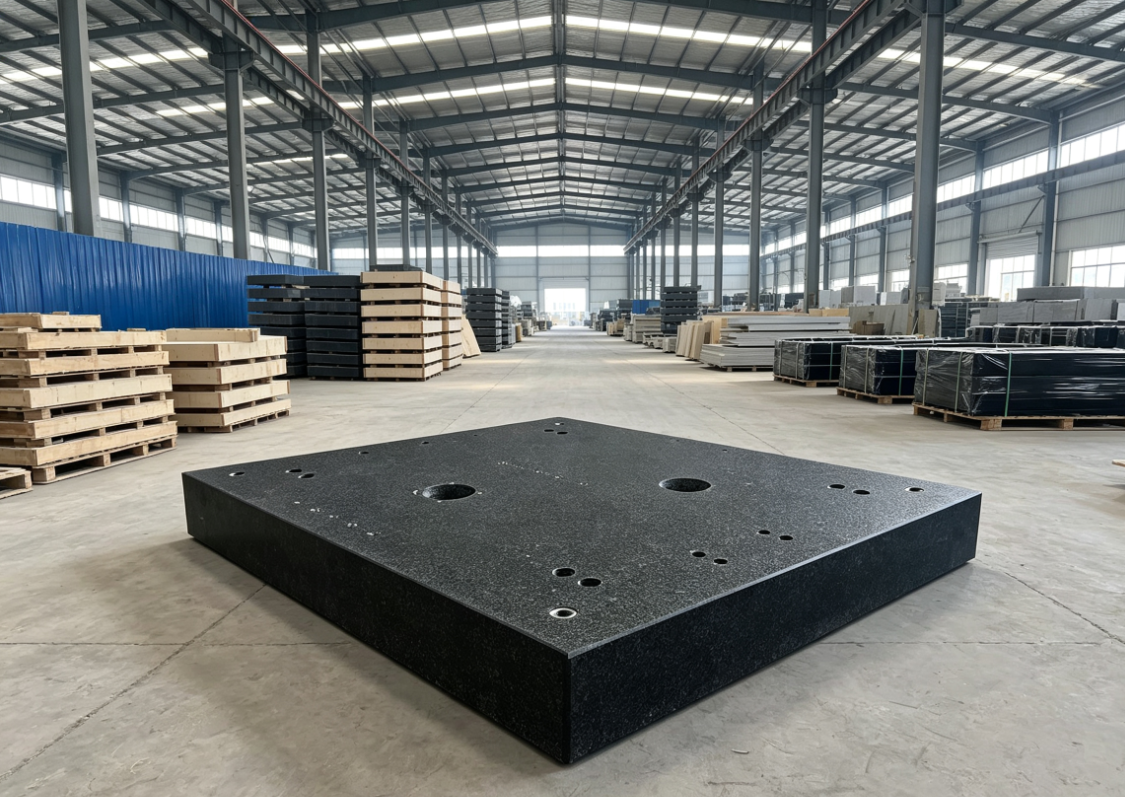
Применимые изделия: основания для координатно-измерительных машин, платформы для метрологии полупроводников, станины станков, опорные столы для оптического контроля (высокоточные гранитные детали класса 00 / класса 000)
Весь процесс состоит из семи полных этапов: выбор сырья → черновая обработка и придание формы → старение под напряжением и стабилизация → прецизионное шлифование и придание формы → обработка функциональных отверстий и пазов → заводская калибровка при постоянной температуре → повторные измерения на месте после монтажа.
I. Добыча сырья и входной контроль (контроль точности источников)
- Выбор камня
Предпочтение отдается плотному мелкозернистому граниту «Цзинань Грин» и «Чжанцюй Блэк», соответствующему следующим обязательным техническим требованиям:
Плотность ≥ 2,6 г/см³, твердость по шкале Мооса 6–7, прочность на сжатие ≥ 80 МПа
Водопоглощение ≤ 1,0%, коэффициент теплового расширения 4,5–6×10⁻⁶/℃, немагнитный, высокая амортизация и подавление вибраций
Запрещенное сырье: сырье с включениями в виде слоев, крупными вкраплениями слюды, темными трещинами, порами или цветными полосами. - Контроль предварительной обработки необработанных заготовок
Естественная выдержка на открытом воздухе в течение более 3 месяцев для снятия первоначального напряжения, возникшего в горной породе в результате добычи;
Ультразвуковой контроль внутренних дефектов для выявления невидимых тёмных трещин;
Проведение пробного удара для выявления внутренних дефектов, связанных с ослаблением крепления;
Полный визуальный осмотр: отбраковывать изделия с трещинами, цветными пятнами и пустотами; высокоточные основания должны быть монолитными, без стыков.
II. Черновая обработка и придание формы заготовке (с оставлением припуска на точную обработку)
Резка крупных алмазных пил по необработанным блокам
Рамная пила / проволочная пила с водяным охлаждением и непрерывным распылением воды для предотвращения трещин от термических напряжений; оставить припуск на обработку 2 мм по длине и ширине и 2–3 мм по толщине.
Фрезерование с ЧПУ и черновая обработка
Мостовая резательная машина и гидроабразивная резка для обработки внешних контуров, снятие излишков с углов; черновая шлифовка опорных поверхностей с контролем плоскостности на уровне 0,2 мм/м после черновой шлифовки.
Черновое фрезерование функциональных заготовок
Предварительное сверление монтажных отверстий и черновое фрезерование Т-образных пазов с оставлением с каждой стороны припуска на прецизионную шлифовку 0,5–1 мм; строго запрещается глубокая однопроходная резка во избежание сколов по краям и микротрещин.
III. Многоступенчатое старение с снятиям напряжений (определяет долгосрочную стабильность размеров, основной процесс)
После черновой обработки в камне сохраняются внутренние напряжения, возникшие в результате резания; если их не снять, то непосредственное прецизионное шлифование приведет к длительной медленной деформации и снижению точности.
Вариант 1: Естественное старение при постоянной температуре (стандарт для платформ высокого класса 000)
Переместите детали в цех с постоянными температурой и влажностью (20±1 ℃, влажность 45±51 TP3T RH), разложите их в горизонтальном положении и оставьте на 2–4 недели, переворачивая каждые 7 дней для равномерного снятия напряжений.
Вариант 2: Искусственное состаривание композитных материалов (для серийно выпускаемых прецизионных деталей)
Термическое старение: 24 часа в сушильной камере при температуре 80 °C;
Криогенный цикл: 4 часа в состоянии изоляции при температуре -10 ℃;
Вернуть к постоянной температуре 20 °C и оставить на 72 часа;
Тщательно устраните остаточные напряжения, возникшие в результате резки и пиления.
IV. Многоступенчатое прецизионное шлифование (достижение эталонной точности в микронах и субмикронах)
Весь процесс осуществляется в цехе с постоянной температурой 20 °C и состоит из 4 этапов шлифования с постепенным изменением интенсивности, что позволяет постепенно улучшать плоскостность и качество поверхности:
Полупрецизионное шлифование (алмазные шлифовальные круги 200#~400#)
Удаление следов черновой обработки, плоскостность контролируется в пределах 0,02–0,05 мм/м;
Мелкое шлифование (800#~1200#)
Устранить глубокие и мелкие царапины, обеспечить гладкость поверхности Ra < 0,8 мкм;
Сверхточное ручное притирка (сверхмелкие абразивы 2000#~5000#)
Техники используют чугунные притирочные пластины для шлифования по перекрестной схеме, постепенно устраняя погрешность плоскостности;
Зеркальная полировка (свыше 5000#)
Рабочая поверхность Ra ≤ 0,1–0,2 мкм, герметизация пор для предотвращения проникновения воды и масла.
После шлифования дайте изделию снова отстояться в условиях постоянной температуры в течение 5–7 дней для вторичного снятия напряжений, чтобы предотвратить снижение точности.
V. Точная обработка функциональных деталей (узлы и опорные конструкции)
Точное сверление, нарезание резьбы и предварительная установка резьбовых втулок из нержавеющей стали (для предотвращения срыва резьбы и коррозии);
Обработка на станках с ЧПУ и шлифование поверхностей Т-образных пазов и V-образных направляющих для обеспечения прямолинейности и перпендикулярности;
Точная механическая обработка вырезов для облегчения конструкции, пазов для подъема и установочных выступов;
Герметизация и защита поверхности: специальный проникающий герметик для камня, предназначенный для снижения водопоглощения и предотвращения эрозии под воздействием влаги.
VI. Полная заводская калибровка и проверка (калибровка метрологического уровня, выдача сертификатов калибровки)
Требования к условиям окружающей среды перед калибровкой
Постоянная температура 20±1 °C, скорость изменения температуры ≤0,5 °C/ч, отсутствие вибрации и пыли; компоненты должны находиться при постоянной температуре в течение 24 часов для достижения равновесия.
Полный перечень объектов и оборудования для калибровки (в соответствии со стандартами JJG 117 и ISO 8512)
Контроль внешнего вида и дефектов
Лупа для визуального осмотра с целью выявления царапин, вмятин и трещин;
Калибровка плоскостности (основной показатель)
Класс 000/00 «Сверхвысокая точность»: лазерный интерферометр, автоколлиматор и измерение точек сетки;
Обычные прецизионные детали: метод пятиточечной сетки с использованием электронного нивелира;
Построение сетки из сотен точек на основе размеров, аппроксимация плоскости методом наименьших квадратов, контроль погрешностей:
Класс 000: ≤1,5 мкм/м; класс 00: ≤3 мкм/м; класс 0: ≤6 мкм/м
Калибровка параллелизма
Многоточечное сканирование с помощью индикатора и стандартной линейки для определения отклонений от параллельности верхней и нижней рабочих поверхностей;
Калибровка перпендикулярности / прямолинейности
Автоколлиматор для определения прямолинейности боковых поверхностей, прямолинейности базовой линии направляющей и перпендикулярности базовой поверхности;
Однородность размеров и толщины
Высокоточные решетчатые штангенциркули и координатно-измерительная машина (КИМ) для проверки допусков по длине, ширине и толщине;
Контроль шероховатости
Прибор для измерения шероховатости поверхности с целью определения коэффициента Ra рабочей поверхности;
Повторное испытание на устойчивость
После калибровки деталь выдерживается при постоянной температуре в течение 48 часов для повторной проверки плоскостности; она считается пригодной только в том случае, если не наблюдается прецизионного отскока.
Выходные документы
Протокол заводской калибровки гранитной платформы, маркировка класса точности и заводской сертификат качества.
VII. Защита оборудования на заводе, транспортировка и вторичная калибровка на месте при монтаже оборудования
Защита упаковки
Рабочие поверхности, обтянутые мягкой пенопластовой прокладкой и закрепленные в рамах из массива дерева для амортизации ударов, что позволяет избежать микродеформаций, вызванных тряской при транспортировке;
Повторные испытания и калибровка на месте после монтажа оборудования
После доставки гранитного основания в инструментальную мастерскую его нельзя сразу выравнивать. Необходимо провести трёхэтапную калибровку на месте:
1) Выдержка при постоянной температуре в течение 24–48 часов для полной синхронизации с температурой в цехе;
2) Грубое выравнивание с помощью регулируемых опорных ножек, а затем точное выравнивание с помощью электронного уровня;
3) Лазерный интерферометр для повторной проверки плоскостности опорной поверхности и прямолинейности направляющих;
4) Калибровка привода с оптической/измерительной системой прибора для компенсации незначительных отклонений при монтаже;
Технические требования к периодической калибровке
Сверхточное оборудование для полупроводниковой и оптической промышленности: калибровка на месте каждые 6 месяцев;
Станки для обычного контроля: ежегодная калибровка; если плоскостность выходит за пределы допуска, станок необходимо отправить на завод для повторной шлифовки и ремонта.
VIII. Основные недостатки гранитных компонентов по сравнению с керамическими основаниями из SiC (в соответствии с вашей предыдущей сравнительной таблицей по SiC)
Теплопроводность составляет всего 3–5 Вт/(м·К), что делает невозможным встраивание каналов водяного охлаждения, а локальный нагрев легко приводит к деформации;
Коэффициент теплового расширения составляет 4,5–6×10⁻⁶/°C, при этом температурно-обусловленный сдвиг размеров значительно превышает аналогичный показатель для SiC;
Чрезвычайно большой собственный вес и низкая степень облегчения конструкции, что делает его непригодным для использования в аэрокосмической отрасли и в высокоскоростных литографических сканирующих установках;
Износ поверхности, вызванный длительным возвратно-поступательным трением, приводит к ежегодному снижению точности, в результате чего данное оборудование подходит лишь для обычных устройств с точностью на уровне микронов и не способно удовлетворить требованиям к терморегулированию на нанометровом уровне, предъявляемым к современным полупроводникам.