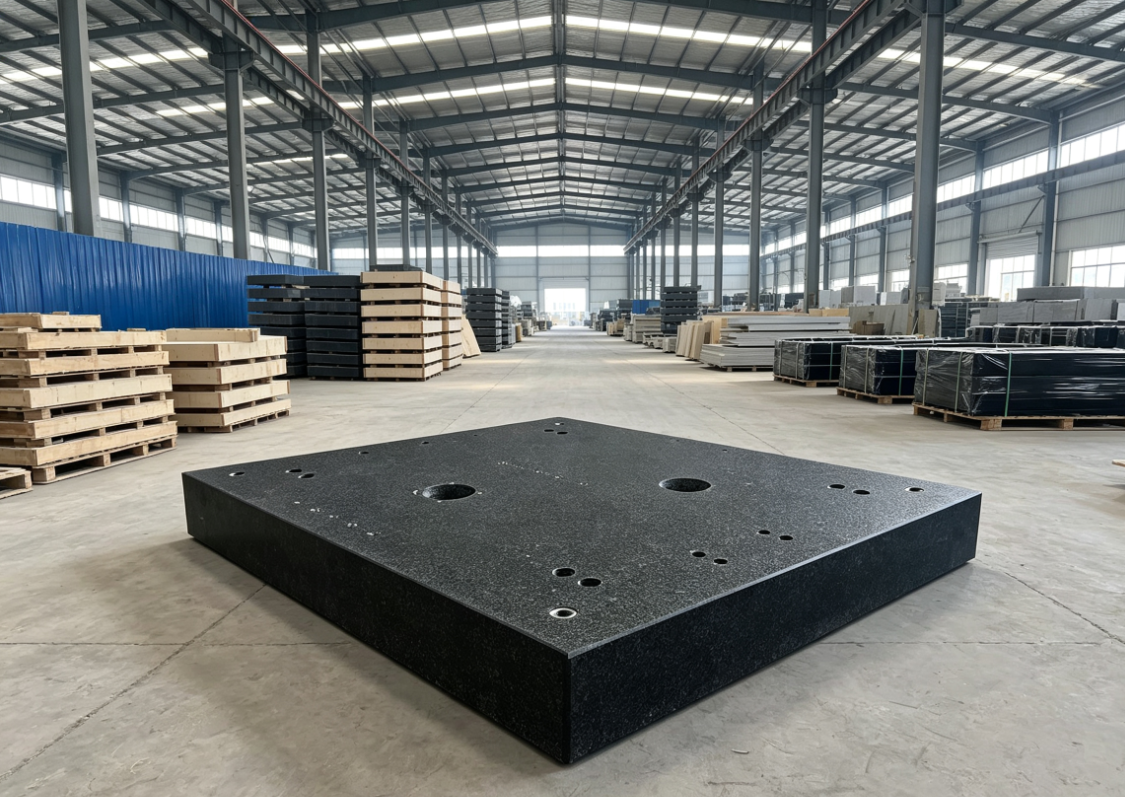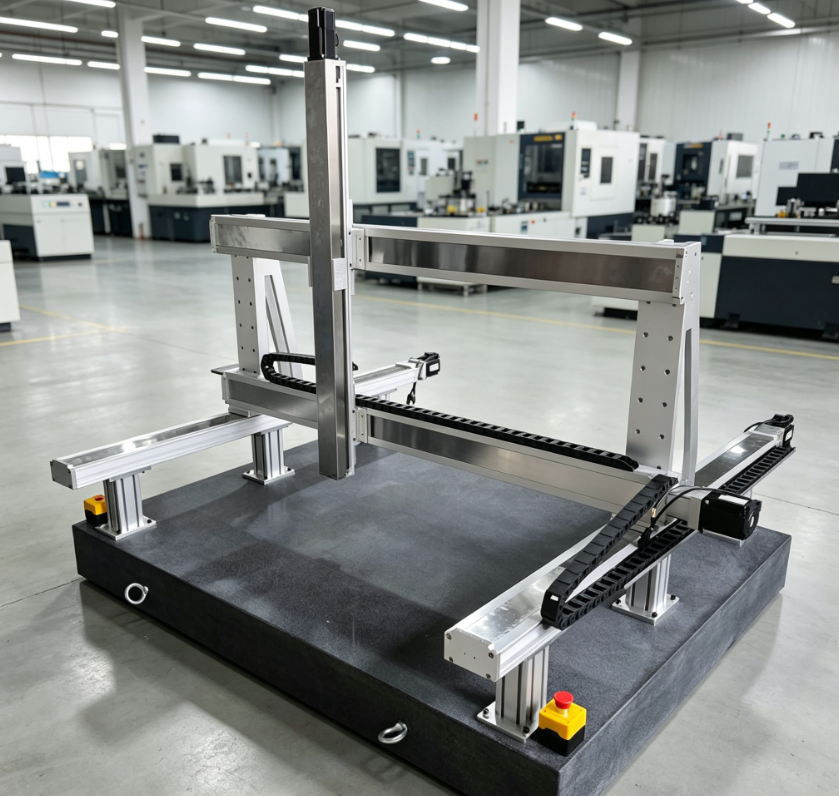
Composants d'instruments de précision en granit : de la matière première au produit fini – Technologie d'étalonnage couvrant l'ensemble du processus de fabrication
Produits concernés : socles de MMT, plates-formes de métrologie pour semi-conducteurs, bancs de machines-outils, tables de référence pour l'inspection optique (composants en granit de haute précision de grade 00 / grade 000)
Le processus global se divise en sept étapes distinctes : Sélection des matières premières → Usinage grossier et mise en forme → Vieillissement sous contrainte et stabilisation → Rectification et mise en forme de précision → Usinage des trous et fentes fonctionnels → Étalonnage en usine à température constante → Nouvelle mesure sur site après installation.
I. Extraction des matières premières et contrôle à la réception (contrôle de la précision à la source)
- Sélection des pierres
La priorité est accordée au granit « Jinan Green » et au granit « Zhangqiu Black », tous deux denses et à grain fin, répondant aux spécifications obligatoires suivantes :
Densité ≥ 2,6 g/cm³, dureté selon l'échelle de Mohs : 6 à 7, résistance à la compression ≥ 80 MPa
Absorption d'eau ≤ 1,01 TP3T, coefficient de dilatation thermique 4,5~6×10⁻⁶/℃, non magnétique, amortissement élevé réduisant les vibrations
Matières premières interdites : celles présentant des inclusions, de grandes taches de mica, des fissures sombres, des pores ou des bandes de couleur. - Contrôle préalable au traitement des blocs bruts
Vieillissement naturel à l'air libre pendant plus de 3 mois afin de libérer les contraintes initiales de la couche rocheuse provenant de la mine ;
Détection par ultrasons des défauts internes afin de repérer les fissures sombres invisibles ;
Effectuer des essais de percussion pour détecter d'éventuels défauts internes dus à un relâchement ;
Contrôle visuel complet : éliminer les fissures, les taches de couleur et les cavités ; les socles de haute précision doivent être monolithiques, sans joints.
II. Ébauche et mise en forme de l'ébauche (en prévoyant une marge d'usinage pour l'usinage de précision)
Découpe au diamant de gros blocs bruts à l'aide d'une scie
Scie à cadre / scie à fil : découpe à refroidissement par eau avec pulvérisation continue pour éviter les fissures dues aux contraintes thermiques ; prévoir une marge d'usinage de 2 mm en longueur et en largeur, et de 2 à 3 mm en épaisseur.
Usinage de mise en forme et d'ébauche par CNC
Découpe au pont et découpe au jet d'eau pour les contours extérieurs, fraisage des angles en excès ; ébarbage des surfaces de référence, avec une planéité contrôlée à 0,2 mm/m après l'ébarbage.
Ébauche des ébauches fonctionnelles
Pré-perçage des trous de fixation et fraisage grossier des rainures en T, en laissant une marge de 0,5 à 1 mm de chaque côté pour le meulage de précision ; il est strictement interdit de procéder à une coupe profonde en une seule passe afin d'éviter l'ébréchage des arêtes et l'apparition de microfissures.
III. Vieillissement par relaxation des contraintes en plusieurs étapes (détermine la stabilité dimensionnelle à long terme, processus clé)
Après l'usinage grossier, des contraintes de coupe internes subsistent dans la pierre ; si elles ne sont pas évacuées, le meulage de précision direct entraînera à long terme une déformation progressive et une perte de précision.
Option 1 : Vieillissement naturel à température constante (norme pour les plateformes haut de gamme de catégorie 000)
Transporter les composants dans un atelier à température et humidité constantes (20 ± 1 °C, humidité relative de 45 ± 51 %), les disposer à plat et les laisser reposer pendant 2 à 4 semaines, en les retournant tous les 7 jours afin de libérer les contraintes de manière uniforme.
Option 2 : Vieillissement artificiel des composites (pour les pièces de précision fabriquées en série)
Vieillissement thermique : 24 h d'isolation dans une chambre de séchage à 80 °C ;
Cycle cryogénique : 4 h d'isolation à -10 °C ;
Revenir à une température constante de 20 °C et laisser reposer pendant 72 heures ;
Éliminer complètement les contraintes résiduelles générées par la découpe et le sciage.
IV. Rectification de précision en plusieurs étapes (pour atteindre une précision de référence de l'ordre du micron ou du sous-micron)
L'ensemble du processus se déroule dans un atelier à température constante de 20 °C et se divise en quatre étapes de meulage progressif visant à améliorer progressivement la planéité et l'état de surface :
Rectification de semi-précision (meules diamantées 200#~400#)
Élimination des marques d'usinage grossier, planéité contrôlée entre 0,02 et 0,05 mm/m ;
Broyage fin (800#~1200#)
Éliminer les rayures profondes et superficielles, rugosité de surface Ra < 0,8 μm ;
Rodage manuel d'ultra-précision (abrasifs ultra-fins 2000#~5000#)
Les techniciens utilisent des plaques de rodage en fonte pour le meulage en croix, ce qui permet de réduire progressivement l'erreur de planéité ;
Polissage miroir (au-delà de 5000#)
Surface de travail Ra ≤ 0,1 à 0,2 μm, avec obturation des pores pour empêcher la pénétration d'eau et d'huile.
Après la rectification, laissez reposer à nouveau la pièce dans un environnement à température constante pendant 5 à 7 jours afin de procéder à un deuxième relâchement des contraintes et d'éviter tout retour de précision.
V. Usinage de précision de composants fonctionnels (assemblages et structures de support)
Perçage de précision, taraudage et pré-encastrement de douilles filetées en acier inoxydable (pour éviter l'arrachement des filets et la corrosion) ;
Usinage CNC et rectification des surfaces des rainures en T et des glissières en V afin de garantir leur rectitude et leur perpendicularité ;
Usinage de précision d'évidements d'allègement, de fentes de levage et de bossages de référence de positionnement ;
Imperméabilisation et protection des surfaces : produit d'imperméabilisation pénétrant spécialement conçu pour la pierre, destiné à réduire l'absorption d'eau et à prévenir l'érosion due à l'humidité.
VI. Étalonnage et contrôle complets en usine (étalonnage de précision métrologique, délivrance de certificats d'étalonnage)
Exigences environnementales préalables à l'étalonnage
Température constante de 20 ± 1 °C, vitesse de variation de la température ≤ 0,5 °C/h, absence de vibrations et de poussière ; les composants doivent être maintenus à température constante pendant 24 heures pour atteindre l'équilibre.
Équipements et éléments de calibrage complets (conformes aux normes JJG 117 et ISO 8512)
Contrôle de l'aspect et des défauts
Loupe d'inspection visuelle permettant de vérifier la présence de rayures, de bosses et de fissures ;
Étalonnage de la planéité (indicateur clé)
Classe 000/00 – Précision ultra-élevée : interféromètre laser, autocollimateur et mesure par points de grille ;
Pièces de précision conventionnelles : méthode de la grille à cinq points avec niveau électronique et plaque de pont ;
Génération d'une grille composée de centaines de points à partir de cotes, ajustement plan par la méthode des moindres carrés, contrôle des erreurs :
Catégorie 000 : ≤ 1,5 μm/m ; Catégorie 00 : ≤ 3 μm/m ; Catégorie 0 : ≤ 6 μm/m
Étalonnage du parallélisme
Balayage multipoint à l'aide d'une règle standard et d'un comparateur à cadran pour détecter les écarts de parallélisme entre les surfaces de travail supérieure et inférieure ;
Étalonnage de la perpendicularité / de la rectitude
Autocollimateur permettant de contrôler la rectitude latérale, la rectitude du plan de référence du rail de guidage et la perpendicularité de la surface de référence ;
Uniformité des dimensions et de l'épaisseur
Des pieds à grille de haute précision et une machine à mesurer tridimensionnelle (MMT) pour vérifier les tolérances de longueur, de largeur et d'épaisseur ;
Contrôle de la rugosité
Appareil de mesure de la rugosité de surface permettant de mesurer la valeur Ra de la surface de travail ;
Nouveau contrôle de stabilité
Après l'étalonnage, le composant est maintenu à une température constante pendant 48 heures afin de procéder à un nouveau contrôle de planéité ; il n'est jugé conforme que s'il ne présente aucun rebond de précision.
Documents de sortie
Rapport d'étalonnage d'usine de la plate-forme en granit, marquage du degré de précision et certificat de qualité d'usine.
VII. Protection en usine, transport et étalonnage secondaire sur site pour l'installation des équipements
Protection des emballages
Plans de travail recouverts de mousse souple, fixés dans des cadres en bois massif afin d'amortir les chocs et d'éviter les micro-déformations causées par les secousses lors du transport ;
Nouveaux essais et étalonnage sur site après l'installation des équipements
Une fois que le socle en granit a été acheminé à l'atelier d'instrumentation, il ne doit pas être mis à niveau immédiatement. Un étalonnage en trois étapes doit être effectué sur place :
1) Repos à température constante pendant 24 à 48 heures afin d'assurer une synchronisation complète avec la température ambiante de l'atelier ;
2) Mise à niveau approximative à l'aide de pieds de réglage, puis mise à niveau de précision à l'aide d'un niveau électronique ;
3) Interféromètre laser permettant de vérifier à nouveau la planéité de la surface de référence et la rectitude des rails de guidage ;
4) Étalonnage de la liaison avec le système optique/de mesure de l'instrument afin de compenser les légers écarts d'installation ;
Spécifications relatives à l'étalonnage périodique
Équipements de semi-conducteurs / optiques de haute précision : étalonnage sur site tous les 6 mois ;
Machines-outils d'inspection courantes : étalonnage annuel ; si la planéité dépasse la tolérance, l'appareil doit être renvoyé à l'usine pour être réaffûté et réparé.
VIII. Principales lacunes des composants en granit par rapport aux supports en céramique SiC (en référence à votre précédent tableau comparatif sur le SiC)
Sa conductivité thermique n'est que de 3 à 5 W/(m·K), ce qui rend impossible l'intégration de canaux de refroidissement à l'eau, et l'échauffement local entraîne facilement une déformation ;
Coefficient de dilatation thermique de 4,5 à 6 × 10⁻⁶/°C, avec une dérive dimensionnelle induite par la température bien supérieure à celle du SiC ;
Un poids propre extrêmement élevé et une faible réduction du poids, ce qui le rend inadapté à l'aérospatiale et aux machines de lithographie à balayage à grande vitesse ;
L'usure de surface due à un frottement alternatif prolongé entraîne une perte de précision annuelle, ce qui rend ce système adapté uniquement aux équipements courants fonctionnant à l'échelle du micron et incapable de répondre aux exigences de contrôle thermique à l'échelle du nanomètre des semi-conducteurs de pointe.