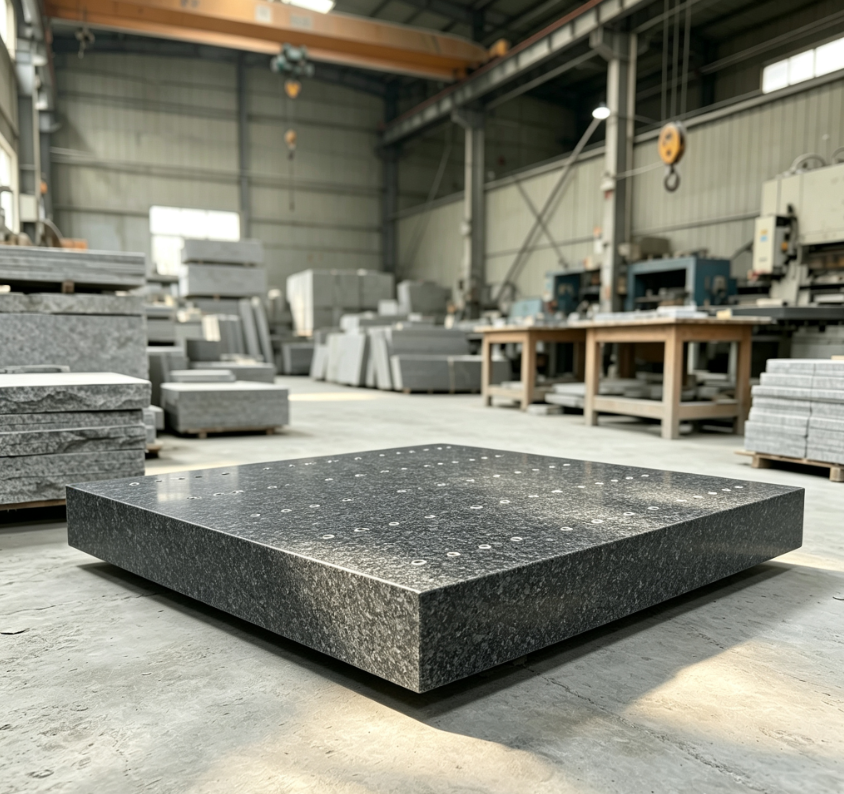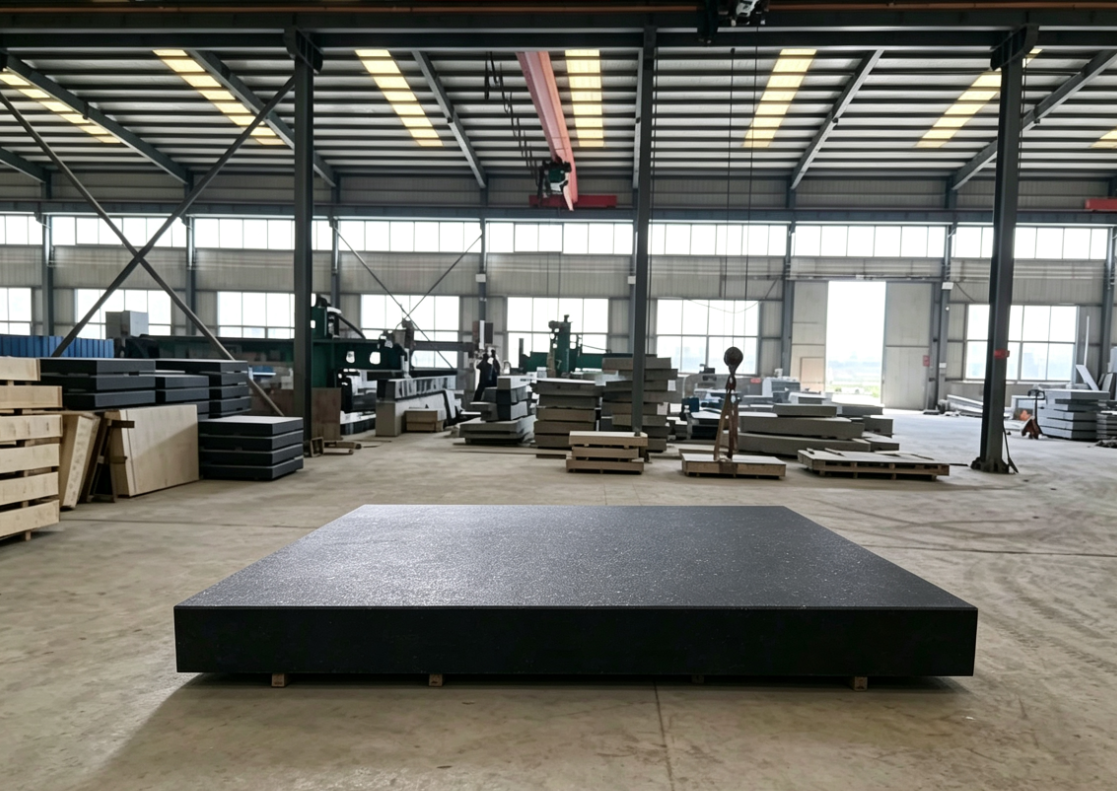
Отказ от замены ручной шлифовки машинной: анализ технологического процесса обеспечения стандартной точности для контрольных платформ из гранита класса 00
Введение
Шлифовальные станки с ЧПУ и оборудование для плоскостного шлифования позволяют выполнить базовую обработку поверхности гранитных платформ, однако невозможно полностью устранить погрешности собственных направляющих станка и присущие ему отклонения траектории движения; использование исключительно механического шлифования приводит к появлению периодических следов обработки на микроскопической поверхности платформы, что затрудняет достижение точности непрерывного контакта класса 00.
Для стабильного достижения точности класса 00, предусмотренной стандартом GB/T20428, незаменима технологическая схема, в которой в качестве базового этапа используется механическое черновое шлифование, а в качестве заключительного основного процесса — ручное соскабливание и доводка. Ручная шлифовка заключается не в замене оборудования, а в использовании ручного труда для корректировки остаточных систематических погрешностей механической обработки с целью получения равномерно плоской опорной поверхности по всей площади.
I. Различие между пределами точности механической и ручной шлифовки
Описание процесса водяного шлифования с ЧПУ: получистовая обработка
Станк обеспечивает удаление большей части излишнего материала для придания поверхности общего профиля, при этом погрешность формы поверхности сводится к диапазону 8–12 мкм.
Ограничения: Взвесо-подвижное движение шлифовального диска приводит к образованию регулярных волнистостей с микроскопическими возвышениями и впадинами; давление шлифования на концах и в углах длинных платформ распределяется неравномерно, что вызывает разрушение кромок, которое невозможно устранить с помощью одного только станка.
Размещение ручного соскабливания / выравнивающего шлифования: окончательная обработка (сердечник)
Цель: устранить пульсации при обработке, исправить провалы в углах, выровнять общую плоскостность, свести суммарную погрешность в пределы допуска класса 00 согласно национальному стандарту, а также оптимизировать качество микроскопического контакта поверхности.
Основная логика: механическое оборудование обеспечивает эффективность, а ручная шлифовка позволяет устранять систематические погрешности; полная зависимость от машин затрудняет стабильное производство платформ класса 00, отвечающих метрологическим требованиям.
II. Полная технологическая схема получения сорта 00 без полностью автоматического окончательного шлифования с использованием ручного шлифования
Процесс 1: Черновая обработка заготовки с многоступенчатой выдержкой (подготовка основания)
Отбираются плотные заготовки из гранита сорта «Цзиньань Цинхуй лонг», которые распиливаются и обрабатываются на фрезерном станке; заготовки, прошедшие черновую обработку, выдерживаются в течение не менее 3 месяцев для естественного старения, чтобы снять внутренние напряжения, возникшие в результате добычи и распиловки.
После чернового шлифования следует повторно провести получистовое шлифование и дать детали отстояться во второй раз в течение 15–30 дней, чтобы избежать последующего снижения точности. Если выдержка будет недостаточной, точность не удастся закрепить надолго, независимо от того, проводится ли шлифование механическим или ручным способом.
Процесс 2: Получистовая обработка методом водяного шлифования с ЧПУ
Провести полную механическую шлифовку в цехе с постоянной температурой (20±2 ℃) для равномерного снятия припуска на обработку; обеспечить шероховатость рабочей поверхности не более Ra≤0,2 мкм после обработки.
Норматив на окончательную обработку: ограничить общую погрешность поверхности значением ≤10 мкм, оставив припуск на ручную корректировку в пределах 3–6 мкм; не следует чрезмерно полагаться на станок в стремлении к высокой точности, иначе припуска на ручную шлифовку будет недостаточно для устранения следов обработки, оставленных станком.
Процесс 3: Ручная шлифовка с подгонкой (ключевой процесс, полностью автоматическое шлифовальное оборудование не используется)
Требования к эталонной пластине
Заранее подготовьте метрологически откалиброванную эталонную гранитную пластину, которая будет служить в качестве эталонной опорной пластины для ручного шлифования по образцу, с точностью не ниже класса 000.
Технические требования к шлифованию с ручной подгонкой
В беспыльной среде с постоянной температурой равномерно распределяют сверхмелкий шлифовальный песок из карбида кремния и смазывают его чистой водой; техник вручную продвигает и шлифует платформу заготовки, выполняя движения по перекрестной возвратно-поступательной траектории с изменением диагонали.
Очищайте поверхность после каждого цикла сопряженного шлифования и используйте метод определения точек контакта с помощью синего масла для наблюдения за распределением точек контакта:
✅ Требования для соответствия классу 00: контактные точки равномерно распределены по всей рабочей поверхности, при этом на площади 25 мм × 25 мм должно быть не менее 20 контактных точек; не допускаются крупные пустые участки и участки с локально повышенной плотностью.
Постепенно, шаг за шагом, вносите небольшие ручные корректировки в области с редкими пятнами
Этап 4: Тонкая ручная шлифовка и полировка (исправление локальных дефектов)
Для устранения таких проблем, как выпуклость в центральной части и прогиб на концах, которые часто возникают на длинных основаниях и больших платформах, применяется ручная шлифовка, позволяющая постепенно снимать излишки материала.
Преимущество ручной обработки: Квалифицированные специалисты могут выполнять точечные, мельчайшие корректировки отдельных участков на основе данных датчиков уровня; крупномасштабное автоматизированное шлифовальное оборудование не способно обеспечить такую дифференцированную локальную точную настройку.
Процесс 5: Очистка, выдержка при постоянной температуре и изотермическая обработка
По завершении ручной шлифовки все абразивные частицы тщательно удаляются, чтобы предотвратить появление царапин на эталонной поверхности от оставшихся частиц. Платформа помещается в цех с постоянной температурой на 24 часа для изотермического выдерживания с целью устранения поверхностных температурных напряжений, возникших в процессе шлифовки, а окончательный контроль проводится после стабилизации размеров.
Процесс 6: Полная метрологическая проверка проекта (бесплатная проверка в рамках технической поддержки)
Применяется метод трехточечной свободной опоры с использованием прецизионного автоколлиматора и электронного уровня для непрерывного сбора данных и построения карты плоскостности; погрешность плоскостности по диагонали по всей длине рассчитывается в соответствии со стандартом GB/T20428 с целью подтверждения соответствия допуску класса 00; одновременно проводится контроль шероховатости поверхности и внешних дефектов.
III. Основные преимущества ручной шлифовки при достижении точности класса 00 (невоспроизводимой на станках)
Устранение систематических погрешностей траектории движения станка
Шлифовальная пластина и направляющие рельсы любого шлифовального станка имеют присущие им незначительные линейные погрешности, которые неизменно отражаются в виде узоров обработки на поверхности заготовки; произвольные изменения траектории продвижения при ручной обработке прерывают периодические волнистости, позволяя получить непрерывную гладкую микроскопическую плоскость. Этот эффект особенно выражен в случае специальных длинных гранитных оснований линейных двигателей.
Гибкое исправление нерегулярных ошибок
Длинные заготовки, заготовки с отверстиями и утолщённые поперечины портальных конструкций чрезвычайно подвержены разрушению кромок из-за неравномерного распределения усилия при механической шлифовке; ручная шлифовка позволяет целенаправленно регулировать давление на кромки, чтобы обеспечить плоскостную точность всей пластины.
Превосходное микроскопическое качество поверхности
Эталонная поверхность после ручной подгонки имеет равномерные микроскопические выступы и впадины. При использовании модулей с линейными двигателями и контрольно-измерительного оборудования дно направляющей рельсы плотно прилегает, и после затяжки маловероятно возникновение локальных микродеформаций, что обеспечивает долгосрочную стабильность позиционирования с точностью до микрона. Поверхности пластин, отшлифованные исключительно механическим способом, подвержены локальному ложному контакту.
IV. Сложности технологического процесса и критические критерии контроля качества (как избежать потери точности при ручной шлифовке)
Строгие экологические требования
Ручное шлифование должно проводиться исключительно в цехе с постоянной температурой; работы на открытом воздухе или в цехах с большими перепадами температуры запрещены. Если перепад температуры превышает 3 °C, точность размеров при ручном шлифовании теряет свою эталонную ценность.
Пороговое значение квалификации технического специалиста
Ручная шлифовка платформ класса 00 — это работа, требующая высокой квалификации; новички легко допускают такие ошибки, как “избыточное шлифование, приводящее к образованию углублений, и локальное неравномерное изнашивание”. Для контроля степени шлифования, при котором объем материала, снимаемого за один проход, удерживается на субмикронном уровне, требуется многолетний практический опыт.
Исключение избыточного шлифования
Длительное непрерывное интенсивное ручное шлифование одного участка приведет к локальному проседанию, что напрямую вызовет отклонение от нормативов по плоскостности. Необходимо соблюдать принцип “небольшие объемы, многократное шлифование, равномерная обработка всей поверхности”.
Контроль расходных материалов для шлифования
Размер зерен абразивного материала для шлифования постепенно уменьшается: крупнозернистый песок используется для придания формы, а мелкозернистый — для полировки; смешивание крупнозернистого и мелкозернистого песка строго запрещено, чтобы твердые крупные частицы не оставили глубоких царапин на поверхности пластины.
V. Расширенные сценарии применения
Гранитные плиты класса 00, изготовленные по технологии “механическая черновая шлифовка — ручная финишная шлифовка”, особенно подходят для:
✅ Опорные платформы с точностью позиционирования на уровне микронов для линейных двигателей, платформ оптического контроля и вспомогательных столов координатно-измерительных машин;
✅ Высокоточное оборудование, при использовании которого заказчики предъявляют высокие требования к точности контакта с эталонной поверхностью, долгосрочной стабильности точности и отсутствию следов обработки.
VI. Заключение
Автоматизированное шлифовальное оборудование позволяет достичь базовой точности серийного производства, однако для стабильного изготовления эталонных гранитных платформ класса 00, соответствующих установленным требованиям, ручные процессы подгонки и скребкования нельзя просто заменить. Механическое шлифование обеспечивает обработку контуров, а ручное шлифование устраняет присущие оборудованию погрешности и оптимизирует плоскостную однородность по всей поверхности.
Не прибегая к полностью автоматизированному оборудованию для финиальной шлифовки, благодаря комплексному процессу с замкнутым циклом, включающему многоступенчатую выдержку, предварительную обработку на станках, ручную подгонку пластин при постоянной температуре, точечный контроль качества и изотермическую постобработку, вполне возможно стабильно достигать плоскостной точности класса 00 в соответствии с национальным стандартом. В результате получается непрерывная однородная эталонная плоскость, которую трудно достичь с помощью механического шлифования, что обеспечивает сверхточное позиционирование на микрономном уровне и соответствие требованиям метрологического контроля.