Метод предотвращения растрескивания и технология усиления конструкции для прецизионных гранитных оснований платформ
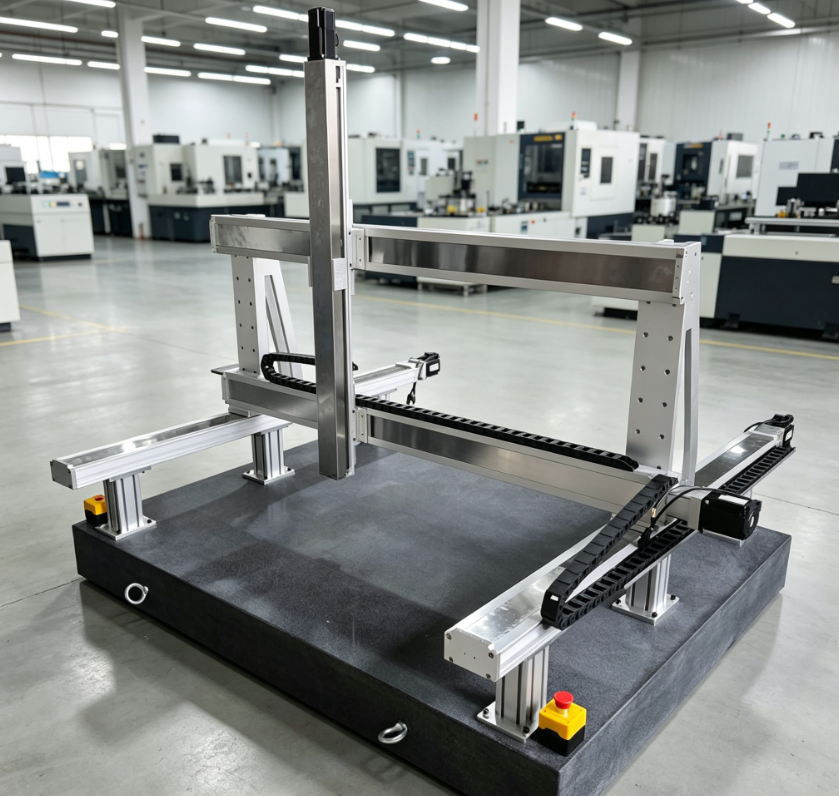
Прочность гранита на растяжение чрезвычайно низка (всего 8–14 МПа), что делает его крайне подверженным образованию микротрещин и сквозных трещин, вызванных остаточными напряжениями при добыче, режущими напряжениями при механической обработке, термическими напряжениями в результате перепадов температуры, сосредоточенными нагрузками и сильным сжатием при монтаже. Полная технология разделена на шесть основных модулей: процесс предотвращения растрескивания на этапе добычи (контроль растрескивания на протяжении всего производственного процесса), укрепление внутренней структуры, укрепление стыков, внешнее композитное ограничение, герметизация и укрепление микропор/микротрещин, а также проект вспомогательных конструкций для предотвращения растрескивания в процессе эксплуатации. Она подходит для координатно-измерительных машин (КИМ), метрологических столов для полупроводниковой промышленности и сверхточных оптических опорных платформ станков.
I. Процесс предварительной обработки на всех этапах производства, направленный на предотвращение растрескивания (устранение риска растрескивания, связанного с сырьем)
- Отбор сырья и снятие напряжений в рудниках
Отдавайте предпочтение мелкозернистому, плотному граниту, такому как «Цзинань Грин» и «Чжанцюй Блэк»; отбраковывайте необработанные глыбы, содержащие слоистость, крупные вкрапления слюды, исходные тёмные трещины или поры; используйте ультразвуковой контроль для выявления внутренних невидимых трещин.
Необработанные блоки необходимо выдержать на открытом воздухе в течение не менее 3 месяцев, чтобы снять исходное внутреннее напряжение горного пласта и предотвратить постепенное растрескивание на более поздних этапах.
Запрещается использовать склеенные необработанные блоки для изготовления высокоточных эталонных платформ класса 00/000. - Технология обработки с минимальным напряжением (предотвращение образования микротрещин, вызванных резанием)
Для резки материала используйте алмазные проволочные пилы / рамочные пилы с водяным охлаждением, обеспечивающие постоянное распыление воды для охлаждения на протяжении всего процесса, чтобы предотвратить появление термических трещин, вызванных термическим шоком; оставляйте с одной стороны припуск на чистовую обработку 2–3 мм и не допускайте глубокой резки за один проход.
При фрезеровании с ЧПУ используется симметричная возвратно-поступательная траектория инструмента, что позволяет сбалансировать режущие нагрузки с обеих сторон и избежать односторонней концентрации напряжений, приводящей к растяжению и растрескиванию углов камня.
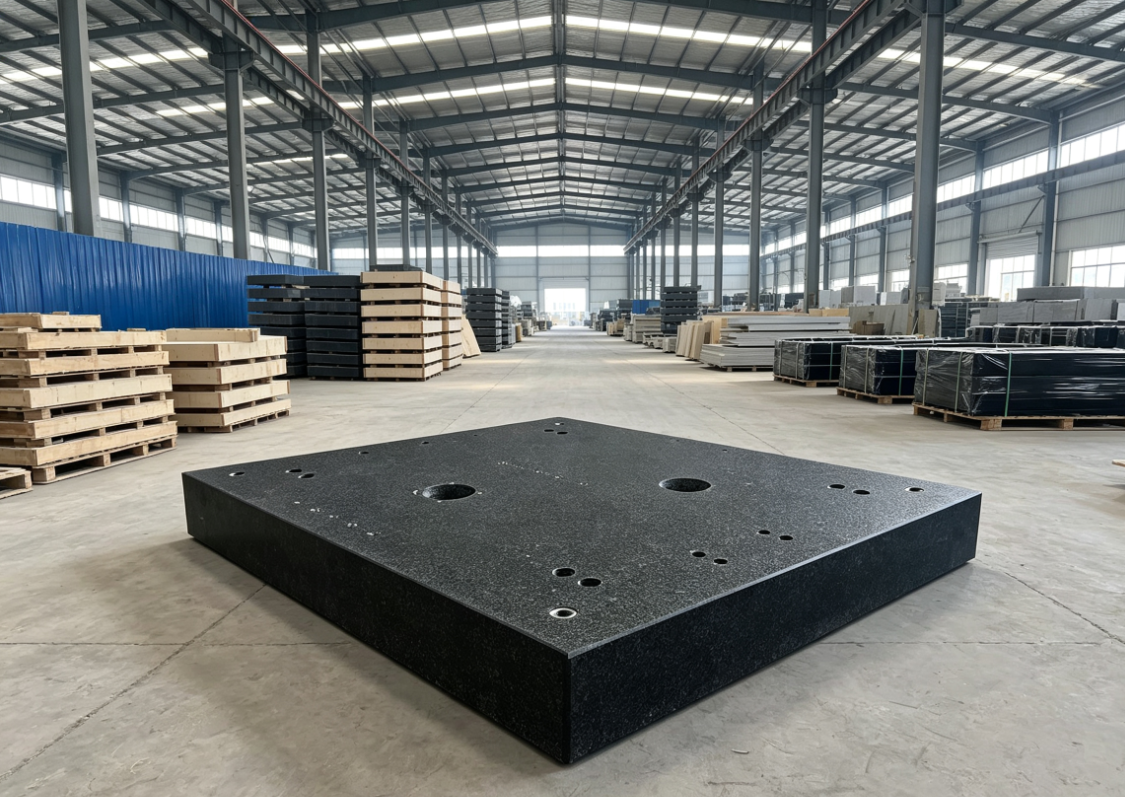
Все отверстия, прорези и углы должны иметь скругленные переходы (R ≥ 5 мм) для устранения точек концентрации напряжений под прямым углом, что является основным способом предотвращения сколов в углах и радиальных трещин.
При сверлении и нарезании резьбы следует использовать низкоскоростные алмазные сверла с непрерывным водяным охлаждением; сухое сверление и ударное сверление запрещены. - Многоступенчатое старение композитных материалов для снятия напряжений (предотвращение последующего растрескивания под действием напряжений)
Внутреннее режущее напряжение в камне после черновой обработки является основной причиной последующего растрескивания, что требует проведения двухэтапной выдержки:
Естественное старение при постоянной температуре (стандарт для высококлассных сверхточных платформ)
Разложить камни в горизонтальном положении в защищённом от пыли помещении с постоянной температурой 20±1 ℃ на срок от 2 до 4 недель, переворачивая камни каждые 7 дней для равномерного снятия напряжения;
Искусственное старение с помощью циклов «горячее-холодное» (для серийно выпускаемых станин станков)
Выпекать при постоянной температуре 80 ℃ в течение 24 ч → заморозить при -10 ℃ на 4 ч → медленно довести температуру до 20 ℃ и выдержать в течение 72 ч для полного снятия остаточных напряжений, возникших при резке;
По завершении снова выдержите изделие при постоянной температуре в течение 5–7 дней для повторной проверки точности; только при отсутствии деформаций и новых микротрещин можно переходить к следующему этапу. - Герметизация с проникновением через микропоры для предотвращения растрескивания (предотвращение распространения трещин, вызванных влагой)
Когда вода впитывается во внутренние капиллярные поры гранита, термическое расширение и замерзание приводят к образованию микротрещин, что требует проведения двухэтапной герметизации:
Герметизация методом кристаллизации с проникновением в нижний слой
Ввести под низким давлением пропитки, модифицированные силаном, чтобы они проникли в микроскопические поры камня, заполнив их кристаллами силиката, что позволит предотвратить проникновение влаги и повысить вязкость матрицы при разрушении;
Нанозащитное покрытие поверхности
Нанесите на высокоточную рабочую поверхность плотное нанопокрытие из SiO₂, чтобы сформировать сплошную защитную пленку, которая предотвращает проникновение масла и паров воды, сдерживает расширение микротрещин и одновременно повышает твердость поверхности.
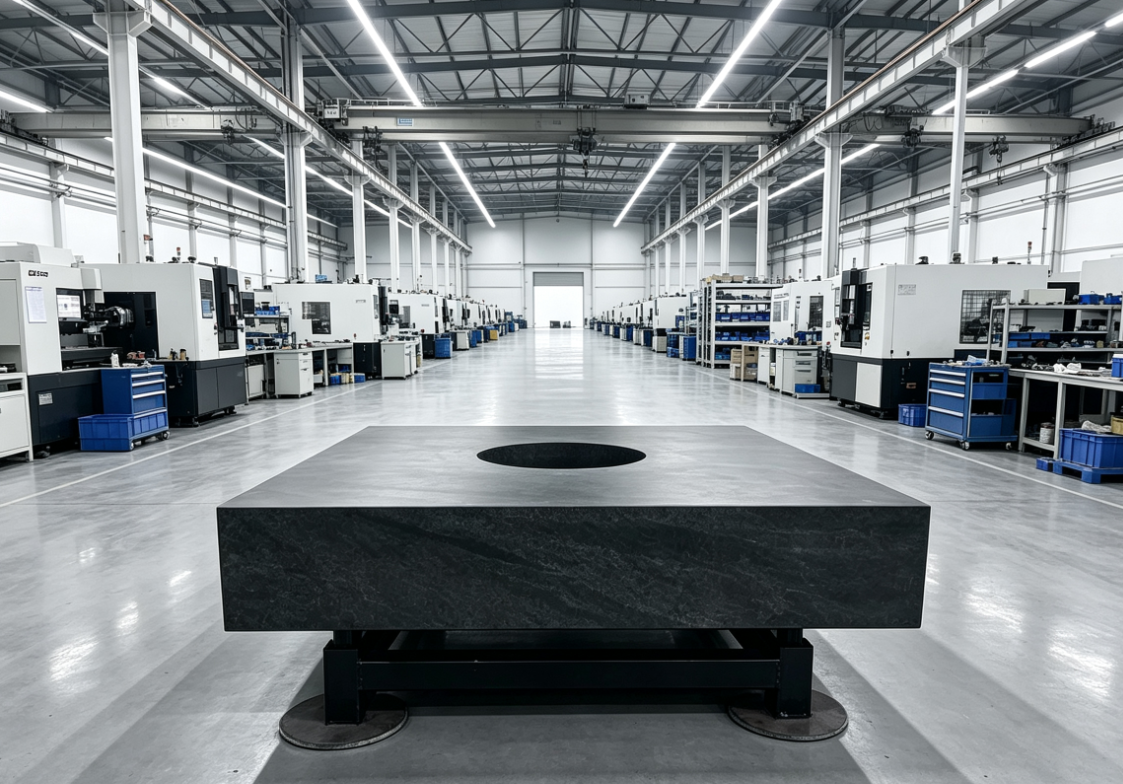
II. Технология внутреннего усиления конструкции корпуса (повышение общей устойчивости к растрескиванию изнутри) 1. Оптимизация топологии полых участков с целью снижения веса (уменьшение тепловых напряжений и напряжений, вызванных собственным весом)
В крупных опорах используется каркасная конструкция с полыми полостями, при этом расположение полостей оптимизируется с помощью моделирования методом конечных элементов, чтобы избежать зон концентрации напряжений:
Уменьшить вес на 30%~50%, снизив растягивающее напряжение, вызванное собственным весом;
Снизить общую теплоемкость, уменьшив тем самым термическую нагрузку при перепадах температуры;
- Заранее встроенная композитная арматура (арматура, воспринимающая растяжение) в зонах повышенных нагрузок
Внутренняя арматура устанавливается на направляющих, в подъемных отверстиях, в точках опоры и в зонах, подверженных эксцентричной нагрузке:
Встроенные втулки из нержавеющей стали
Все резьбовые и монтажные отверстия изначально снабжены встроенными резьбовыми втулками из нержавеющей стали марки 304 с утолщенными стенками, которые распределяют напряжение при затяжке болтов и предотвращают появление радиальных трещин вокруг резьбовых отверстий; наружная поверхность стальной втулки имеет насечку и пропитана эпоксидной смолой, что позволяет ей действовать как единый несущий узел вместе с камнем, предотвращая растрескивание в месте соединения, вызванное разницей в модулях упругости металла и камня.
Встроенные арматурные стержни из углеродного волокна / стекловолокна
Сверхдлинные плоские пластины и консольные основания имеют внутренние канавки для заделки углеродных стержней, которые затем заливаются эпоксидной смолой и отвердевают, что позволяет значительно повысить прочность на растяжение и обеспечить устойчивость к трещинам, возникающим при изгибе; широко применяются в крупногабаритных измерительных платформах для полупроводников.
Утолщённые несущие ребра в нижней части
Под точками опоры размещены встроенные утолщённые каменные ребра, которые служат для распределения сосредоточенных нагрузок и предотвращения появления трещин от точечного сдавливания. - Конструкция гибкой опорной системы с тремя или четырьмя точками опоры (для предотвращения растрескивания при сжатии в процессе сборки)
Категорически запрещается непосредственное крепление гранитных поверхностей с помощью жестких болтов; применяется гибкая амортизирующая система крепления:
Стандартная комплектация: сферические самоустанавливающиеся подшипники, переходные прокладки из сплава инвар с низким коэффициентом расширения, упругий резиновый амортизирующий слой;
Принцип: поглощает монтажные напряжения и микросмещения, возникающие в результате тепловой деформации, регулируя локальное контактное напряжение в пределах предела прочности гранита на растяжение (<8 МПа);
Опорные точки расположены вблизи центра тяжести основания, что позволяет уменьшить эксцентричные изгибающие моменты и предотвратить растрескивание от растяжения с одной стороны.
III. Специализированная технология усиления и предотвращения растрескивания для многоблочных соединенных оснований (крупногабаритных разъемных платформ)
Сверхбольшие платформы невозможно добыть из карьера в виде единого блока, а места стыковки представляют собой зоны повышенного риска образования трещин. Применяется метод двойного армирования, сочетающий механическую фиксацию и химическое композитное склеивание:
Конструкция с механическим соединением «шпунт и паз» / «ласточкин хвост»
На соединительных поверхностях вырезаются пазы типа «ласточкин хвост» и обрабатываются вогнуто-выпуклые шипы, что позволяет значительно увеличить площадь контакта и создать механическую фиксацию. Простой клеевой слой не способен выдерживать сдвиговые нагрузки, поэтому механическая конструкция препятствует распространению трещин в месте соединения.
Склеивание с помощью эпоксидного конструкционного клея с низкой усадкой
Традиционный цементный раствор заменяется эпоксидным клеем с минеральным наполнителем, коэффициент теплового расширения которого соответствует коэффициенту гранита. Он характеризуется коэффициентом усадки при отверждении <0,02% и прочностью сцепления ≥3 МПа, что обеспечивает передачу нагрузок и предотвращает растрескивание стыкового шва. Толщина слоя клея поддерживается на уровне 0,1–0,2 мм для предотвращения отслоения, вызванного перепадами температур в толстых слоях клея.
Армирование с помощью предварительно вмонтированных стальных штифтов, натягиваемых с обратной стороны
Штифты из нержавеющей стали предварительно встраиваются горизонтально в заднюю часть стыкового шва и герметизируются эпоксидной смолой. Эти штифты сжимают два каменных блока в поперечном направлении, компенсируя растягивающее напряжение в стыковом шве, возникающее в результате изгиба поверхности плиты.
IV. Система внешнего укрепления композитными материалами (защита от растрескивания на протяжении всего срока службы оборудования)
- Стальная рама с полным ограждением
Вокруг четырёх сторон большого станочного основания монтируется стальная наружная рама, которая гибко затягивается болтами с низким коэффициентом расширения:
Он ограничивает свободное тепловое расширение гранита, предотвращая появление растягивающих трещин, вызванных несдерживаемой деформацией;
Стальная рама поглощает вибрацию и удары, распределяя локальные ударные нагрузки, что предотвращает сколы по углам;
Между сталью и камнем устанавливаются неметаллические прокладки, чтобы предотвратить жесткое сжатие поверхности камня металлом. - Армирование нижнего композитного противовеса
Дно лёгкого полого основания объединено с утолщённым гранитным сиденьем противовеса, либо устанавливаются чугунные противовесы:
Это позволяет снизить центр тяжести всей машины, уменьшая переменные изгибающие нагрузки, возникающие в результате динамической обработки и перемещения оборудования, а также предотвращая дальнейшее распространение микротрещин, образовавшихся в результате длительной усталостной нагрузки.
V. Процесс ремонта и укрепления микротрещин (укрепление после появления мелких трещин в готовой продукции)
Очистка и расширение трещин
Влага внутри трещины удаляется с помощью горячего воздуха, удаляются рыхлые частицы, а неглубокие трещины расширяются до 0,3–0,5 мм для обеспечения полного проникновения клеящей жидкости;
Армирование с помощью эпоксидной затирки с минеральным наполнителем
Выбирается эпоксидный клей с высоким уровнем прочности и низкой усадкой на основе каменной пудры, соответствующий по твердости и коэффициенту теплового расширения граниту. Он вводится слоями, при этом для усиления в широкие трещины предварительно вкладываются короткие стекловолоконные волокна. Для корректировки цвета добавляется каменная пудра соответствующего оттенка, что позволяет отшлифовать и отполировать отремонтированный участок для восстановления ровности поверхности;
Армирование металлическими штифтами с глубоким прохождением через трещину
В случае сквозных трещин глубиной более 5 мм по диагонали вводятся арматурные штифты из нержавеющей стали, которые полностью заливаются эпоксидной смолой. Таким образом образуется “соединительная конструкция”, которая блокирует распространение трещины и предотвращает последующее разрушение под нагрузкой.
VI. Разработка системы защиты от растрескивания с учетом условий эксплуатации
Рабочие условия с постоянной температурой и влажностью
Контроль условий в цехе по производству прецизионных приборов: 20±1℃, скорость изменения температуры ≤0,5℃/ч, что позволяет исключить периодические термические нагрузки, вызванные резкими перепадами температуры; влажность воздуха 40%~60%, что снижает поглощение поровой воды и риск образования трещин в результате замерзания и оттаивания.
Виброизоляция и амортизирующая защита
Пневматические амортизаторы / демпфирующие виброизолирующие прокладки, установленные под основанием для гашения постоянных вибраций от грунта, что позволяет избежать появления усталостных микротрещин, вызванных переменными нагрузками;
Защита при подъеме и транспортировке
Мягкая пена, полностью покрывающая рабочую поверхность, многоточечная гибкая опора с каркасом из массива дерева, предотвращающая одноточечный подъем и прямой контакт стальных тросов с кромками камня, а также исключающая появление трещин от транспортных ударов.
VII. Краткий обзор недостатков основания из карбида кремния (SiC) по сравнению с гранитом с точки зрения устойчивости к растрескиванию
Даже при применении полного комплекса процессов упрочнения гранит по-прежнему имеет присущие ему дефекты:
Прочность на разрыв значительно ниже, чем у керамики на основе SiC, из-за чего материал подвержен образованию микротрещин при значительных нагрузках и в условиях высокоскоростного сканирования;
Теплопроводность составляет всего 3–5 Вт/(м・К), что приводит к возникновению огромных тепловых напряжений в результате локального нагрева, из-за чего материал непригоден для использования в условиях водяного охлаждения;
Чрезвычайно большой собственный вес ограничивает возможности проектирования облегчённых армированных конструкций, в результате чего они не могут заменить интегрированное основание из карбида кремния с водяным охлаждением в аэрокосмической отрасли и в системах литографии в ультрафиолетовом диапазоне (EUV).