Guide d'achat complet des outils de mesure de précision pour le granit (nom commercial : outils de mesure pour le marbre)
Le terme technique “ outils de mesure pour marbre ” désigne en réalité exclusivement le granit gabbro naturel ; la fonte et le marbre ordinaire ne peuvent pas répondre aux exigences d’un contrôle de précision à l’échelle du micron. La sélection s’articule autour de 7 critères essentiels : le matériau compatible, la précision, les dimensions, l’épaisseur, le procédé de fabrication, la certification et les accessoires, en fonction du contexte d’utilisation, afin d’éviter les pièges liés aux matériaux en pierre bon marché et de qualité inférieure.
I. Première étape : choisir le degré de précision en fonction de la précision de l'inspection (norme nationale GB/T 20428, équivalente à la norme ISO 8512)
Le niveau de précision détermine la tolérance de planéité, en s'adaptant directement à l'environnement de votre atelier ou de votre laboratoire. Il est préférable de choisir un niveau supérieur à celui requis plutôt que de se contenter d'un niveau inférieur.
Tableau
Tolérance de planéité de précision par mètre Scénarios d'application types Exigences environnementales
Classe 000 (la plus élevée) ≤ 1 μm/m : socles normalisés pour instituts de métrologie, socles de machines de mesure par coordonnées (CMM), interféromètres optiques, nano-inspection de semi-conducteurs. Salle de métrologie à température constante (20 ± 1 °C) et à faibles vibrations ; doit être accompagné d’un certificat de vérification.
Classe 00 (haute précision standard) ≤ 2 μm/m : contrôle qualité de moules de précision, machines de contrôle d’engrenages, bases de machines d’imagerie, contrôle de composants aérospatiaux. Température constante de 20 ± 2 °C, absence de vibrations importantes dans l’atelier, norme applicable aux équipements destinés au commerce extérieur.
Classe 0 (précision générale) ≤ 4 μm/m : contrôles ponctuels sur les lignes de production d'usinage, bases d'assemblage, positionnement par vision automatisée. Ateliers d'usinage courants : tolère une différence de température jour-nuit de ± 3 °C.
Classe 1 (contrôle sommaire) ≤ 8 μm/m : tracé, assemblage des outils, contrôle sommaire des ébauches. Non recommandé pour la mesure dimensionnelle de précision.
Principes de sélection
Les socles des machines à coordonnées (CMM) et des équipements optiques doivent être de classe 00/000 ;
Les laboratoires à température constante privilégient la catégorie 000, tandis que les contrôles de qualité de précision courants considèrent que la catégorie 00 offre le meilleur rapport qualité-prix ;
Dans les ateliers où la température n'est pas constante, il est formellement interdit d'utiliser de la fonte comme substitut ; il faut au minimum utiliser du granit de catégorie 00 pour compenser les écarts de température.
II. Deuxième étape : choix du matériau de base (détermine la stabilité de la précision à long terme, priorité absolue)
Seul le gabbro à haute densité peut être utilisé pour la fabrication d'outils de mesure de précision. Les performances des quatre principaux matériaux en pierre disponibles sur le marché se distinguent clairement les unes des autres :
- Jinan Green (Le choix numéro un pour l'industrie nationale de la précision)
Paramètres physiques : densité 3,07 g/cm³, dureté Shore HS 78~80, coefficient de dilatation linéaire 4,16×10⁻⁶/℃, taux d'absorption d'eau <0,13%
Avantages : cristallisation homogène, élimination totale des contraintes internes, déformation thermique minimale, amortissement élevé des vibrations ; norme pour les machines à mesurer tridimensionnelles (MMT) Zeiss, Mitutoyo et les MMT nationales d'origine.
Inconvénients : exploitation limitée, stock de blocs bruts en baisse, prix relativement élevé
Applications : plates-formes de haute précision de classe 00/000, règles droites, règles d'équerre, socles de machines à mesurer tridimensionnelles (MMT) - Noir indien (matière haut de gamme importée)
Caractéristiques : Noir pur sur toute la surface, sans impuretés ; grain plus fin ; meilleure résistance à la corrosion et à l’humidité
Ses performances sont proches de celles du Jinan Green, mais son prix est supérieur de 30% à 80% ; il est principalement utilisé pour les accessoires d'équipements haut de gamme destinés à l'exportation.
Applications : laboratoires de précision à l'étranger, ateliers corrosifs à forte humidité, pièces étalons de métrologie haut de gamme - Zhangqiu Green / Fujian G654 (modèle économique)
Sa dureté et sa stabilité thermique sont moyennes ; il présente une tendance aux variations de couleur et ne permet d'atteindre de manière stable qu'une précision de grade 0.
Utilisations : inspections de routine dans des ateliers classiques ; non recommandé pour les mesures de précision de l'ordre du micron - Petite fleur du Nord-Est (matière de qualité inférieure, à éviter)
Faible densité, nombreux pores, fortes variations de température, se déforme facilement à long terme, utilisé uniquement pour le contrôle sommaire de catégorie 1, directement exclu du contrôle de précision
Lignes rouges relatives au choix des matériaux
Évitez les matériaux en pierre teints en noir, ceux comportant de nombreuses couches ou ceux présentant des pores et des taches blanches ; les matériaux dont la densité est inférieure à 2,8 g/cm³ ne conviennent pas à un contrôle de précision.
III. Étape 3 : Choix des dimensions, de l'épaisseur et de la capacité de charge (pour éviter toute déformation due au poids propre)
- Règles relatives à la taille des tables de jeu
Dimensions extérieures maximales de l'espace de serrage réservé à la pièce à usiner des deux côtés ≥ 200 mm, afin d'éviter tout basculement lors de la mesure dû à la suspension de la pièce.
Exemple : longueur de la pièce 800 mm → choix d'une plate-forme d'au moins 1 000 × 800 mm. - Normes d'épaisseur (pour éviter la déformation due au poids propre et la dérive permanente de la précision)
Tableau
Caractéristiques techniques de la plate-forme | Épaisseur recommandée | Capacité de charge uniforme
≤ 400 × 400 mm | 100 à 150 mm | ≤ 2 tonnes
600 × 800 / 1 000 × 1 000 mm | 200 à 300 mm | 3 à 5 tonnes
Grande plate-forme ≥ 1 500 mm | ≥ 350 mm | Inspection de matériel lourd de plus de 5 tonnes - Exigences obligatoires en matière d'assistance
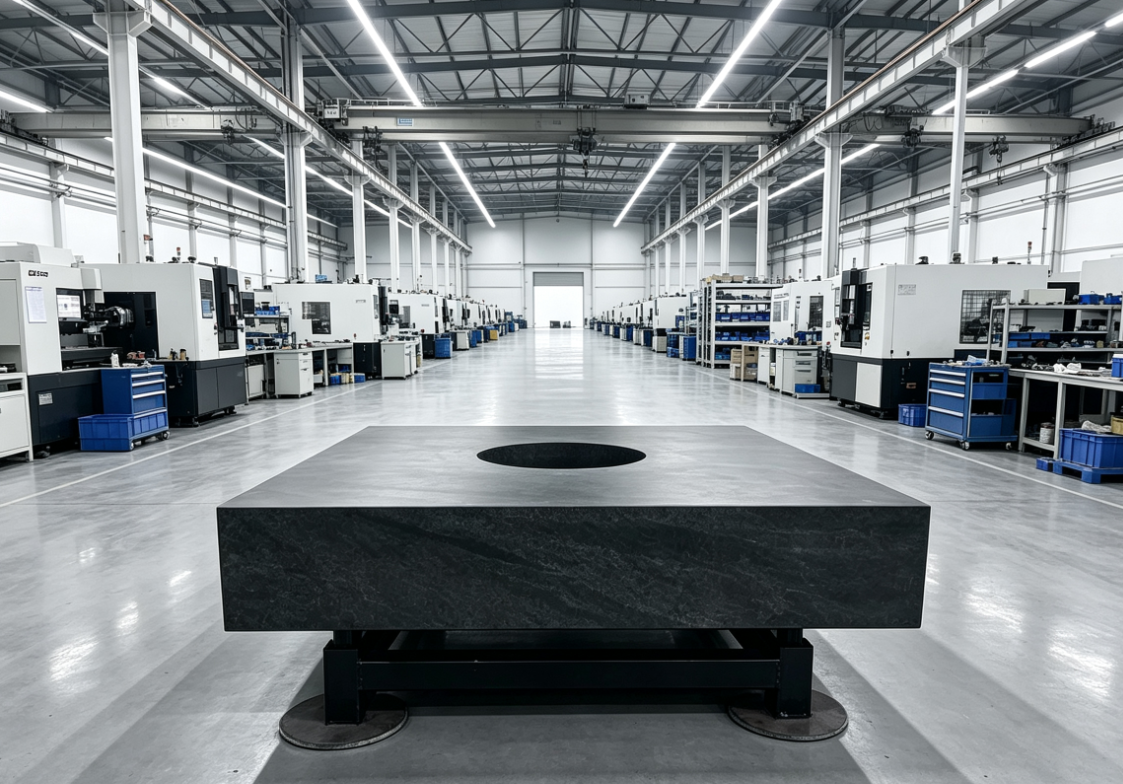
Les éléments de haute précision de classe 00/000 doivent être associés à des supports en granit réglables en trois points ; la pose directe au sol ou le soutien sur un seul côté sont interdits ; une charge sur un seul point entraînerait des microdéformations permanentes.
IV. Étape 4 : Distinguer les différentes catégories d'instruments de mesure et choisir en fonction des besoins (plateforme / règle / équerre / règle à angle droit)
Ensemble complet d'instruments de mesure en granit
Règle en granit
Carré
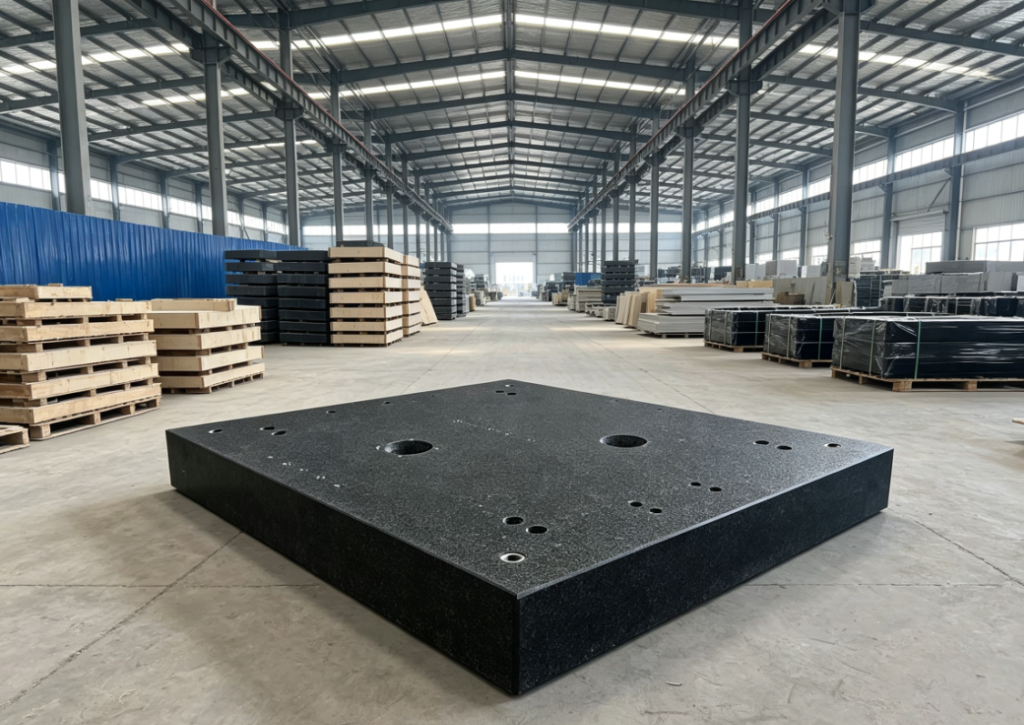
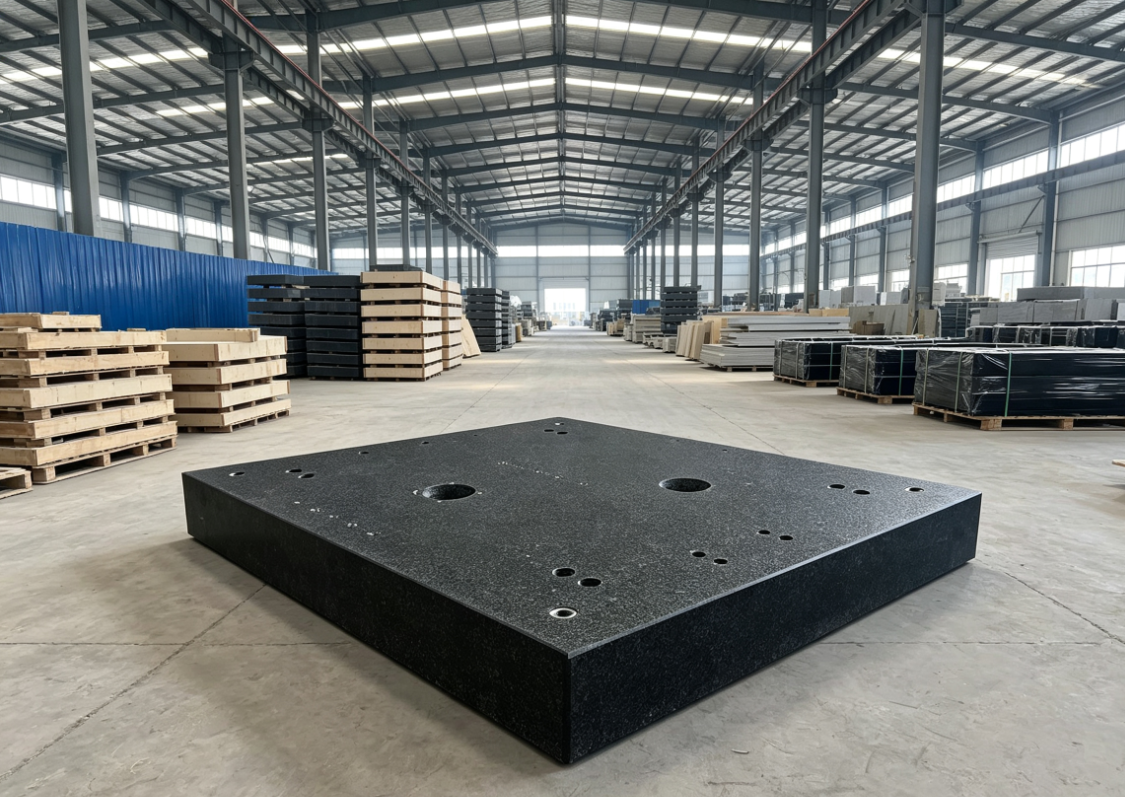
Plateforme d'inspection en granit (la plus couramment utilisée)
Référence plane, jauge de hauteur, comparateur à cadran, contrôle du positionnement de la pièce ; les rainures en T, les inserts filetés et les canaux de refroidissement peuvent être personnalisés pour s'adapter aux bases des machines à mesurer tridimensionnelles (MMT).
Règle en granit (contrôle de rectitude)
Longueur : 100 à 3 000 mm ; la qualité 00 est utilisée pour l'étalonnage de la rectitude des rails de guidage et des bancs de machines-outils ; les longueurs supérieures à 1 mètre doivent être renforcées pour éviter toute déformation.
Boîte carrée en granit / Carrée
Référence verticale sur les quatre côtés, tolérance de verticalité de 0,002 mm, alignement de l'outillage, contrôle de l'angle à 90°.
Règle carrée en granit (équerre triangulaire)
Vérifier la perpendicularité de la pièce et les angles latéraux du moule ; dimensions petites : 100 × 160 mm ; dimensions grandes : 800 × 500 mm.
V. Étape 5 : Technologie de traitement et contrôle de la qualité de surface
Surface de travail polie miroir, rugosité Ra 0,8 à 1,6 μm, sans rayures, sans trous de sable, sans bords ébréchés ni impacts ; de légères rayures entraîneront directement des erreurs de mesure de l'ordre du micron.
Traitement de vieillissement complet de la pierre : vieillissement naturel des blocs bruts, suivi d'un traitement manuel de relaxation des contraintes sur les produits finis ; une pierre non vieillie continuera à se déformer lentement et à se tordre au cours des 1 à 3 premières années d'utilisation.
Spécifications relatives au chanfreinage : chanfreinage en arc R3~R5 autour de la surface de travail afin d'éviter tout ébréchage lors de la manipulation.
Pas de pierre assemblée : les instruments de mesure de précision doivent être fabriqués à partir d'un seul bloc massif de granit ; les joints d'assemblage rompraient la continuité du plan de référence.
VI. Étape 6 : Certificats et traçabilité de la précision (indispensables pour le commerce extérieur / l'homologation métrologique)
Configuration d'usine standard : certificat de vérification de la plaque de mesure en granit JJG117 délivré par un institut provincial de métrologie, accompagné des données originales issues de l'inspection par interféromètre laser, avec une précision traçable.
Exigences supplémentaires pour les exportations : fournir des rapports sur les propriétés des matériaux (coefficient de dilatation thermique, densité, rapports d'essais de dureté) afin de répondre aux audits de laboratoire menés par les clients étrangers.
À éviter : n'achetez pas de produits dont la qualité « 00 » n'est attestée que par des affirmations verbales, sans aucun certificat de contrôle ; la précision de ces affirmations est largement surestimée.
VII. Étape 7 : Sélection en fonction des conditions de fonctionnement (température, vibrations, corrosion)
Salle de métrologie à température constante (20 ± 1 °C)
Idéal : Jinan Blue de qualité 000, associé à des supports amortissant les vibrations, adapté aux machines à mesurer tridimensionnelles (MMT) et à l'inspection optique.
Atelier d'usinage standard (différence de température de ±3 à 5 °C, vibrations du compresseur d'air)
Le modèle « Jinan Blue 00 », doté d'un amortissement élevé, compense les vibrations, tandis que sa faible dilatation thermique réduit les erreurs liées aux écarts de température ; dans cet environnement, les plateaux en fonte subissent une dérive de précision supérieure à 10 μm par an.
Atelier : environnement humide / fluide de coupe corrosif
Privilégier le « Indian Black » : résistant aux acides et aux alcalis, non absorbant, antirouille, ne retenant pas les copeaux de fer susceptibles d'altérer les mesures.
Atelier d'estampage et de forgeage à haute vibration
IX. Résumé des critères de sélection rapide (mnémonique minimaliste pour les marchés publics)
Pour les machines à mesurer tridimensionnelles (CMM), la qualité 000 correspond au modèle Jinan Qing ; pour les tables de contrôle de précision, la qualité 00 est le meilleur choix ;
Si la température de l'atelier varie considérablement, n'optez jamais pour la fonte ; lors du calcul des dimensions, ne lésinez pas sur l'épaisseur ;
Pour les blocs monolithiques massifs, il faut tenir compte des délais de fabrication et des certificats ; avec des supports à trois points, la précision reste stable pendant dix ans.