Socle en granit ou en fonte — Comparaison exhaustive des solutions de contrôle des vibrations
I. Paramètres matériels liés aux vibrations du noyau
Tableau
Indicateur de performance : granit naturel (vert de Jinan / granit noir) et fonte grise HT250/HT300 – Impact sur la réduction des vibrations
Coefficient d'amortissement (élément clé de la réduction des vibrations) 0,06–0,12 0,02–0,03 L'amortissement du granit est 3 à 4 fois supérieur à celui de la fonte, et l'atténuation des vibrations est beaucoup plus rapide
Module d'élasticité : environ 50 GPa ; 100–140 GPa. La fonte présente une rigidité plus élevée, mais un faible amortissement ; les vibrations durent plus longtemps.
Densité : 2 900–3 100 kg/m³ à 7 200 kg/m³. La fonte présente un poids propre plus élevé, mais une capacité d’absorption des chocs plus faible ; elle s’appuie uniquement sur son poids pour amortir les vibrations.
Contraintes internes inhérentes : pratiquement aucune contrainte interne naturelle, stable après usinage. Contraintes internes résiduelles issues de la coulée, susceptible de provoquer des déformations et d'aggraver la résonance en cas de vieillissement insuffisant. Les points de résonance de la fonte ont tendance à se déplacer facilement lors d'une utilisation à long terme, tandis que le granit reste stable.
Coefficient de dilatation thermique : 4,5 × 10⁻⁶/℃ ; 11 × 10⁻⁶/℃. Les variations de température provoquent des déformations, générant indirectement une dérive due aux microvibrations.
II. Comparaison point par point des dimensions relatives au contrôle des vibrations
- Absorption des vibrations (amortissement et réduction des vibrations : la différence la plus importante)
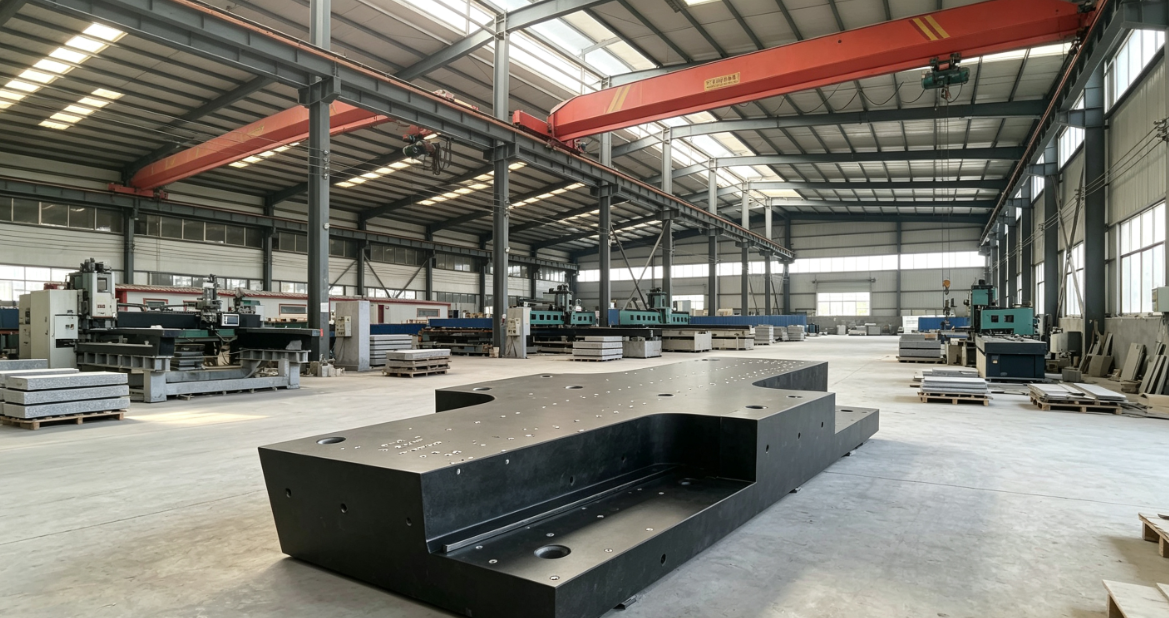
Granit
Les grains cristallins internes denses présentent des microfissures naturelles ; dès lors que les vibrations sont transmises, l'énergie est dissipée en continu par frottement au niveau des interfaces cristallines.
Les microvibrations à haute fréquence générées par la coupe à grande vitesse, le mouvement de va-et-vient du moteur linéaire et la rotation à grande vitesse de la meule s'atténuent rapidement en quelques secondes ;
Il ne produit pas d'ondulations résonnantes continues ; la surface usinée ne présente aucune trace de vibration et les données de mesure ne montrent aucun écart.
Convient pour : rectifieuses de haute précision, machines à mesurer tridimensionnelles (CMM), équipements optiques, machines d'usinage au laser.
Fonte
Structure métallique homogène ; l'énergie vibratoire est difficile à dissiper en interne, ce qui oblige à compter uniquement sur le poids propre pour amortir les vibrations.
L'atténuation des vibrations est lente, et les micro-vibrations continueront à se répercuter ;
La résonance est très susceptible de se produire dans des conditions de fonctionnement à grande vitesse et à haute fréquence, ce qui entraîne l'apparition d'ondulations et de marques d'outils sur la pièce ;
Il faut augmenter l'épaisseur des parois, ajouter des nervures et alourdir la structure pour compenser l'insuffisance de la réduction des vibrations. - Atténuation des vibrations transmises de l'extérieur (isolation antivibratoire)
Granit : grâce à son amortissement intrinsèque élevé et à son poids propre modéré, il permet de bloquer efficacement les interférences à basse fréquence provenant des grues d'atelier, des compresseurs d'air et des machines-outils voisines ; sa structure cristalline permet de disperser les ondes de vibration entrantes.
Fonte : elle repose sur sa haute densité et sa masse importante pour assurer une atténuation passive des vibrations ; si la fréquence des vibrations externes est proche de la fréquence propre de la machine-outil, une résonance peut facilement se produire, et le simple fait d’augmenter le poids ne fait que traiter les symptômes, et non la cause profonde. - Caractéristiques de résonance
Granit : pic de résonance faible et plage de résonance étroite ; les vitesses d'usinage et les vitesses d'avance quotidiennes ont peu de chances d'atteindre la zone de résonance ;
Fonte : pics de résonance marqués ; de légères variations de vitesse ou de température peuvent facilement déclencher une résonance, entraînant une détérioration significative des cotes et de la rugosité lors de la finition. - Stabilité dynamique (scénarios de mouvements alternatifs à grande vitesse)
Les moteurs linéaires et les portiques à grande vitesse qui démarrent et s'arrêtent fréquemment génèrent des vibrations d'impact :
Les socles en granit se caractérisent par un amortissement rapide des vibrations et une répétabilité de positionnement stable (±0,001 à 0,003 mm) ;
Les socles en fonte génèrent des vibrations d'impact persistantes ; chaque démarrage et chaque arrêt entraînent un léger décalage de positionnement, ce qui se traduit par une dispersion accrue de la précision lors de l'usinage en série sur le long terme. - Stabilité à long terme (qui influe indirectement sur le comportement vibratoire)
Granite : aucune contrainte de coulée ; la structure ne se déforme pas au fil des années d’utilisation, et ses caractéristiques vibratoires intrinsèques restent inchangées pendant des décennies ;
Fonte : si le vieillissement à basse température s'avère insuffisant, les contraintes internes se libèrent progressivement au cours de l'utilisation, ce qui entraîne une légère déformation du banc et modifie la fréquence propre ; des vibrations inexpliquées et une perte de précision sont alors plus susceptibles de se produire après 1 à 2 ans d'utilisation.
III. Résumé des avantages et des inconvénients du contrôle des vibrations pour les deux types de socles
Socle en granit (avantages en matière de réduction des vibrations)
✅ Amortissement ultra-élevé : les micro-vibrations à haute fréquence sont rapidement absorbées, ce qui élimine les traces de vibration
✅ Faible résonance, stabilité dynamique d'usinage extrêmement élevée
✅ Absence de contraintes internes ; les caractéristiques vibratoires restent inchangées à long terme
✅ Faible dilatation thermique, faible déformation thermique, ce qui réduit les décalages dus aux microvibrations d'origine thermique
❌ Densité plus faible ; poids propre inférieur à celui de la fonte pour un même volume ; faible résistance aux chocs dans des conditions d'utilisation intensive ou soumises à de lourdes charges
❌ Grande fragilité, ne résiste pas aux chocs violents ni aux fortes vibrations liées à la coupe
Socle en fonte (insuffisances en matière de réduction des vibrations, compensées uniquement par son propre poids)
✅ Haute densité et grande capacité de charge, adapté aux équipements destinés au fraisage et à l'alésage intensifs, ainsi qu'aux opérations de coupe lourde et aux chocs importants
✅ Bonne ténacité, résistance aux chocs et aux contraintes liées à la découpe de matériaux lourds
❌ Amortissement extrêmement faible, décroissance lente des vibrations, tendance aux vibrations de l'outil lors de la finition
❌ Sujet à la résonance, sensible à la vitesse et aux vibrations externes
❌ Un vieillissement insuffisant entraîne une déformation progressive, les caractéristiques vibratoires se détériorant d'année en année
IV. Scénarios de sélection (classés selon les exigences en matière de vibrations)
Priorité : granit (exigences extrêmement élevées en matière de contrôle des vibrations)
Machines à coordonnées (CMM), machines de mesure par vision, rectifieuses ultra-précises, tours à diamant, micro-usinage au laser, équipements pour semi-conducteurs, plateformes d'inspection optique, machines de gravure de micro-précision ;
Exigences : précision de l'ordre du micron/nanomètre, usinage de surfaces de miroirs, stabilité du trajet optique, absence totale d'interférences dues aux vibrations.
Priorité : fonte (tolère de légères vibrations, met l'accent sur la résistance aux chocs liés à des charges lourdes)
Grandes aléseuses à banc fixe, centres d'usinage à portique pour charges lourdes, tours à commande numérique, équipements d'emboutissage, fraiseuses de dégrossissage ;
Conditions d'utilisation : volumes d'usinage importants, chocs importants sur l'outil, charges élevées sur les pièces, exigences de précision supérieures à 0,01 mm.