Processus complet de rectification pour les plateformes d'inspection de précision en granit (marbre)
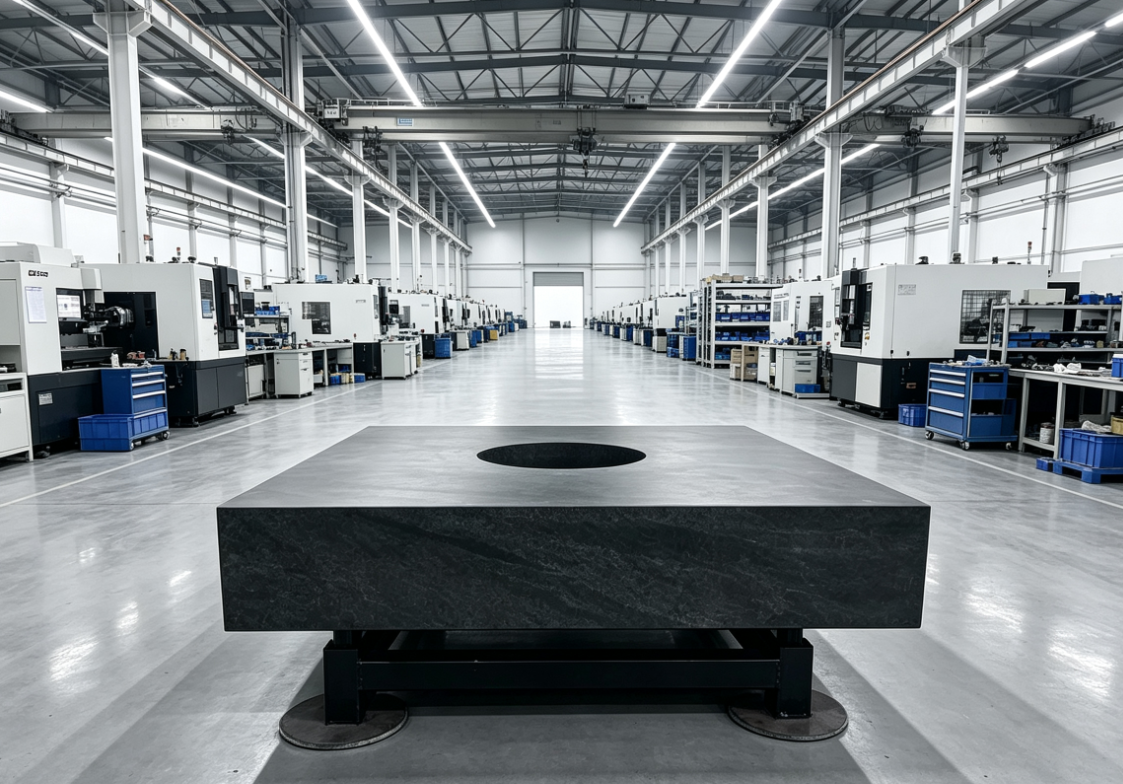
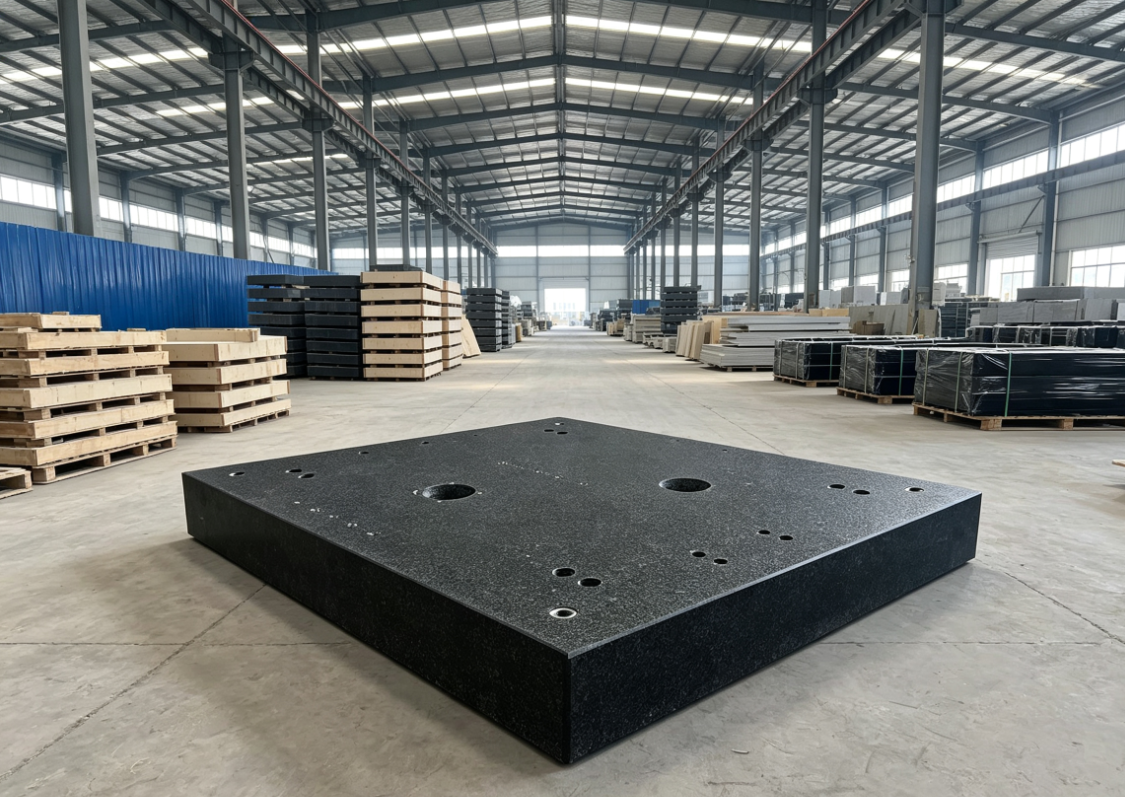
Les plateformes de mesure utilisées dans l'industrie sont en réalité fabriquées à partir de granit de Jinan Qinghei (communément appelées « plateformes en marbre »). Le processus de rectification hexagonale de haute précision de grade 0 / 00 comprend cinq étapes principales : le prétraitement de détente préliminaire, la rectification mécanique en plusieurs étapes, la rectification manuelle d'ajustement, la stabilisation à température constante et le contrôle de précision à taille réelle. Tous les usinages de précision doivent être réalisés dans un atelier à température constante de 20 ± 2 °C. Pour les dalles minces de 50 mm, un processus supplémentaire de détente est ajouté afin d’éviter toute déformation ou gauchissement.
I. Étapes de prétraitement (indispensables avant le meulage, pour garantir la précision et la stabilité)
Découpe et mise en forme des blocs bruts
Des scies diamantées découpent les blocs bruts de granit en ébauches de 500 × 500 × 55 mm (en laissant une marge de meulage de 5 mm de chaque côté), coupées à la longueur et à la largeur souhaitées, avec un chanfreinage grossier sur les quatre côtés afin d'éliminer les bords ébréchés, les fissures et les défauts liés aux pores.
Vieillissement naturel / artificiel par soulagement du stress
Procédé simple : les échantillons sont placés dans un environnement à température constante pendant 48 heures ;
Plateaux hexagonaux de haute précision de classe 00 : vieillissement artificiel à 120 °C pendant 48 heures, ou vieillissement naturel à l'air libre pendant 3 mois, afin d'éliminer complètement les contraintes internes et d'éviter tout retour de précision et toute déformation après le meulage.
Fraisage grossier et nivellement de référence
Des têtes de fraisage à portique fraisent rapidement les six faces afin d'éliminer les traces de scie, en laissant une marge de meulage uniforme de 0,3 à 0,8 mm sur chacune d'entre elles, de manière à garantir qu'elles soient globalement perpendiculaires les unes aux autres.
II. Broyage mécanique en plusieurs étapes (chaîne de production : broyage grossier → semi-fin → fin, traités en parallèle)
Chaque partie doit respecter intégralement la séquence de ponçage suivante. Il est strictement interdit de sauter des étapes de grain de disque abrasif. Chaque étape doit être rincée à l'eau claire et séchée afin d'éviter que des particules grossières ne rayent la surface finement usinée. Un refroidissement à l'eau est utilisé tout au long du processus de ponçage pour contrôler la température, en veillant à ce que la température de la surface de la pierre ne dépasse pas 40 °C.
- Meulage grossier (disques de meulage diamantés pour métal 80#, 120#)
Fonction : lisser toutes les irrégularités et les marques de scie profondes après le fraisage, et uniformiser l'épaisseur de la dalle ;
Procédé : découpe en croisillons, meulage uniforme sous haute pression ;
Normes de fabrication : planéité ≤ 0,1 mm/m, rugosité Ra 1,6 à 3,2 μm ; l'écart d'épaisseur des six faces après le meulage grossier est maîtrisé à ± 0,03 mm près. - Ponçage semi-fin (disques de ponçage en résine 240#, 320#)
Fonction : Éliminer les rayures profondes causées par un ponçage grossier et corriger dans un premier temps les irrégularités de surface ;
Procédé : réduction de la pression de broyage de 30%, augmentation de la vitesse de rotation ;
Normes de la platine : planéité ≤ 0,05 mm/m, rugosité Ra 0,4 à 0,8 μm. - Broyage fin (400#, 600#, 1000# – affinage progressif)
Fonction : Réduire considérablement les défauts de surface, sans aucune rayure visible ;
Procédé : meulage uniforme en spirale, avec traitement séparé des angles ;
Normes de la plate-forme : planéité ≤ 0,01 mm/m, rugosité ≤ Ra 0,2 μm, se rapprochant de la référence de grade 0 de la norme nationale. - Pré-polissage (disques de polissage ultra-fin 1500#, 2000#)
Conclusion relative au meulage mécanique : élimination des textures fines issues du meulage fin. Le parallélisme et la perpendicularité des six faces sont initialement conformes aux normes, mais à ce stade, elles ne répondent qu’à la norme de grade 0 pour une seule face ; les plateformes à six faces de grade 00 doivent faire l’objet d’un processus de meulage manuel d’ajustement.
III. Rodage manuel de précision (procédé de base de grade 0 / grade 00, déterminant la précision finale)
Le meulage mécanique ne permet d'obtenir qu'une surface plane de base ; la précision à l'échelle du micron repose entièrement sur le rodage manuel à l'aide de plaques de rodage en fonte et de micropoudres de carbure de silicium ou d'alumine, chacune des six faces étant retournée et rodée une à une, avec un changement répété des plans de référence afin de garantir la perpendicularité et le parallélisme. Scientific Instrument Network :
Rodage standard de grade 0
À l'aide de plaques de rodage en fonte micropoudrée W10 et W7, la méthode de la grille est utilisée pour un rodage répété en plusieurs points. Toutes les 30 minutes, la planéité est vérifiée à l'aide d'une plaque-pont à niveau électronique. Les points surélevés locaux sont légèrement meulés à la main et corrigés jusqu'à ce que l'erreur de planéité respecte la tolérance de grade 0 de la norme nationale GB/T20424.
Grade 00 : rodage complet sur six faces (procédé de très haute précision)
En utilisant la micropoudre de rodage ultra-fine W3.5, les surfaces de travail supérieure et inférieure ainsi que les quatre faces latérales sont rodées en 3 cycles, avec au moins 4 heures de rodage par face. Le processus de rodage implique des retournements alternés afin d’éliminer les contraintes, garantissant ainsi que la perpendicularité et le parallélisme entre deux faces quelconques parmi les six respectent tous deux la norme de grade 00 micron. C’est également la raison principale pour laquelle le prix d’une plate-forme à six faces entièrement rectifiées double.
IV. Polissage miroir et protection
Une fois le rodage de précision terminé, la pièce est légèrement polie à l'aide d'un liquide de polissage à base d'oxyde de cérium et de tampons de polissage en polyuréthane souple. Une couche dense, lisse et résistante à l'usure se forme alors à la surface, réduisant la rugosité à moins de Ra 0,025 μm. Après le polissage, la pièce est rincée à l'eau claire, séchée, puis traitée par pulvérisation d'un produit anti-rouille spécial pour pierre afin d'empêcher l'humidité de pénétrer et de provoquer des différences de couleur ou des déformations.
V. Repos stable à température constante (pour éviter tout rebond de la précision, étape finale cruciale)
Une fois les opérations de meulage et de polissage terminées, la plate-forme est placée à plat dans un atelier à température constante pour reposer :
Plaque plate de grade 0 : laisser reposer pendant 48 heures ;
Plaque mince de précision à six faces de grade 00 (modèle de 50 mm d'épaisseur) : laisser reposer pendant 5 à 7 jours ;
Au cours de cette période, la planéité est vérifiée à deux reprises par jour. Une fois que les dimensions sont parfaitement stables et ne présentent plus aucune déformation, le produit passe au processus de contrôle final chez Furuihua.
VI. Contrôle de la précision des dimensions réelles du produit fini
Planéité : contrôle par la méthode de la grille diagonale, données enregistrées à l'aide d'un interféromètre laser ;
Parallélisme des six faces, perpendicularité des faces adjacentes ;
Tolérances dimensionnelles de longueur, largeur et épaisseur ; rugosité de surface ;
Un rapport d'inspection de précision en sortie d'usine est établi, et les produits conformes sont stockés dans l'entrepôt.