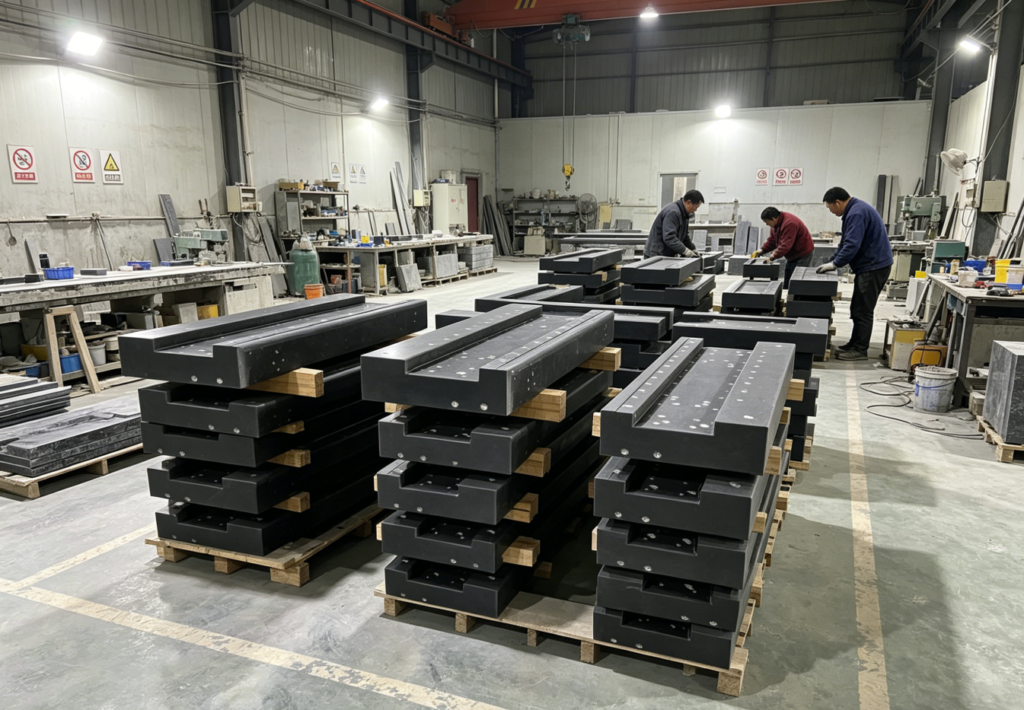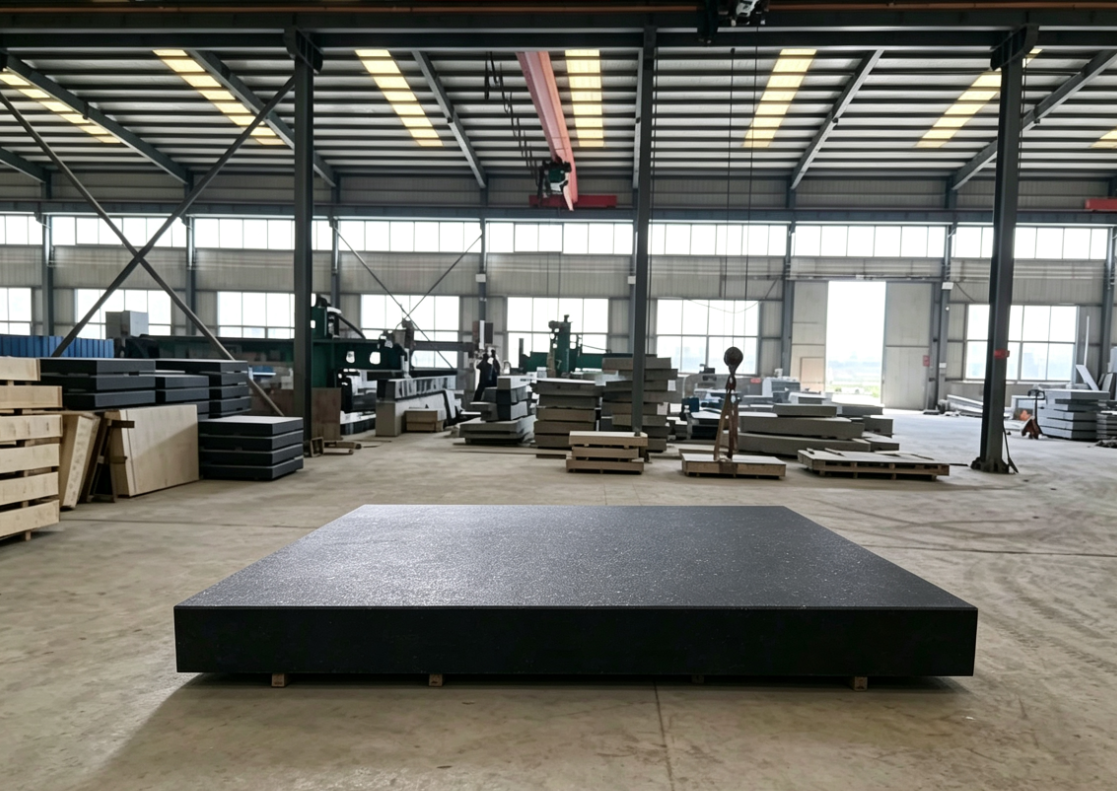
Mecanizado de bases irregulares de granito: solución completa para evitar las astillas (versión de taller práctico, lista para poner en práctica)
Fundamentos del astillamiento del granito: material frágil, método de alimentación incorrecto, herramientas inadecuadas, tratamiento deficiente de las esquinas, refrigeración insuficiente y holguras excesivas. A continuación se abordan siete aspectos: diseño preliminar, selección de herramientas, parámetros de corte, trayectoria de mecanizado, tratamiento de las esquinas, sujeción y refrigeración, y posprocesado. Todos los métodos han demostrado su eficacia en la práctica.
I. Diseño preliminar / Optimización estructural (Reducir el desprendimiento desde el origen)
Convierte todos los ángulos rectos internos en esquinas redondeadas.
Da prioridad a los ángulos R3–R6 en las esquinas internas; evita a toda costa los ángulos rectos de 90°, ya que se astillarán. Consulta con el cliente sobre la optimización estructural.
Engrosa los bordes y adelgaza las paredes.
El grosor de los bordes de la ranura de reducción de peso y de las paredes laterales en voladizo no debe ser inferior a 20 mm; si son demasiado finos, son extremadamente propensos a astillarse.
Aplica los chaflanes C1–C2 a las aberturas de los orificios y las ranuras.
Realiza los biseles con antelación para asegurarte de que no se produzcan astillas tras el mecanizado.
II. Selección de herramientas (el aspecto más importante)
Es obligatorio utilizar fresas de diamante sinterizado o fresas de punta esférica de diamante; queda prohibido el uso de herramientas de metal duro convencionales.
Para el perfilado y el ranurado: utiliza fresas de diamante de grano fino con filos afilados que no astillen la piedra.
Para agujeros pequeños y limpieza de esquinas: utiliza brocas o fresas de diamante macizo de diámetro pequeño.
Prohíbe el mecanizado con herramientas desafiladas; las herramientas desafiladas ejercen presión sobre la piedra y provocan directamente el astillamiento.
III. Control de los parámetros de corte (prevención de astillamiento del núcleo)
Avance lento, velocidad del husillo de media a alta, corte por capas.
Velocidad: 2200–3200 r/min
Avance: F200–400; se prohíben estrictamente las velocidades de avance elevadas.
Profundidad de la capa: 1-2 mm; queda estrictamente prohibido realizar cortes profundos en una sola pasada.
Perfilado de bordes: trayectoria de la herramienta de dentro hacia fuera; no empieces a cortar directamente desde el borde de la piedra.
Taladrado: Haz primero un pequeño agujero de taladrado previo y, a continuación, amplíalo; así es menos probable que se astillen los bordes del agujero.
IV. Optimización de la trayectoria de mecanizado (la más eficaz)
Da prioridad al fresado ascendente; evita en la medida de lo posible el fresado convencional.
El fresado convencional tira de la piedra, lo que duplica la probabilidad de que se astille; el fresado ascendente garantiza un corte suave.
Contorno exterior: Recorre la forma en la misma dirección y, a continuación, realiza una pasada final de acabado.
Ranuras internas / ahuecado: Realiza primero el desbaste para eliminar material, a continuación, da el acabado a las paredes internas y, por último, limpia las esquinas.
Esquinas: Utiliza trayectorias de transición en arco; no realices giros bruscos en ángulo recto.
Deja un margen de acabado de entre 0,3 y 0,5 mm en todos los bordes y realiza una pasada de acabado ligera al final.
V. Tratamiento especial para esquinas, aberturas y paredes delgadas
Limpieza de esquinas internas en ángulo recto: utiliza una fresa redonda pequeña para limpiar los arcos; no intentes realizar un corte recto de una sola pasada.
Orificios: Biselar con un avellanador de diamante tras el taladrado.
Paredes delgadas / voladizos: baja velocidad, poca profundidad de corte, varias pasadas; reducir las vibraciones.
Evita que la herramienta golpee directamente el filo de la piedra al iniciar el corte.
VI. Refrigeración y eliminación de virutas (ignorado por el modelo 90% en pequeños talleres)
Refrigeración por agua totalmente húmeda; es obligatorio utilizar un sistema de lavado con agua para la refrigeración.
El corte en seco provoca la compresión del polvo a altas temperaturas, lo que da lugar directamente a astillamientos y grietas ocultas.
Aumenta el caudal de agua en las ranuras profundas y las zonas huecas para eliminar rápidamente el polvo de piedra, evitando así la compresión y el astillamiento de la herramienta.
Prohibido el enfriamiento por aire y el corte en seco.
VII. Sujeción y control de vibraciones
Nivela y presiona firmemente la base irregular; utiliza placas de sujeción para garantizar una fuerza uniforme. Evita los salientes y las vibraciones.
La vibración es la causa de las astillas; las herramientas deben estar bien fijadas.
En el caso de piezas de gran tamaño, realice un mecanizado por capas en varias pasadas para reducir el impacto de las vibraciones.
VIII. Soluciones tras la prevención de astillamientos: eslogan resumen
Diseña en primer lugar con esquinas redondeadas y biseles
Herramientas de diamante, baja velocidad, corte por capas
Fresado ascendente, enfriamiento en húmedo, dejar margen de acabado
Trazados en arco en las esquinas; queda estrictamente prohibido el corte forzado en ángulo recto.
Principio básico: Las herramientas diamantadas de esquinas redondeadas, con fresado en capas y refrigeración por agua, dejan un margen de acabado, lo que permite eliminar el astillamiento del 95%.