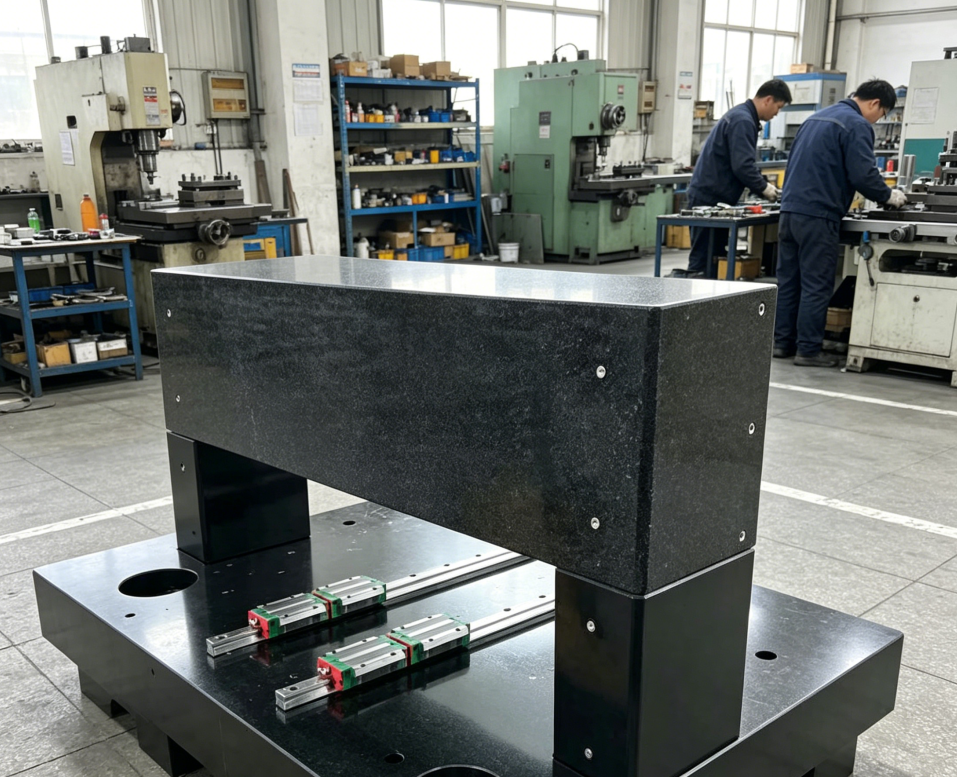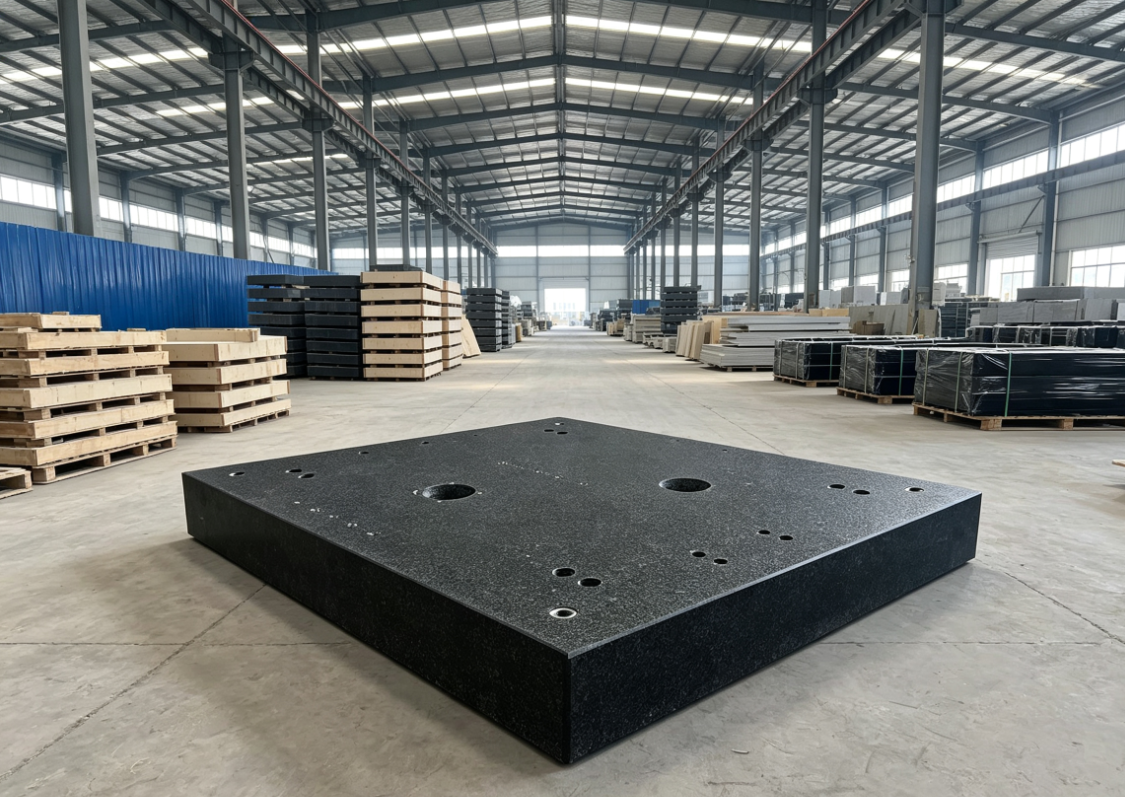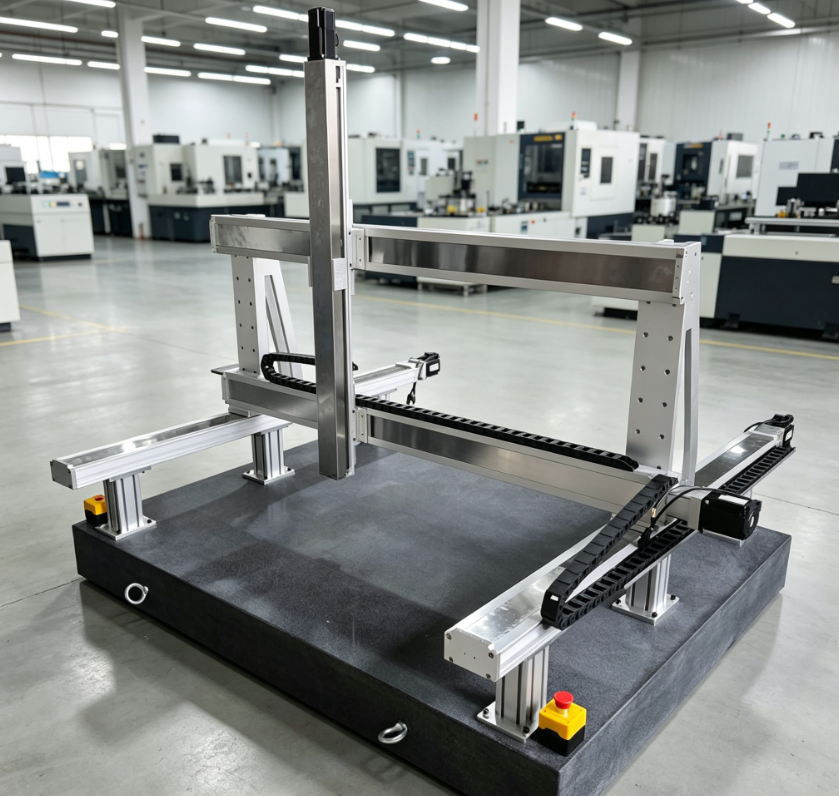
La clave del mecanizado de componentes de granito de precisión radica en un proceso de control de ultraprecisión que abarca “desde la selección de la materia prima hasta la precisión en bucle cerrado”, lo que requiere un control estricto de los parámetros, los equipos y el entorno en cada etapa para alcanzar, en última instancia, una precisión a nivel de micras e incluso de submicras. A continuación se presentan ocho procesos fundamentales, cada uno de ellos complementado con datos estándar del sector, parámetros de los equipos y requisitos de precisión, con el fin de garantizar descripciones detalladas y datos precisos que satisfagan las necesidades de producción de componentes de precisión (como bases de máquinas de medición por coordenadas, mesas de instrumentos de redondez y plataformas de inspección de precisión).
I. Selección de materias primas (proceso básico; determina el límite máximo de estabilidad de los componentes)
Objetivo principal: Seleccionar materias primas de granito sin defectos, de estructura uniforme y con una tensión interna mínima, para evitar deformaciones o fallos de precisión durante el procesamiento posterior; esto es un requisito previo para el mecanizado de precisión.
- Requisitos de la materia prima: Seleccionar granito de alta calidad con una estructura densa, un tamaño de grano uniforme (0,1-0,3 mm), sin grietas, sin poros ni impurezas. Dar prioridad al Jinan Qing (gabro) y al gabro negro de la India, seguidos del granito negro de Zhangqiu. La densidad debe situarse entre 2,9 y 3,3 g/cm³ (Jinan Qing: 3,07-3,3 g/cm³; piedra india: 2,9-3,0 g/cm³); índice de absorción de agua ≤ 0,11 TP3T; dureza Shore ≥ 80 HSD; coeficiente de dilatación lineal ≤ 4,5 × 10⁻⁶/℃.
- Equipos de inspección: Utilizar detectores de defectos por ultrasonidos (precisión de detección de 0,1 mm, capaces de identificar microfisuras internas), medidores de densidad (margen de error de ±0,01 g/cm³) y detectores de tensiones para realizar pruebas exhaustivas en los bloques en bruto.
- Requisitos de procesamiento: Los bloques en bruto cribados deben someterse a un tratamiento de envejecimiento natural con un ciclo de envejecimiento ≥ 6 meses (≥ 12 meses en el caso de los bloques en bruto de componentes de gran tamaño) para eliminar las tensiones internas naturales. El valor de las tensiones internas tras el envejecimiento debe ser ≤ 2 MPa para evitar deformaciones tras el procesamiento posterior.
II. Corte y preparación del material (mecanizado en bruto, control de la precisión del margen de corte)
Objetivo principal: Cortar bloques en bruto que cumplan los requisitos para obtener piezas en bruto con dimensiones próximas a las finales, dejando unos márgenes de mecanizado razonables para reducir la carga de trabajo de rectificado posterior y evitando al mismo tiempo la aparición de grietas durante el corte.
- Parámetros del equipo: Utilizar sierras circulares de diamante con control numérico (CNC) con un diámetro de hoja de Φ800-Φ1200 mm, un tamaño de grano de diamante de 80-120 mesh, una velocidad de corte de 2-5 m/min y una velocidad del husillo de 1200-1800 r/min.
- Precisión de corte: Desviación dimensional de la pieza en bruto tras el corte ≤ ±0,5 mm, planitud ≤ 3 mm/m, perpendicularidad ≤ 0,3 mm/m, sin astillas ni grietas (se consideran aceptables las astillas de tamaño ≤ 0,2 mm).
- Control del margen de mecanizado: Determina el margen de mecanizado en función del tamaño del componente. Para componentes pequeños (≤500 mm × 500 mm), el margen es de 8-10 mm; para componentes medianos (500 mm × 500 mm - 1000 mm × 1000 mm), el margen es de 10-15 mm; para componentes grandes (>1000 mm × 1000 mm), el margen es de 15-20 mm. Desviación en la uniformidad del margen ≤0,3 mm.
III. Rectificado en bruto y conformación (mecanizado semibruto, calibración dimensional preliminar)
Objetivo principal: Eliminar las marcas de corte de la superficie de la pieza en bruto, calibrar de forma preliminar las dimensiones, la planitud y el paralelismo del componente, sentar las bases para el posterior rectificado de semiprecisión y precisión, y eliminar aún más las tensiones de mecanizado.
- Parámetros del equipo: Máquina rectificadora CNC específica para granito, que utiliza discos de rectificado de diamante (granulometría de 46 a 80 mesh), velocidad del cabezal de rectificado de 1.500 a 2.200 r/min, velocidad de avance de 5 a 10 mm/min y presión de rectificado de 0,3 a 0,5 MPa.
- Precisión de mecanizado: Tras el rectificado en bruto, la planitud del componente debe ser ≤0,5 mm/m, el paralelismo ≤0,6 mm/m, la desviación dimensional ≤±0,1 mm y la rugosidad superficial Ra ≤1,6 μm, sin marcas evidentes de rectificado.
- Tratamiento auxiliar: Tras el rectificado en bruto, es necesario eliminar las tensiones internas mediante un tratamiento de envejecimiento por vibración (frecuencia de vibración de 20 a 50 Hz, duración de la vibración de 30 a 60 minutos), de modo que las tensiones internas residuales sean ≤1,5 MPa.
IV. Rectificado de semiprecisión (proceso de transición, mejora de la calidad superficial y la precisión)
Objetivo principal: Eliminar las marcas de rectificado dejadas por el rectificado en bruto, mejorar aún más la planitud, el paralelismo y la perpendicularidad del componente, ajustar la calidad de la superficie a los requisitos del rectificado de precisión y reducir la carga de trabajo que supone el rectificado de precisión.
- Parámetros del equipo: Rectificadora CNC de alta precisión, disco de rectificado de diamante con grano de 120-200 mesh, velocidad del cabezal de rectificado de 2200-3000 r/min, velocidad de avance de 2-5 mm/min, presión de rectificado de 0,1-0,3 MPa, con refrigeración por agua (temperatura del agua controlada a 20 ± 2 °C para evitar tensiones causadas por el sobrecalentamiento durante el rectificado).
- Precisión de mecanizado: Tras el rectificado de semiprecisión, planitud ≤ 0,1 mm/m, paralelismo ≤ 0,15 mm/m, perpendicularidad ≤ 0,12 mm/m, desviación dimensional ≤ ±0,05 mm, rugosidad superficial Ra ≤ 0,8 μm, sin arañazos ni astillas en la superficie.
- Control de calidad: Utilice un nivel (precisión de 0,02 mm/m) y un comparador de cuadrante (precisión de 0,001 mm) para comprobar la planitud y el paralelismo; las zonas que no cumplan los requisitos deben rectificarse de nuevo hasta que cumplan las normas.
V. Rectificado de precisión (proceso fundamental, que permite alcanzar una precisión del orden de las micras)
Objetivo principal: Mediante un rectificado de alta precisión, garantizar que las dimensiones, la planitud, el paralelismo y la perpendicularidad del componente cumplan los requisitos de diseño, con una precisión estabilizada a nivel de micras. Este es el proceso clave que determina la precisión final del componente.
- Parámetros del equipo: Rectificadora CNC de ultraprecisión (precisión de posicionamiento de ±0,001 mm), mola de diamante de grano 300-500 mesh, velocidad del cabezal de rectificado de 3000-4000 r/min, velocidad de avance de 0,5-2 mm/min, presión de rectificado de 0,05-0,1 MPa, en un entorno de rectificado a temperatura constante (temperatura ambiente de 20 ± 1 ℃, humedad ≤ 60%).
- Precisión de mecanizado: En función del grado de precisión del componente, la precisión tras el rectificado se divide en tres niveles:
- Grado 000 (el más alto): planitud ≤ 0,5 μm/m, paralelismo ≤ 0,6 μm/m, perpendicularidad ≤ 0,6 μm/m, desviación dimensional ≤ ±1 μm, rugosidad superficial Ra ≤ 0,2 μm;
- Grado 00 (alta gama): planitud ≤ 1 μm/m, paralelismo ≤ 1,2 μm/m, perpendicularidad ≤ 1,2 μm/m, desviación dimensional ≤ ±2 μm, rugosidad superficial Ra ≤ 0,4 μm;
- Grado 0 (gama media): Planitud ≤ 2 μm/m, paralelismo ≤ 2,4 μm/m, perpendicularidad ≤ 2,4 μm/m, desviación dimensional ≤ ±3 μm, rugosidad superficial Ra ≤ 0,8 μm.
- Precauciones: Durante el rectificado de precisión, es necesario controlar la temperatura de rectificado en tiempo real para evitar deformaciones provocadas por un calor excesivo. Detén la máquina durante 5 minutos para que se enfríe cada 10 minutos de rectificado, con el fin de garantizar una precisión de rectificado estable.
VI. Pulido de alta precisión (pulido, mejora del acabado superficial)
Objetivo principal: Eliminar las marcas de rectificado fino que deja el rectificado de precisión para conseguir un acabado superficial similar al de un espejo, al tiempo que se mejora aún más la estabilidad de la precisión para cumplir con los requisitos de los escenarios de inspección y posicionamiento de alta precisión (como las bases de instrumentos ópticos o las mesas de máquinas de medición por coordenadas).
- Parámetros del equipo: Máquina de lapeado de ultraprecisión, que utiliza un agente de lapeado de micropolvo de diamante (tamaño de grano de 800 a 1200 mesh), velocidad de la placa de lapeado de 1000-1500 r/min, presión de lapeado de 0,02-0,05 MPa, tiempo de lapeado de 30-60 min por superficie, entorno a temperatura constante (20 ± 1 ℃).
- Precisión de mecanizado: Tras el pulido, la rugosidad superficial Ra es ≤0,05 μm (nivel de espejo), la planitud puede mejorarse hasta 0,3-0,5 μm/m (componentes de grado 000), sin arañazos ni picaduras en la superficie, y el brillo es ≥85° (brillo de espejo).
- Requisitos del agente de pulido: Utilizar un agente de pulido a base de micropolvo de diamante soluble en agua, con una concentración de 5%-8% y una desviación en la uniformidad de las partículas ≤5%, para evitar que las impurezas afecten al acabado superficial.
VII. Ranurado de precisión, taladrado y mecanizado a medida (procesos personalizados, adaptados al uso real)
Objetivo principal: Realizar un mecanizado a medida en función de las situaciones de aplicación reales de las piezas de la máquina (como ranuras en T, orificios roscados, orificios de posicionamiento, superficies de guía, etc.) para garantizar que las piezas cumplan los requisitos de instalación y posicionamiento, manteniendo una precisión de mecanizado acorde con la precisión del cuerpo principal.
- Parámetros del equipo: fresadora de pórtico CNC, taladradora de precisión; precisión de posicionamiento del husillo: ±0,001 mm; velocidad de taladrado: 2000-3000 r/min; velocidad de avance en el ranurado: 0,1-0,5 mm/min; se utilizan herramientas de diamante.
- Precisión de mecanizado:
- Taladrado: Desviación del diámetro del orificio ≤±0,01 mm; perpendicularidad del orificio ≤0,005 mm/m; desviación de la distancia entre orificios ≤±0,01 mm;
- Ranurado: Desviación del ancho de la ranura ≤±0,01 mm; Desviación de la profundidad de la ranura ≤±0,01 mm; Paralelismo de la ranura ≤0,005 mm/m; Rugosidad superficial de la ranura Ra ≤0,1 μm;
- Mecanizado a medida: Desviación dimensional del contorno ≤ ±0,02 mm; contorno ≤ 0,01 mm; superficie sin astillas ni rebabas (tamaño de las rebabas ≤ 0,01 mm).
- Requisitos de procesamiento: Tras el mecanizado a medida, la zona mecanizada requiere un pulido secundario para eliminar rebabas y marcas de mecanizado, garantizando que la rugosidad de la superficie sea homogénea con respecto al cuerpo principal, al tiempo que se lleva a cabo un alivio de tensiones local (envejecimiento por vibración de 15 a 30 minutos).
VIII. Inspección de precisión y tratamiento de envejecimiento (proceso de circuito cerrado, que garantiza la estabilidad a largo plazo)
Objetivo principal: Inspección exhaustiva de todos los indicadores de precisión de las piezas de la máquina; eliminación de las tensiones residuales derivadas del mecanizado final; garantía de que las piezas no se deformen y de que la precisión no se vea mermada durante su uso a largo plazo; se trata de un paso fundamental antes de que los productos acabados salgan de fábrica.
- Inspección de precisión:
- Planitud, paralelismo, perpendicularidad: se comprueban mediante un medidor de planitud láser (precisión de 0,001 μm/m) y un nivel electrónico (precisión de 0,001 mm/m);
- Precisión dimensional: inspeccionada mediante una máquina de medición por coordenadas (CMM) (precisión de medición de ±0,001 mm) y un micrómetro (precisión de 0,001 mm);
- Calidad de la superficie: Se inspecciona mediante un medidor de rugosidad superficial (precisión de 0,001 μm) y un microscopio (aumento de 100x), para garantizar que no haya arañazos ni impurezas;
- Tensión interna: Comprobada mediante un medidor de tensión; tensión interna residual ≤ 1 MPa, lo que garantiza que no se produzcan deformaciones durante un uso prolongado.
- Tratamiento de envejecimiento final: Tras superar la inspección, se lleva a cabo un tratamiento de envejecimiento por vibración final (frecuencia de vibración de 30 a 60 Hz, duración de 60 a 90 minutos) para eliminar por completo las tensiones internas generadas durante el mecanizado; las piezas de gran tamaño requieren un periodo adicional de envejecimiento natural de entre 3 y 6 meses para garantizar la estabilidad de la precisión a largo plazo (deformación anual ≤ 0,1 μm/m).
- Normas de fábrica: Todos los indicadores de precisión deben cumplir con la norma GB/T 20428-2006 “Placa de medición de granito”; los informes de inspección deben registrar los parámetros de forma detallada; los productos no conformes deben someterse a un proceso de rectificación hasta que cumplan con las normas.