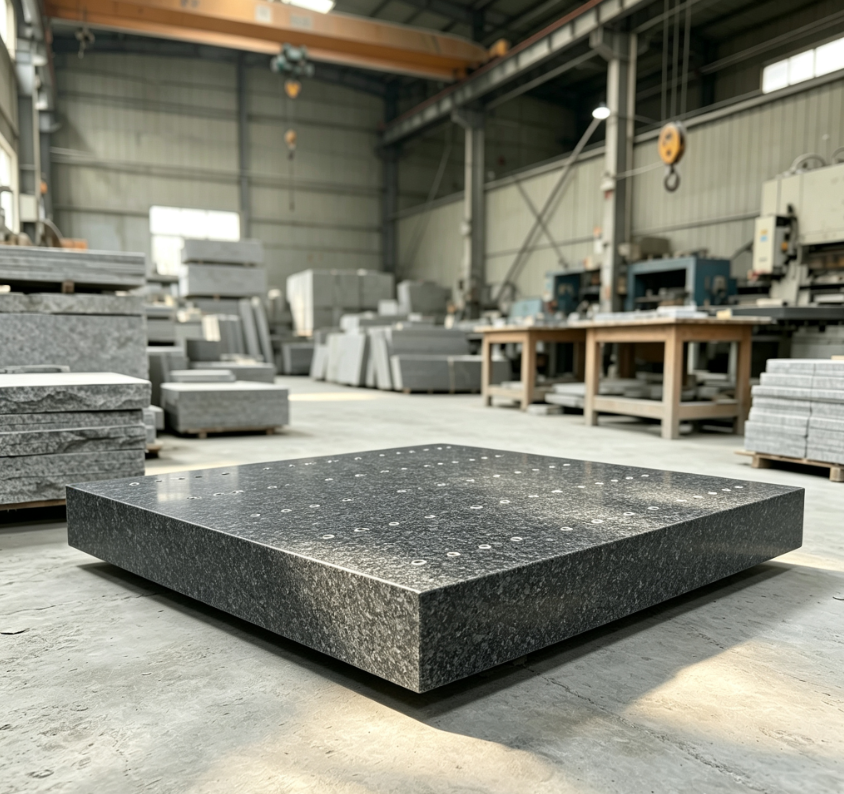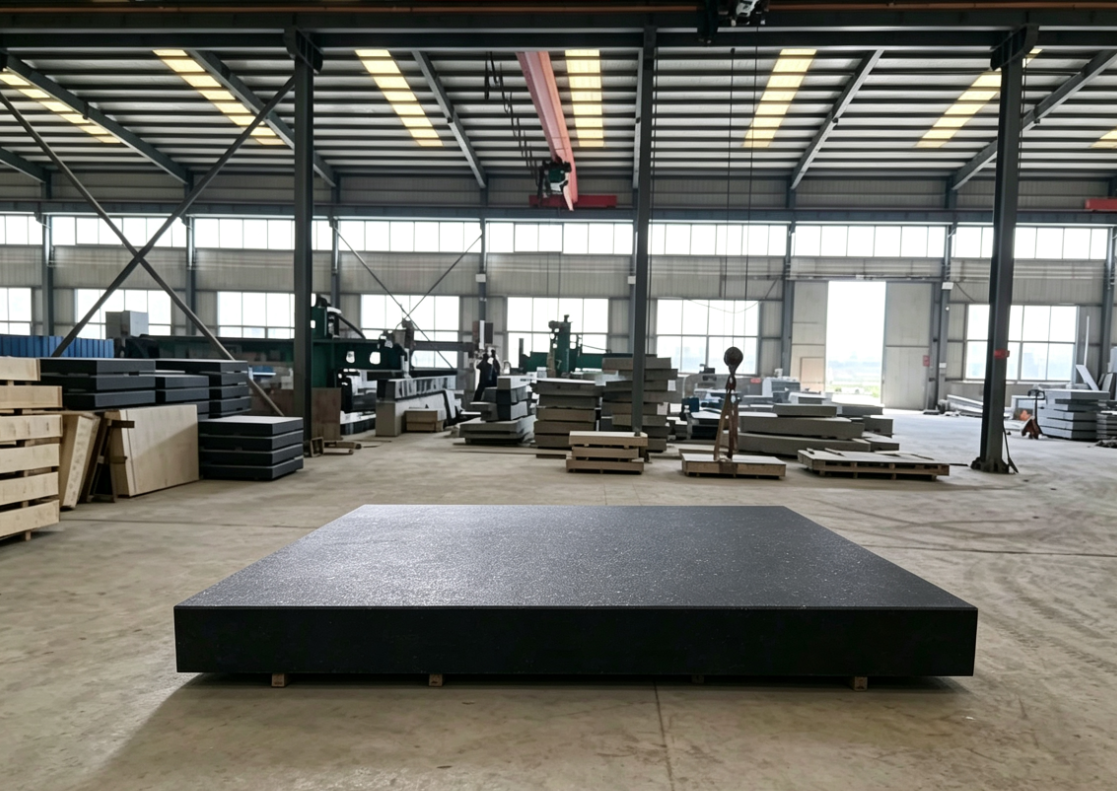
No sustituir el esmerilado manual por máquinas: análisis detallado del proceso para alcanzar la precisión estándar en las plataformas de inspección de granito de grado 00
Introducción
Las rectificadoras CNC y los equipos de rectificado de superficies pueden realizar el tratamiento básico de la superficie de las plataformas de granito, pero no es posible eliminar por completo los errores propios de los carriles de guía de la máquina herramienta ni las desviaciones inherentes a la trayectoria de movimiento; si se recurre exclusivamente al rectificado mecánico, quedarán marcas periódicas de mecanizado en la superficie microscópica de la plataforma, lo que dificultará alcanzar la precisión de contacto continuo del grado 00.
Para alcanzar de forma estable la precisión de grado 00 de la norma GB/T 20428, resulta imprescindible seguir una secuencia de procesos que comience con el rectificado mecánico de desbaste como base, seguido del raspado manual y el rectificado de ajuste como proceso central final. El rectificado manual no consiste en sustituir a la maquinaria, sino en utilizar mano de obra manual para corregir los errores sistemáticos residuales del procesamiento mecánico y lograr así una superficie de referencia uniformemente plana en toda la zona.
I. Distinción entre los límites de precisión del rectificado mecánico y el rectificado manual
Posicionamiento del proceso de rectificado con agua por CNC: semiacabado
La máquina herramienta se encarga de eliminar la mayor parte del material sobrante para conseguir el perfil general de la superficie, reduciendo el error de superficie a un rango de entre 8 y 12 μm.
Limitaciones: El movimiento alternativo del disco de rectificado genera ondulaciones regulares, con altibajos microscópicos; la presión de rectificado es desigual en los extremos y las esquinas de las plataformas largas, lo que provoca el colapso de los bordes, algo que no puede eliminarse únicamente con la máquina herramienta.
Posicionamiento del raspado manual / rectificado de ajuste: Acabado final (Núcleo)
Objetivo: Eliminar las ondulaciones de mecanizado, corregir el colapso de las esquinas, equilibrar la planitud general, reducir el error total dentro del rango de tolerancia del Grado 00 de la norma nacional y optimizar la calidad microscópica del contacto superficial.
Lógica fundamental: los equipos mecánicos garantizan la eficiencia, mientras que el esmerilado manual se encarga de corregir los errores sistemáticos; confiar exclusivamente en las máquinas dificulta la producción estable de plataformas de grado 00 que cumplan los requisitos metrológicos.
II. Flujo de proceso completo para obtener el grado 00 sin rectificado final totalmente automático, recurriendo al rectificado manual
Proceso 1: Mecanizado en bruto de piezas en bruto y envejecimiento en varias etapas (base preliminar)
Se seleccionan bloques densos de granito Jinan Qinghui Long, se cortan con sierra y se fresan para darles forma; a continuación, se deja reposar el bloque, tras su procesamiento en bruto, durante un periodo de envejecimiento natural de al menos 3 meses para liberar las tensiones internas provocadas por la extracción y el corte.
Tras el rectificado en bruto, vuelve a realizar un rectificado de semiacabado y deja que repose por segunda vez durante 15 a 30 días para evitar una pérdida posterior de precisión. Si el envejecimiento es insuficiente, no se podrá mantener la precisión a largo plazo, independientemente de si el rectificado es mecánico o manual.
Proceso 2: Semirrefino mediante rectificado con agua por CNC
Realizar el rectificado mecánico completo en un taller a temperatura constante (20 ± 2 ℃) para eliminar de manera uniforme el margen de mecanizado; controlar la rugosidad de la superficie de trabajo para que sea Ra ≤ 0,2 μm tras el mecanizado.
Norma de acabado: Controlar el error superficial total para que sea ≤10 μm, reservando un margen de 3 a 6 μm para la corrección manual; no confiar en exceso en la máquina herramienta para alcanzar una alta precisión, ya que, de lo contrario, el margen de rectificado manual será insuficiente para eliminar las marcas de mecanizado de la máquina herramienta.
Proceso 3: Esmerilado manual por emparejamiento (proceso clave, sin utilizar equipos de esmerilado totalmente automáticos)
Requisitos para la placa de referencia
Prepara con antelación una placa de referencia de granito calibrada metrológicamente para que sirva como placa maestra de referencia para el rectificado manual por ajuste, con una precisión de la placa de referencia no inferior al grado 000.
Especificaciones operativas para el rectificado por emparejamiento manual
En un entorno libre de polvo y a temperatura constante, se esparce uniformemente arena de esmerilado de carburo de silicio extremadamente fina y se lubrica con agua pura; el técnico empuja y esmerila manualmente la plataforma de la pieza de trabajo siguiendo una trayectoria de movimiento recíproco cruzado con cambios diagonales.
Limpia la superficie después de cada ronda de rectificado por pares y utiliza el método de marcaje con aceite azul para observar la distribución de los puntos de contacto:
✅ Requisitos previos para el cumplimiento del grado 00: los puntos de contacto están distribuidos uniformemente por toda la superficie de trabajo, con ≥20 puntos de contacto en un área de 25 mm × 25 mm, sin grandes zonas vacías ni zonas localmente densas.
Realiza continuamente pequeñas correcciones manuales en las zonas con puntos dispersos, paso a paso.
Proceso 4: Raspado y pulido manual de precisión (corrección de imperfecciones puntuales)
Para solucionar problemas como el abombamiento central y el hundimiento de los extremos, que suelen producirse en bases largas y plataformas grandes, se recurre al raspado manual para eliminar las protuberancias en cantidades mínimas.
Ventaja del método manual: los técnicos cualificados pueden realizar ajustes minuciosos y puntuales en zonas concretas basándose en los datos del detector de nivel; los equipos de rectificado automatizados a gran escala tienen dificultades para lograr un ajuste local tan preciso y diferenciado.
Proceso 5: Limpieza, mantenimiento a temperatura constante y tratamiento isotérmico
Una vez finalizado el rectificado manual, se limpian a fondo todas las partículas abrasivas del rectificado para evitar que las partículas residuales rayen la superficie de referencia. La plataforma se coloca en un taller a temperatura constante durante 24 horas de reposo isotérmico para eliminar las tensiones superficiales generadas durante el rectificado, y la inspección final se lleva a cabo una vez que las dimensiones se han estabilizado.
Proceso 6: Inspección metrológica completa del proyecto (inspección de asistencia gratuita)
Se adopta un método de apoyo libre de tres puntos, utilizando un autocolimador de precisión y un nivel electrónico para tomar muestras de forma continua y cartografiar la planitud; el error de planitud diagonal en toda la longitud se calcula según la norma GB/T 20428 para confirmar que cumple con la norma de tolerancia de grado 00; al mismo tiempo, se inspeccionan la rugosidad superficial y los defectos de aspecto.
III. Ventajas fundamentales del rectificado manual para alcanzar la precisión de grado 00 (imposible de reproducir con máquinas)
Eliminación de los errores sistemáticos en las trayectorias de las máquinas-herramienta
La placa de rectificado y los carriles guía de cualquier rectificadora presentan errores lineales mínimos inherentes, que se reproducen de forma permanente como patrones de mecanizado en la superficie de la pieza; la variación aleatoria manual de la trayectoria de empuje rompe las ondulaciones periódicas, lo que permite obtener un plano microscópico continuo y liso. Este efecto es especialmente pronunciado en las bases largas de granito diseñadas específicamente para motores lineales.
Corrección flexible de errores irregulares
Las plataformas largas, las plataformas con orificios y las vigas transversales de pórtico reforzadas son extremadamente propensas al colapso de los bordes debido a una distribución desigual de la fuerza durante el esmerilado mecánico; el esmerilado manual permite controlar de forma selectiva la presión ejercida sobre los bordes para equilibrar la precisión plana de toda la placa.
Calidad superficial microscópica superior
La superficie de referencia, tras el ajuste manual, presenta picos y valles microscópicos uniformes. En el uso de módulos de motor lineal y utillaje de inspección, la parte inferior del carril guía encaja a la perfección, por lo que es poco probable que se produzcan microdeformaciones locales tras el apriete, lo que garantiza la estabilidad a largo plazo del posicionamiento a nivel micrométrico. Las superficies de las placas rectificadas exclusivamente de forma mecánica son propensas a sufrir falsos contactos locales.
IV. Dificultades del proceso y límites de control de calidad (cómo evitar la pérdida de precisión en el rectificado manual)
Requisitos medioambientales estrictos
El rectificado manual debe realizarse íntegramente en un taller a temperatura constante; quedan prohibidas las operaciones al aire libre o en talleres con grandes variaciones de temperatura. Si la variación de temperatura supera los 3 °C, la precisión dimensional del rectificado manual pierde su valor de referencia.
Umbral de competencia técnica
El rectificado manual de plataformas de grado 00 es un trabajo que requiere una gran destreza; los principiantes suelen provocar fácilmente “depresiones por rectificado excesivo y rectificado preferencial local”. Se necesita una amplia experiencia práctica para controlar la cantidad de rectificado, manteniendo la cantidad de material eliminado en una sola pasada en el nivel submicrónico.
Cómo evitar el rectificado excesivo
El esmerilado manual concentrado, continuo y prolongado de una sola zona provocará un hundimiento local, lo que dará lugar directamente a una planitud que supere los estándares. Se debe seguir el principio de “pequeñas cantidades en múltiples pasadas, con equilibrio en toda la superficie”.
Control de los consumibles de rectificado
El grano del abrasivo de esmerilado se va reduciendo progresivamente: se utiliza arena gruesa para dar forma y arena fina para pulir; queda estrictamente prohibido mezclar arena gruesa y fina, a fin de evitar que las partículas gruesas y duras provoquen arañazos profundos en la superficie de la placa.
V. Escenarios de aplicación ampliados
Las plataformas de granito de grado 00 fabricadas mediante este proceso de “desbaste mecánico y pulido manual” resultan especialmente adecuadas para:
✅ Bases de posicionamiento con precisión micrométrica para motores lineales, plataformas de inspección óptica y mesas auxiliares de máquinas de medición por coordenadas (CMM);
✅ Equipos de precisión de alta gama en los que los clientes exigen una alta precisión de contacto con la superficie de referencia, estabilidad de la precisión a largo plazo y la eliminación de patrones de mecanizado.
VI. Resumen
Los equipos de rectificado automatizados pueden alcanzar una precisión básica en la producción en serie, pero para fabricar de forma estable plataformas de referencia de granito de grado 00 que cumplan con los requisitos, los procesos manuales de ajuste y raspado no pueden sustituirse sin más. El rectificado mecánico se encarga del mecanizado del contorno, mientras que el rectificado manual elimina los errores inherentes a los equipos y optimiza la uniformidad plana en toda la superficie.
Sin recurrir a equipos de rectificado final totalmente automatizados, mediante un proceso completo de bucle cerrado que incluye envejecimiento en varias etapas, preprocesamiento con máquinas herramienta, acoplamiento manual de placas a temperatura constante, control de calidad mediante el método de puntos y posinspección isotérmica, es totalmente posible alcanzar de forma estable la precisión plana de grado 00 según la norma nacional. Esto da como resultado un plano de referencia uniforme y continuo, difícil de conseguir mediante el rectificado mecánico, lo que permite cumplir los requisitos de posicionamiento de ultraprecisión a nivel de micras y de inspección metrológica.