Explicación detallada de los grados de precisión de las plataformas de granito ranuradas (granito azul de Jinan, GB/T 20428)
I. Conclusión principal, en primer lugar
El ranurado ≠ una rebaja directa, pero el proceso de ranurado conlleva riesgos para la precisión; el grado de precisión final viene determinado por los datos obtenidos tras el reesmerilado y las nuevas pruebas, una vez finalizados todos los procesos de ranurado y roscado.
Los productos disponibles en el mercado se dividen en dos categorías principales con normas distintas:
Placas de inspección estándar de superficie lisa: sin ranuras, con pocos orificios roscados, calibradas de fábrica directamente según el grado 000/00/0/1;
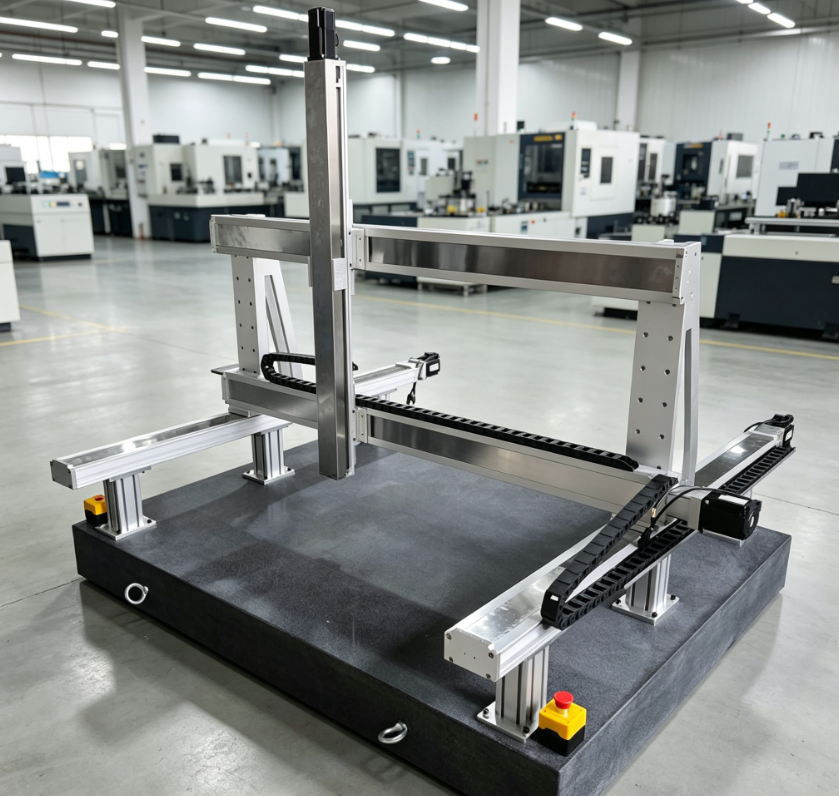
Bases de granito con ranuras a medida (bases de pórtico, plataformas de montaje para mesas deslizantes, como las de tu imagen): se trata de componentes mecánicos de granito de precisión y no pueden ajustarse simplemente a las normas de aceptación de las placas estándar.
II. Rango de grados de precisión alcanzables
Utilizando granito «Jinan Blue» como materia prima, tras su elaboración mediante procesos adecuados se pueden obtener los siguientes grados de calidad:
✅ Grado 00 (precisión estándar del mercado para bases ranuradas)
La gran mayoría de las plataformas con motor lineal, los equipos de inspección de pórtico y las plataformas ranuradas de referencia para el montaje de carriles guía utilizan este grado.
✅ Grado 0
Equipos de visión comunes, bases ranuradas para herramientas de módulos estándar, con costes más bajos.
⚠️ No se recomienda el grado 000 para el ranurado arbitrario
En principio, las placas de referencia metrológicas de grado 000 deben evitar ranuras grandes y numerosos orificios profundos; tras el ranurado, se liberan tensiones internas y la planitud supera fácilmente las tolerancias. Si es necesario realizar ranuras, es obligatorio llevar a cabo un rectificado de precisión secundario, lo cual resulta extremadamente costoso.
❌ Corrección de una idea errónea: Muchos compradores piensan que “una vez ranurada, solo se puede alcanzar el grado 0”, pero con los procesos adecuados, aún es posible producir una plataforma ranurada estable de grado 00 una vez finalizada la operación.
III. ¿Por qué el ranurado provoca fácilmente una pérdida de precisión?
Al retirar una gran cantidad de material de la piedra, se redistribuyen las tensiones internas, lo que provoca una ligera deformación de la plataforma;
En las esquinas de las ranuras se forman fácilmente microfisuras, y los cambios de temperatura a largo plazo agravan la deformación;
El ranurado tras un rectificado en bruto sin rectificado posterior hace que la planitud supere directamente las tolerancias.
IV. Para mantener un grado 00 estable en las plataformas ranuradas, los requisitos del proceso deben especificarse en el contrato
Secuencia de procesamiento (prioridad máxima)
Mecanizado en bruto de la pieza en bruto → Envejecimiento natural durante 7-15 días → Ranurado, taladrado y roscado → Rectificado de precisión secundario general → Nueva comprobación de la planitud final y emisión del informe de inspección
❌ Error que hay que evitar: ¡No rectifiques primero con precisión y luego realices el ranurado! Lo más probable es que la precisión se pierda tras el ranurado.
Restricciones en el diseño estructural
Mantenga un espesor de pared suficiente (≥60 mm) entre la ranura y el borde de la plataforma para evitar el colapso y la deformación del borde;
En el caso de ranuras longitudinales de pórtico de gran longitud, evite realizar excavaciones de gran superficie en un solo lado para prevenir tensiones asimétricas.
Los indicadores de aceptación no deben centrarse únicamente en la planitud de la superficie superior
Control adicional para las bases ranuradas de los equipos:
Planicidad de la superficie inferior de la ranura de montaje del carril guía
Paralelismo y perpendicularidad entre las distintas superficies de montaje
No se trata únicamente de la precisión de una sola superficie superior.
V. Referencia del escenario de selección
Bases de pórtico con motor lineal, utillaje de inspección de carriles guía de alta precisión
Requisito: Alcanzar el grado 00 tras la finalización; se debe exigir al fabricante que realice un rectificado secundario tras el ranurado y que facilite un informe de inspección.
Equipos de visión 2D convencionales, bases modulares de tornillos estándar
Requisito: Alcanzar el nivel 0 al finalizar el curso; opción recomendada para presupuestos limitados.
Plataformas de referencia para salas de metrología, mesas de comparación de instrumentos de medición de alta precisión
Es preferible elegir placas de grado 000 con superficie lisa y evitar las ranuras de gran superficie.