I. Análisis en profundidad de la tecnología de selección de sustratos
- Clasificación por categorías de piedras
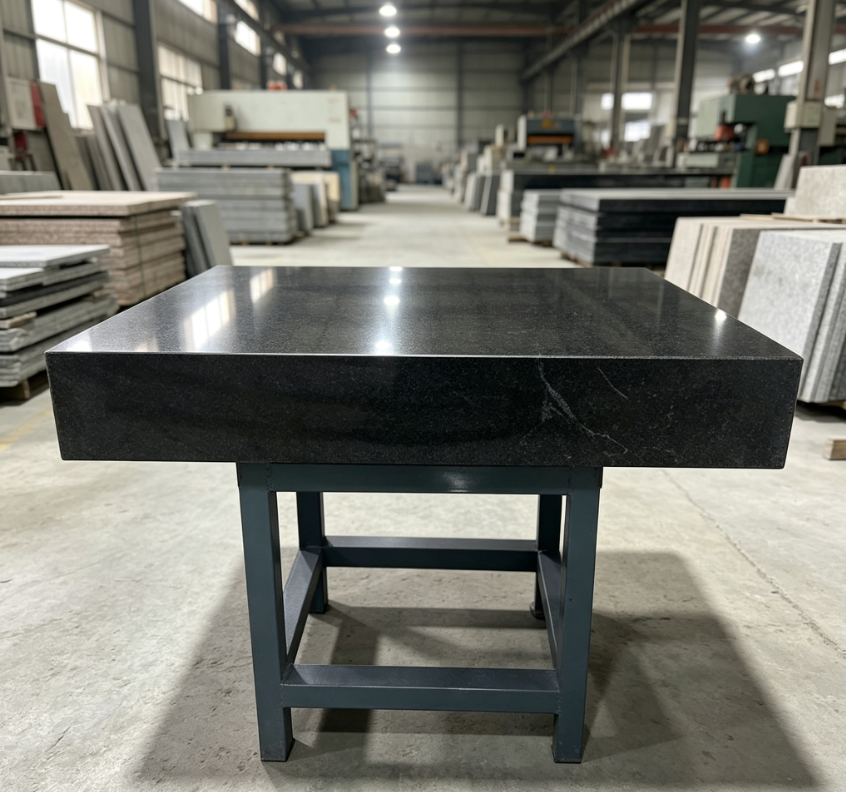
Se dará prioridad al uso de la piedra «Jinan Green» y «Zhangqiu Green Huichang»; se prohibirá el uso de mármol común, granito multicolor y granito artificial.
✅ Indicadores físicos de un sustrato adecuado:
Estructura mineral densa, sin poros, sin grietas, sin inclusiones, sin capa de meteorización;
Dureza Mohs ≥ 6,2, resistente al desgaste; la superficie de referencia no se raya fácilmente durante un uso prolongado;
Coeficiente de expansión térmica: 4,2~4,8×10⁻⁶/℃;
Relación de amortiguación ≥0,018, con una excelente capacidad de reducción de vibraciones;
No magnético, no conductor y resistente a la corrosión.
❌ Riesgos asociados a los materiales prohibidos:
El mármol común (calcita) tiene una dureza baja y es propenso a la absorción de agua y a la deformación; el granito multicolor presenta tensiones internas desiguales, lo que provoca un rebote de precisión tras el rectificado; el granito artificial tiene una estabilidad térmica deficiente y no puede mantener la referencia plana a largo plazo. - Diseño del espesor y la rigidez de la pieza en bruto
La rigidez de la plataforma determina directamente la deformación plana bajo carga, lo cual es un indicador invisible que muchas plantas de procesamiento suelen pasar por alto:
Plataformas convencionales (longitud y anchura ≤ 1000 mm): grosor recomendado de la base: 120~150 mm;
Bases largas para motores lineales (longitud y anchura >1500 mm): espesor ≥180 mm, con nervaduras de refuerzo en la parte inferior si es necesario;
Regla empírica: Para una carga distribuida uniformemente de 500 kg/m², la deflexión en el centro de la plataforma debe ser ≤ 0,5 μm para evitar la pérdida de precisión plana tras la aplicación de la carga.
II. Proceso de alivio del estrés (la clave de la precisión a largo plazo)
En el granito, una vez cortado y moldeado, persisten tensiones internas generadas durante la extracción, el aserrado y el pulido. Sin un proceso de envejecimiento, la piedra se deformará lentamente y la precisión se verá afectada tras alcanzar el nivel de pulido deseado.
Envejecimiento natural de las piezas en bruto rugosas
Deja las piezas en bruto mecanizadas a gran escala al aire libre o en un entorno industrial durante 3-4 meses (más de 6 meses para el grado 000 y un mínimo de 3 meses para el grado 00) para que se liberen las tensiones de corte;
Alivio de tensiones por vibración (proceso mejorado opcional)
Añadir un proceso de envejecimiento por vibración a los pedidos de gama alta para acelerar la liberación de tensiones internas;
Reposo secundario tras el rectificado de semiprecisión
Tras el esmerilado grueso, deja reposar la piedra de nuevo entre 15 y 30 días para eliminar las tensiones superficiales generadas durante el semielaborado antes de pasar al proceso de esmerilado final.
Problema del sector: Los pequeños fabricantes se saltan el proceso de envejecimiento. Las plataformas superan la inspección de fábrica, pero la planitud sigue superando las tolerancias tras 3 a 6 meses de uso por parte del cliente.
III. Normas de precisión geométrica de grado 00 (GB/T 20428-2006) - Planitud de la superficie de trabajo (indicador clave)
Fórmula general para la tolerancia de planitud:
Valor de tolerancia de planitud (μm) = 2×(1 L/1000)
L = Longitud diagonal de la plataforma (mm)
Ejemplos de referencia:
Plataforma de 600 × 400 mm: planitud ≤ 2,4 μm
Plataforma de 1000 × 800 mm: planitud ≤ 3,6 μm
Base de 2000 × 800 mm de longitud: planitud ≤ 5,2 μm
Clasificación: El grado 000 es de 1,5 × (1 L/1000) μm; el grado 0 es de 3 × (1 L/1000) μm - Superficie de trabajo. Calidad de la superficie
Rugosidad superficial Ra ≤ 0,05 μm;
Sin agujeros de arena, hendiduras, arañazos ni desconchones;
Chaflar los bordes con un radio de R3 a R5 para evitar que se astillen durante el transporte. - Referencia de instalación auxiliar: tolerancias geométricas (plataformas especializadas para motores lineales / rieles guía)
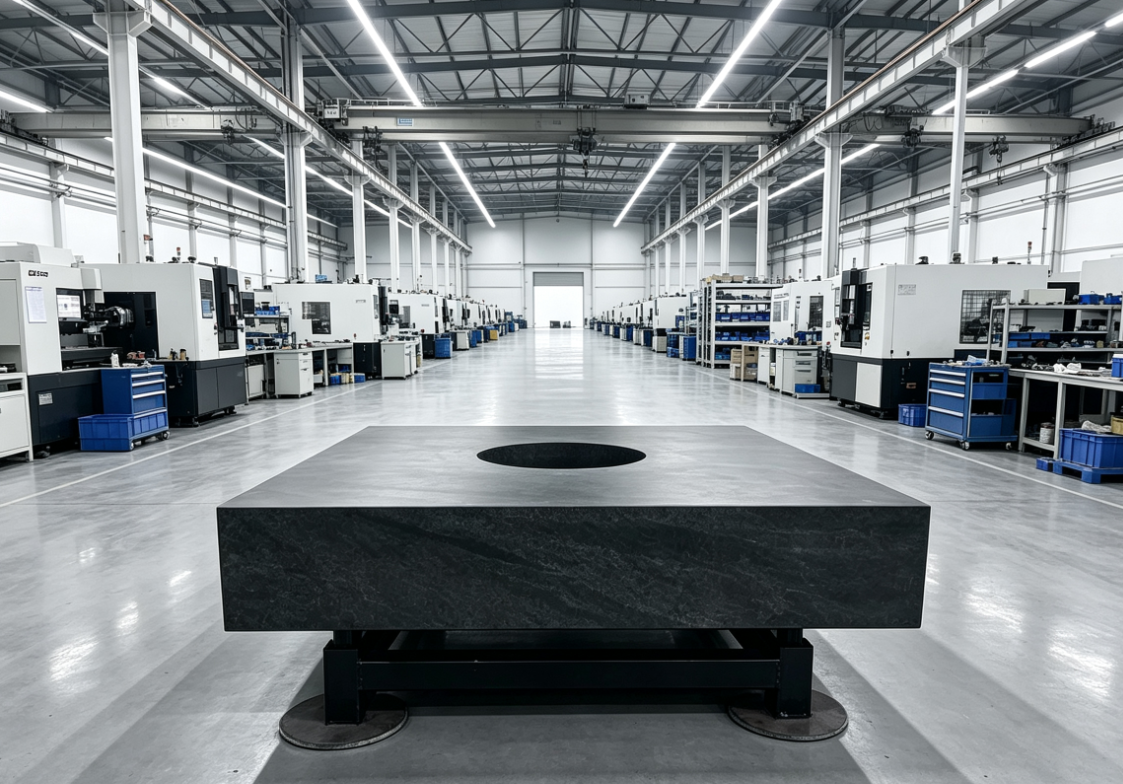
Si se utiliza como base de montaje para motores lineales o guías con cojinetes neumáticos, además de la planitud de la superficie superior, se aplican los siguientes requisitos de referencia:
Rectitud de referencia de la banda de instalación del carril guía: ≤1 μm/300 mm;
Paralelismo de las superficies de instalación de los carriles guía dobles: ≤1 μm/m;
Paralelismo entre la referencia de la instalación de la escala y la referencia del carril guía: ≤0,8 μm/m;
Error de altura de todos los orificios roscados de montaje: ≤0,5 μm.
IV. Aspectos técnicos clave del mecanizado de sistemas de orificios y estructuras integradas
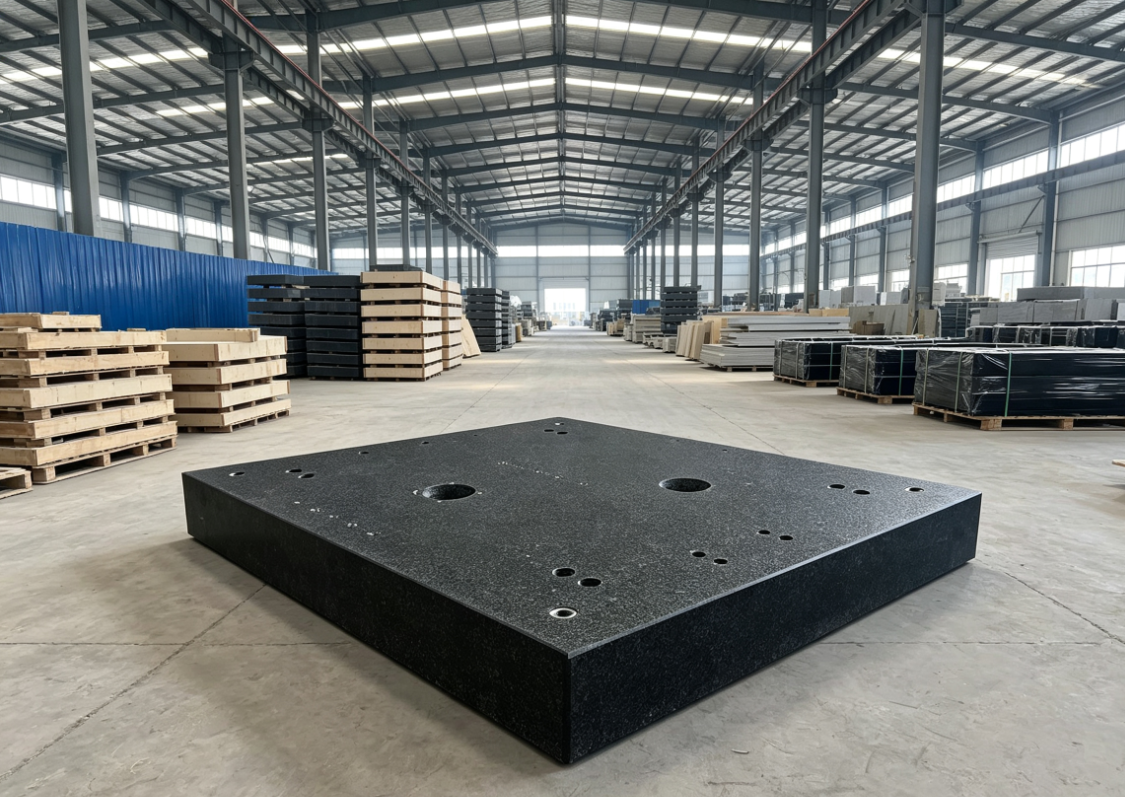
Las plataformas de grado 00 se utilizan ampliamente para el montaje de motores lineales, rieles de guía y módulos, en los que los orificios roscados son puntos de fallo frecuentes:
Queda estrictamente prohibido taladrar directamente la piedra.
El granito es un material muy frágil, y al taladrarlo directamente se producen fácilmente grietas bajo tensión; todos los orificios roscados deben contar con manguitos roscados de acero inoxidable empotrados (manguitos de tornillo de expansión);
Normas de procesos integradas:
Limpia el fondo del orificio, rellénalo uniformemente con resina epoxi y deja que se endurezca durante 48 horas tras el relleno antes de proceder al esmerilado fino; la fuerza de apriete debe distribuirse de manera uniforme para evitar que la compresión local provoque microdeformaciones en la plataforma;
Plataforma de succión por vacío: La profundidad de las ranuras de vacío debe ser uniforme, los conductos de aire deben ser herméticos y no presentar fugas, y deben conservarse los bordes elevados de protección en los extremos de las ranuras.
V. Análisis detallado de todo el proceso de la tecnología de molienda
Para conseguir de forma estable una precisión de grado 00, es imprescindible realizar el procesamiento a temperatura constante:
Entorno de procesamiento: taller a temperatura constante de 20 ± 2 ℃; pedidos de gama alta controlados a 20 ± 0,5 ℃;
Cadena de procesos:
Corte de la pieza en bruto → Fresado en bruto de la forma → Envejecimiento y reposo → Rectificado semifino → Envejecimiento secundario → Rectificado de precisión con agua → Raspado y ajuste manuales → Limpieza y detección de defectos;
Proceso de rectificado por emparejamiento: se utiliza el rectificado recíproco de las placas para eliminar los errores de los carriles guía de la propia rectificadora, lo que garantiza la precisión microscópica del ajuste del plano;
Antes de la inspección final, la plataforma debe mantenerse a una temperatura constante durante 24 horas para eliminar los errores debidos al gradiente de temperatura antes de realizar las pruebas.
VI. Sistema de inspección de fábrica y metrología
Las plataformas de grado 00 deben ir acompañadas de informes de inspección oficiales. Equipos básicos de inspección:
Nivel electrónico autocolimador: para detectar la planitud y la rectitud;
Interferómetro láser: para comprobar la rectitud de la referencia del carril guía en bases largas;
Medidor de rugosidad: para determinar el valor Ra de la superficie de trabajo;
Detección visual de defectos: inspección visual de microfisuras superficiales bajo una luz intensa.
Precauciones para la inspección:
Durante la inspección, la plataforma debe apoyarse libremente, utilizando el método de apoyo en tres puntos. Queda prohibido el apriete forzado en varios puntos; de lo contrario, los datos de planitud medidos serán falsos y se considerarán conformes.
VII. Tecnología de instalación de soportes (un paso del proceso de instalación que los clientes suelen pasar por alto)
Que se pueda aprovechar al máximo la precisión de la plataforma depende en gran medida del método de soporte:
Principio estándar de apoyo en tres puntos: las plataformas de gran tamaño pueden incorporar apoyos auxiliares, que únicamente soportan el peso y no levantan ni corrigen el plano de forma forzada;
Los bloques de apoyo deben estar fabricados en granito duro o hierro fundido, evitando estrictamente el uso de almohadillas blandas de goma para prevenir la fluencia a largo plazo;
Las plataformas de suelo requieren un refuerzo de los cimientos para evitar la distorsión del plano de referencia provocada por el asentamiento del suelo del taller.
VIII. Límites de aplicación de la plataforma 00-Grade y comparación de la selección de grados
Situaciones en las que se aplica
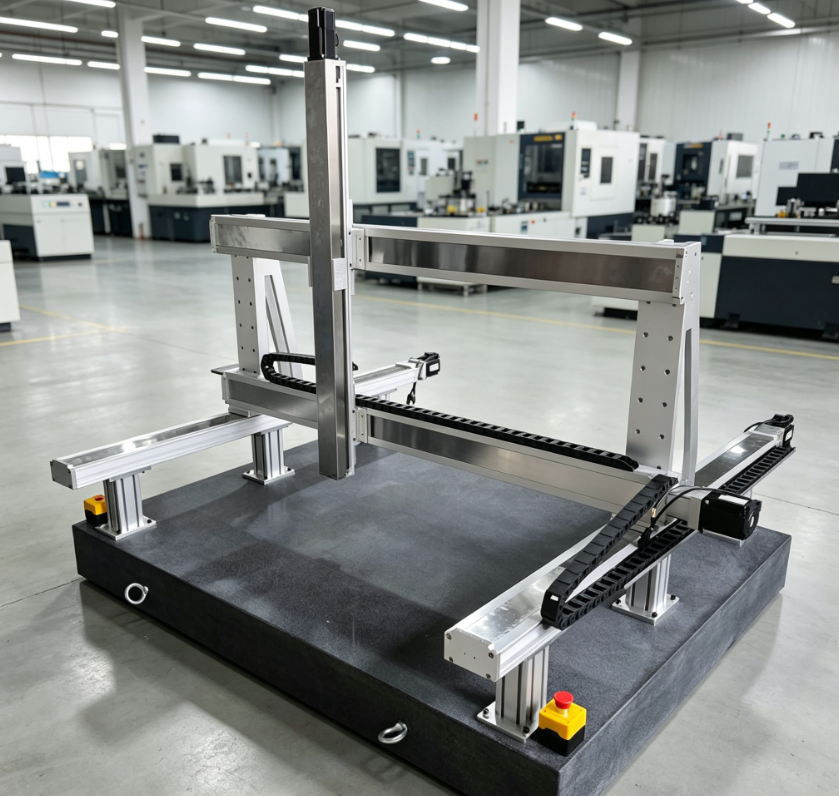
Herramientas de inspección dimensional de precisión, módulos de motor lineal estándar, plataformas de procesamiento láser, plataformas de inspección por visión, mesas auxiliares para máquinas de medición por coordenadas (CMM).
Casos en los que no es aplicable
Requisitos a largo plazo de repetibilidad <±0,3 μm, equipos para obleas semiconductoras, puntos de referencia de interferencia óptica: para estas condiciones de trabajo, se recomienda pasar a plataformas de grado 000 (grado AA).
Cuadro
Fórmula de planitud por grados. Aplicación típica
Grado 0, 3 × (1 L/1000) μm: Herramientas de inspección estándar, plataformas de marcado
Grado 00, 2×(1 L/1000) μm. Inspección de precisión, bases convencionales con motor lineal
Grado 000, 1,5 × (1 L/1000) μm: semiconductores, nanoposicionamiento, tablas de referencia metrológicas