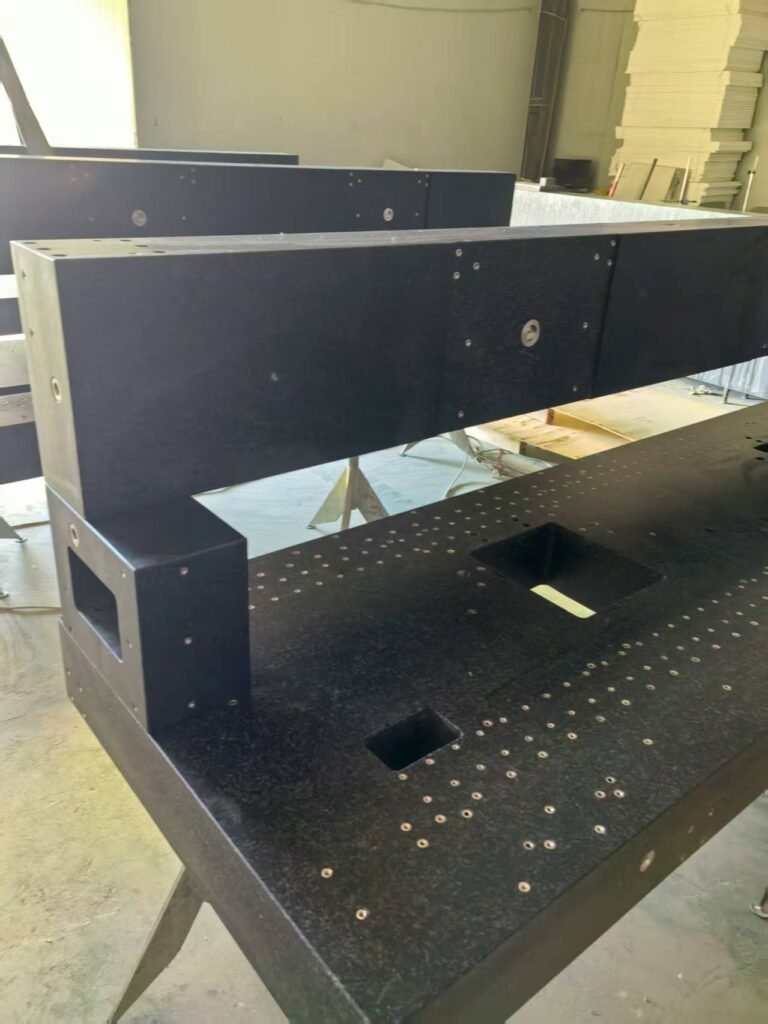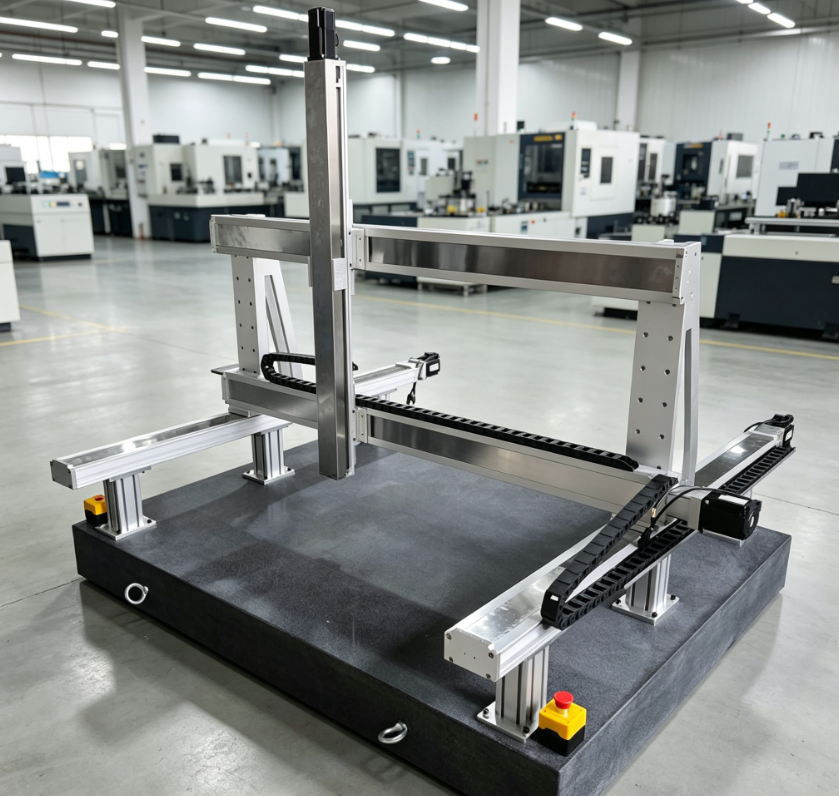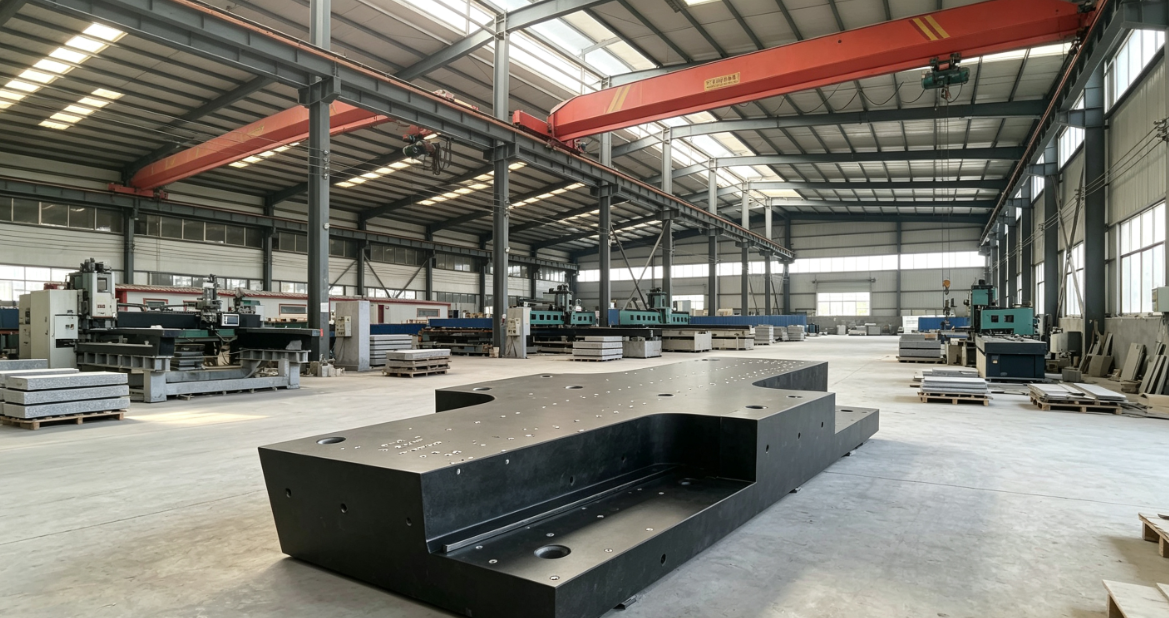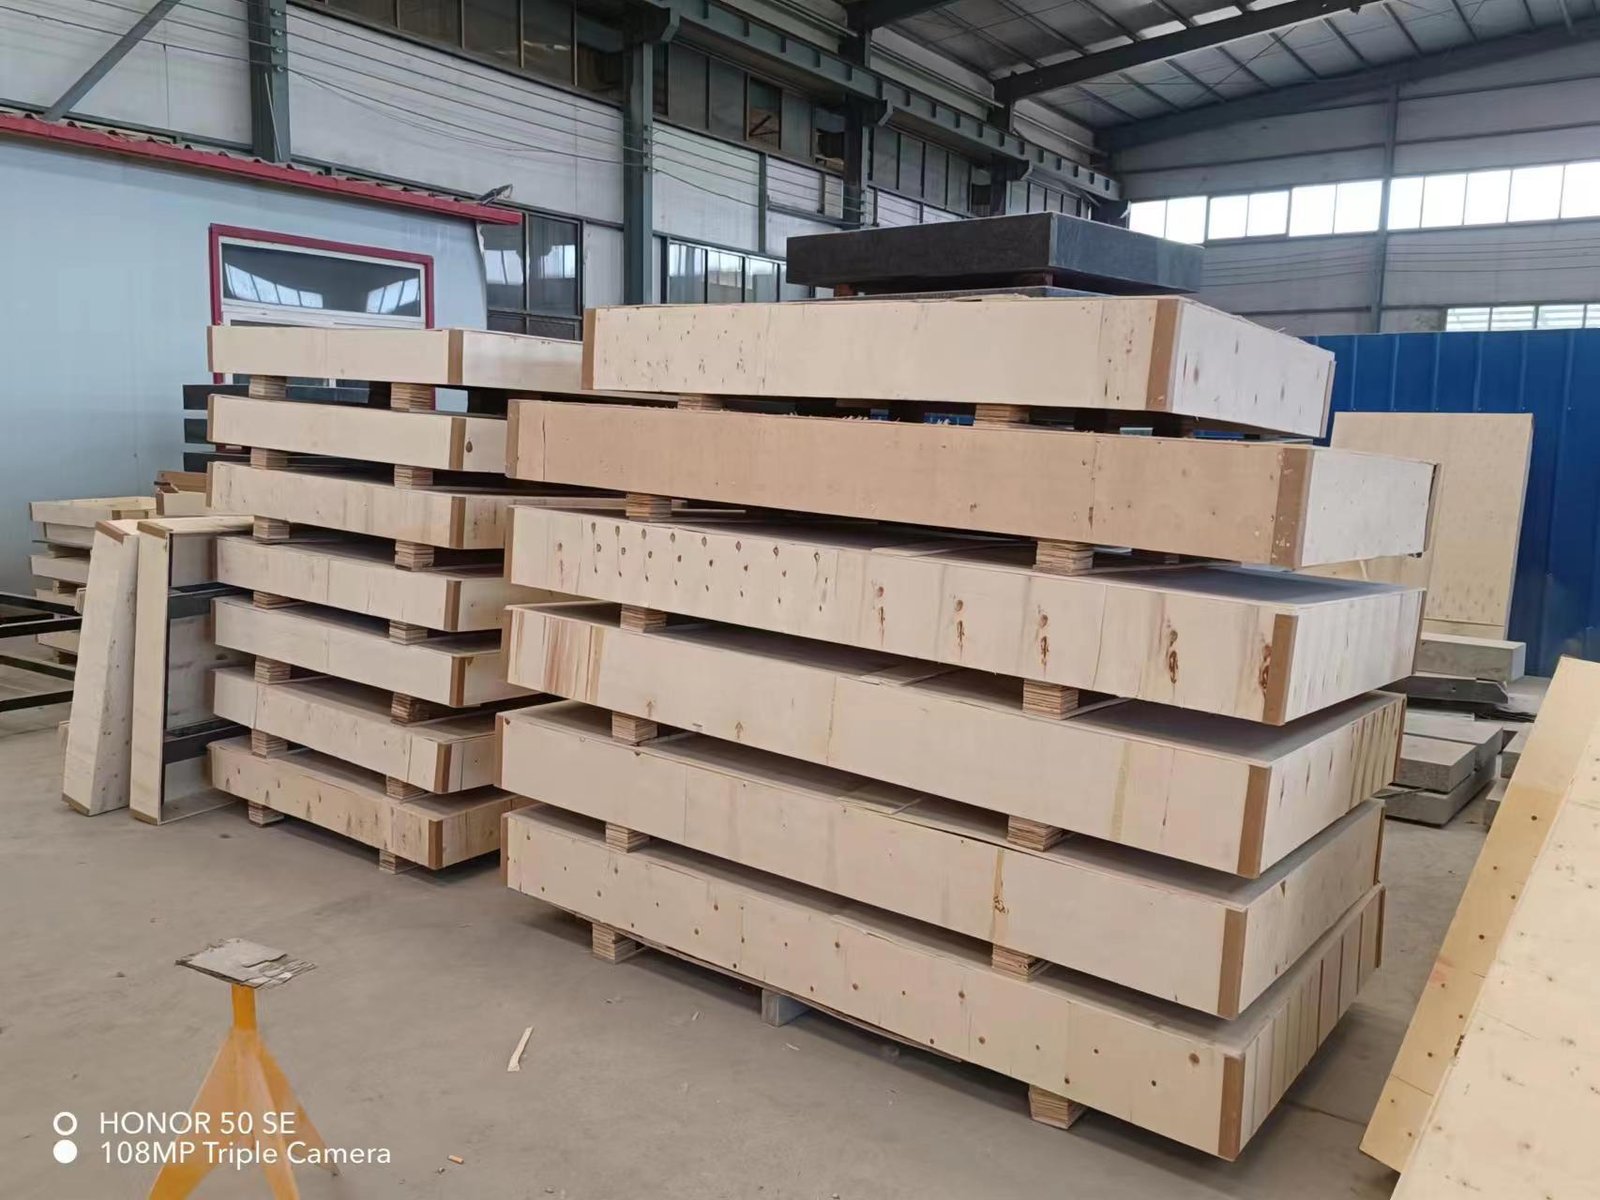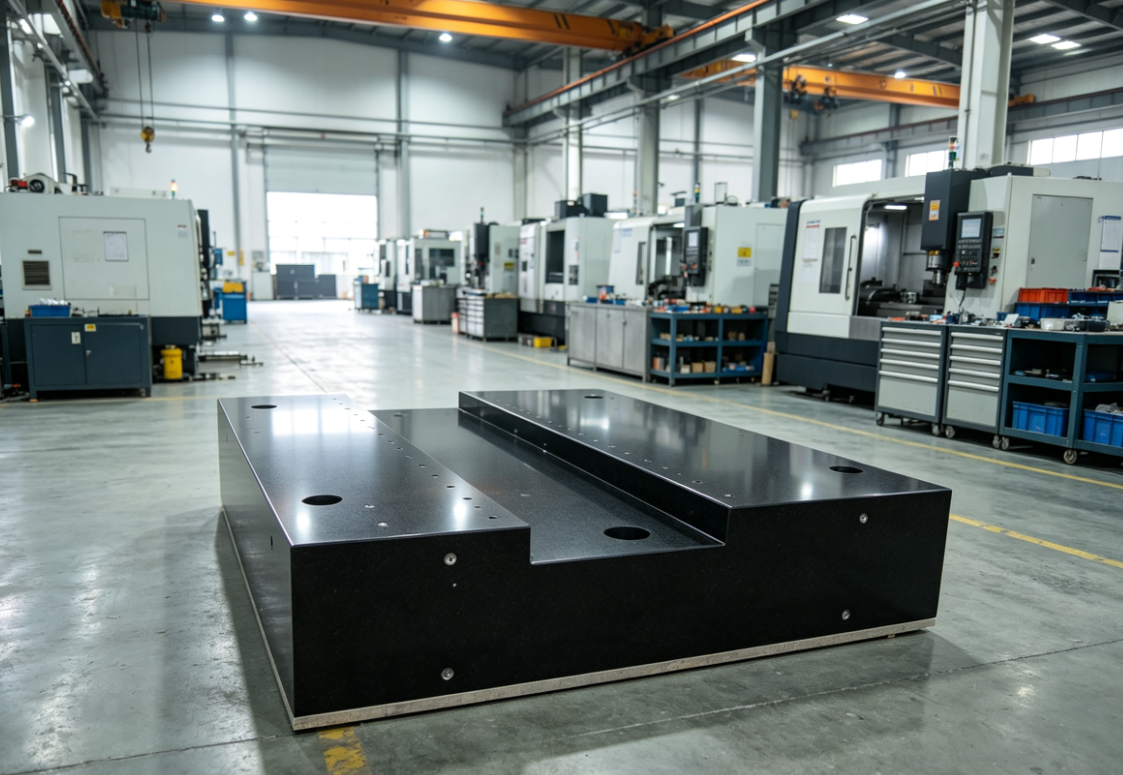
En la fabricación aeroespacial, las grandes bases de granito (plataformas) sirven como referencia fundamental para el mecanizado, la medición y el montaje de ultraprecisión. Su precisión se comprueba en cuatro aspectos principales: planitud, estabilidad térmica, rigidez dinámica y estabilidad a largo plazo, y cuanto mayores son las dimensiones, más estrictas son las normas que deben cumplir.
I. Indicadores clave de precisión y normas aeroespaciales
La industria aeroespacial (máquinas de medición por coordenadas, máquinas-herramienta de gran tamaño, referencias de montaje) suele requerir Grado 00 u orrade 000 (grado de ultraprecisión) precisión:
Planicidad: indicador clave.
Convencional: ≤1~2 μm/m²
Aerospac: ≤0,5 μm/m², incluso 0,1~0,2 μm/m² (nivel submicrónico)
Grande (p. ej., 3 m × 6 m): Error final total ≤2~3 μm
Tolerancias geométricas:
Paralelismo, perpendicularidad, rectitud: ≤0,5~1 μm/m
Rugosidad superficial: Ra ≤ 0,02~0,05 μm (acabado espejo)
Deformación bajo carga: Deformación bajo carga máxima: 0,1~0,3 μm/m
II. Cinco pruebas fundamentales de precisión
- Estabilidad térmica (la prueba más exigente)
Reto: Aunque el granito tiene un bajo coeficiente de dilatación térmica (CTE ≈ 4,5~5,5 × 10⁻⁶/℃), las fluctuaciones de temperatura de ±1 ℃ en bases de gran tamaño (a escala métrica) pueden generar errores acumulativos de varios micrómetros*.
Requisitos aeroespaciales: Entorno de trabajo: 20 ± 0,5 ℃, diferencia de temperatura local *<0,1 ℃/m*.
Riesgo: La luz solar en el taller, la disipación de calor de los equipos y las fuentes de calor generadas por el personal provocan deformaciones locales, lo que invalida directamente los resultados de las mediciones y el mecanizado. - Rigidez dinámica y resistencia a las vibraciones:
El peso propio de la pieza de trabajo (desde varias toneladas hasta decenas de toneladas) provoca fácilmente microcombar.
Las máquinas-herramienta y los equipos de taller generan vibraciones de alta frecuencia.
Ventajas de Granit:
La amortiguación interna es entre 5 y 10 veces mayor que la del hierro fundido, lo que permite absorber eficazmente las vibraciones y eliminar las marcas de vibración.
Alto módulo de elasticidad (), que resiste la flexión en luces de gran envergadura.
Requisito aeroespacial: Transmisibilidad de vibraciones <2%, lo que garantiza una estabilidad de posicionamiento a nivel submicrónico. - Material, Unand y tensión interna
Reto: El granito natural presenta patrones de veteado, variaciones de color y grietas ocultas; los bloques monolíticos de gran tamaño son propensos a sufrir deformaciones anisotrópicas.
Normas de selección de materiales:
Limitado a granitos negros de calidad especial, como el «Jinan Black» y el «Mount Tai Black».
Densidad ≥2,7~3,1 g/cm³, homogénea y libre de impurezas, madurada durante cientos de millones de años, sin tensiones internas.
Riesgo: la piedra inferior presenta una deformación del orden de micras en un plazo de 3 a 5 años; el sector aeroespacial requiere una estabilidad de precisión durante 10 a 20 años. - Precisión en el montaje y la instalación
Reto: Las bases de grandes dimensiones (por ejemplo, 4 m × 2 m) requieren un soporte multipunto; una carga desigual provoca flexión en tres puntos y torsión.
Solución aeroespacial:
Soportes flotantes de tres puntos (estáticamente determinados) con almohadillas auxiliares de distribución de carga.
Nivelación de la instalación ≤ 0,2 μm/m**; control del asentamiento mediante aislamiento antivibratorio de los cimientos. - Estabilidad a largo plazo (prueba de resistencia al paso del tiempo)
Requisito: variación de la planitud en un plazo de 10 años<0,5~1 μm*.
Garantías:
No se producen problemas de oxidación ni de fluencia en los metales.
Su superficie densa impide la penetración (índice de absorción de agua *<0,01%*).
Resistente a los líquidos refrigerantes y a los ácidos y bases; no requiere mantenimiento.
III. Aplicaciones típicas en el sector aeroespacial y la importancia de la precisión
Máquina de medición por coordenadas (CMM): medición de paneles del fuselaje y álabes del motor, repetibilidad de ±0,3 a 0,8 μm.
Bancada de máquina herramienta de cinco ejes: mecanizado de componentes estructurales aeroespaciales y aleaciones de titanio; control de tolerancia dimensional ±2 μm. Base para equipos ópticos y láser: inspección de componentes de satélites y montaje de sistemas de infrarrojos; estabilidad de 0,1 μm/24 h.
Plataforma de referencia para el montaje final: acoplamiento del fuselaje de la varilla; planitud de toda la superficie de trabajo ≤1 μm.
IV. Consecuencias fatales de la falta de precisión
Datos de medición distorsionados: provocan el desecho de piezas conformes y la incorporación de piezas no conformes.
Mecanizado fuera de tolerancia: provoca interferencias en el montaje de las piezas, un deterioro del rendimiento aerodinámico y una resistencia insuficiente.
Tensión de montaje: provoca deformaciones y fallos de resonancia del cnd durante el vuelo.
V. Tecnologías clave para el control de precisión
Materiales: Granito de primera calidad sin grietas, con detección completa de defectos en el material.
Mecanizado: Taller a temperatura constante (20 ± 0,5 ℃), rectificado CNC y lapeado manual de precisión.
Inspección: interferómetro láser, autocolimador, micrómetro de capacitancia, trazabilidad a escala real.
Temperatura y humedad en EE. UU., aislamiento activo contra vibraciones, variación lenta de la temperatura.