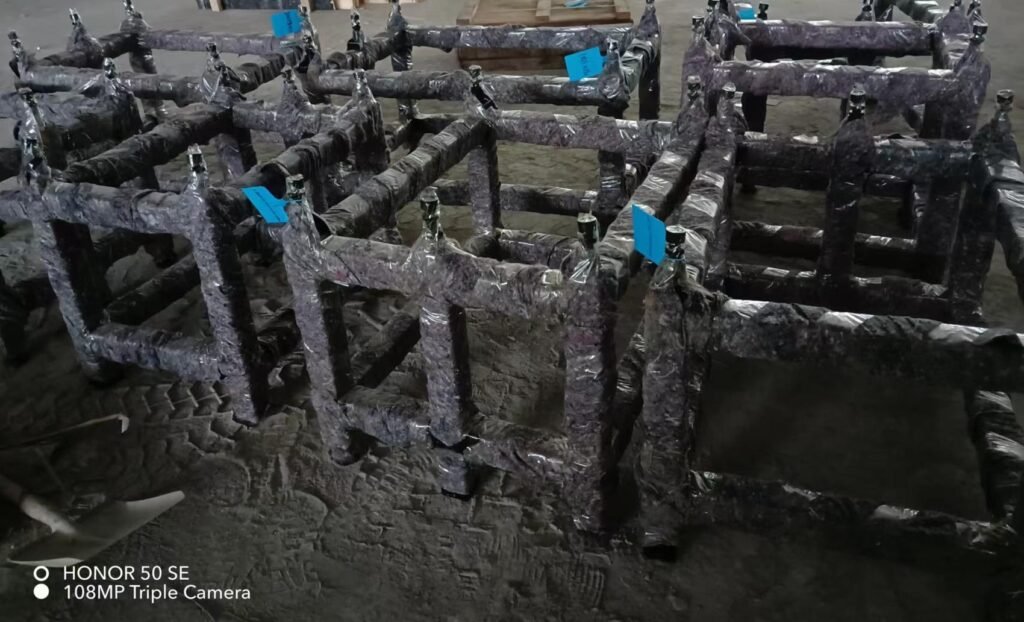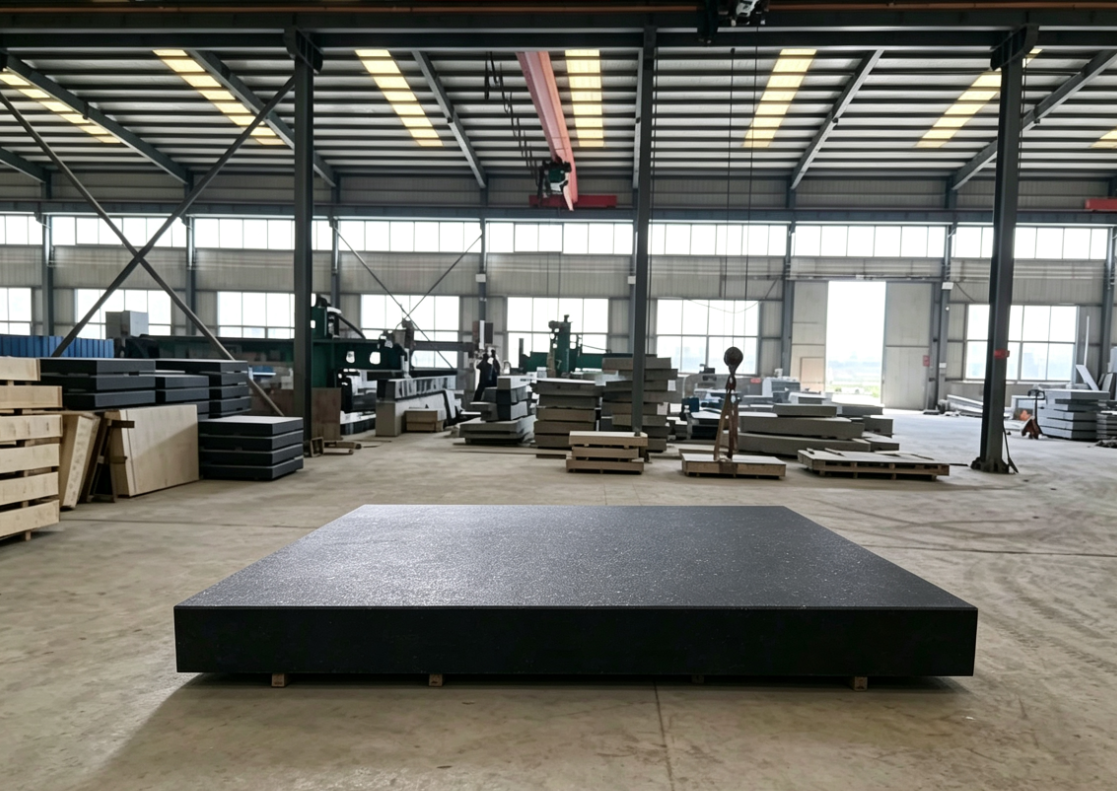
Para eliminar las tensiones internas en las piezas metálicas de precisión, el método fundamental consiste en calentar el material para “aflojar” los átomos y, a continuación, enfriarlo lentamente para liberar las tensiones, minimizando al mismo tiempo la deformación y conservando la dureza y la resistencia.
I. Recocido de alivio de tensiones (el más universal y de uso más habitual)
Principio
Calentar hasta una temperatura inferior al punto de transformación de fase, mantener esa temperatura durante un tiempo para que se relajen las tensiones internas y, a continuación, enfriar lentamente.
No altera la microestructura, no ablanda el material de forma significativa y proporciona una excelente estabilidad dimensional.
Parámetros del proceso (rangos de Cmon)
Acero al carbono / acero estructural: 550–650 °C, tiempo de mantenimiento: 2–6 horas
Temperatura de fundición del hierro: 500–550 °C
Acero inoxidable: 600–750 °C
Enfriamiento: Enfriamiento lento en el horno hasta una temperatura inferior a 200 °C antes de la descarga.
Escenarios de cerveza
Ejes, manguitos, moldes y accesorios de precisión
Piezas tras el mecanizado, la soldadura o el conformado en frío
Piezas de precisión que requieren una elevada precisión dimensional y resistencia a la deformación a largo plazo
Ventajas
Alivio eficaz del estrés
Impacto mínimo en la dureza y la resistencia
Deformación mínima
II. Recocido a baja temperatura (eliminación de tensiones a baja temperatura, prevención de deformaciones)
Temperaturas, por lo general entre 250 y 450 °C, con tiempos de mantenimiento prolongados.
Características
La tasa de eliminación de tensiones es menor que en el recocido de alivio de tensiones a alta temperatura, incluso con una deformación menor.
Adecuado para piezas de precisión que ya han sido sometidas a un mecanizado de acabado y presentan una dureza elevada
Aplicable
Calibres de precisión, herramientas de corte y estampación de precisión que no admiten ninguna variación dimensional.
III. Tratamiento de envejecimiento (especialmente indicado para piezas de aleaciones de precisión)
- Envejecimiento natural
Se conserva a temperatura ambiente durante un periodo que va de varios meses a varios años.
El estrés se va liberando poco a poco.
Ventajas: Sin deformación.
Desventajas: Lento, baja eficiencia.
Se utiliza principalmente para: bancadas de máquinas herramienta de alta precisión, plataformas de precisión, calibres, etc. - Envejecimiento artificial (práctica habitual en la industria)
Se calienta a una temperatura de entre 100 y 200 °C y se mantiene a esa temperatura durante varias horas o incluso varias decenas de horas; a continuación, se deja enfriar al aire.
Aplicable a:
Piezas de precisión de aleaciones de aluminio
Piezas de precisión de aleaciones de titanio y aleaciones resistentes a altas temperaturas
Componentes estructurales de instrumentos de alta precisión
Características:
Alivio del estrés y estabilización
Básicamente, no altera las dimensiones ni las propiedades mecánicas
Se utiliza habitualmente como tratamiento de estabilización final tras el mecanizado de precisión.
IV. Recocido a alta temperatura (apto para piezas tras el temple)
Si las piezas ya se han sometido a un temple y un revenido a temperatura media-alta, el propio revenido eliminará las tensiones de temple.
Proceso:
Templado a 500-650 °C
Refrigeración por horno o por aire
Aplicable a:
Moldes de precisión, engranajes de precisión, ejes
Componentes estructurales que requieren una alta tenacidad y estabilidad dimensional
V. Envejecimiento por vibración (alivio auxiliar de tensiones, sin calentamiento)
No se trata de un tratamiento térmico, pero a menudo se utiliza junto con el tratamiento térmico:
Utilizar equipos de vibración para hacer que la pieza entre en resonancia y liberar tensiones internas
La temperatura no aumenta; no se produce ninguna deformación.
Adecuado para piezas grandes de precisión, piezas soldadas y bancadas de máquinas-herramienta
Se puede utilizar como:
Un complemento para el alivio de tensiones tras el tratamiento térmico
La única opción cuando no está permitido calentar la pieza
VI. Selección para distintos materiales (Referencia directa)
- Piezas de precisión de acero al carbono / acero estructural aleado
Tras el mecanizado en bruto: recocido de alivio de tensiones a 550-600 °C
Antes y después del mecanizado de precisión: recocido a baja temperatura, a unos 300 °C - Piezas de precisión de acero inoxidable
Eliminación de tensiones: Recocido de eliminación de tensiones a 600–700 °C
Requisitos de alta resistencia a la corrosión: Evitar temperaturas excesivamente altas - Piezas de precisión de aleaciones de aluminio
Envejecimiento artificial a 120-170 °C, de 4 a 24 horas
Prohibe terminantemente las altas temperaturas; de lo contrario, se producirá ablandamiento y deformación. - Plataformas y bancadas de precisión de hierro fundido
Recocido de alivio de tensiones a 500-550 °C
En combinación con el envejecimiento natural, ofrece una excelente estabilidad dimensional - Calibres de alta precisión, bloques de calibración
Tratamiento criogénico de envejecimiento a baja temperatura (alrededor de -70 °C)
Varios ciclos para garantizar la estabilidad dimensional a largo plazo
VII. Puntos clave (Para garantizar la precisión sin deformaciones)
La velocidad de calentamiento debe ser lenta
Especialmente lento en el caso de piezas grandes y complejas, para evitar la superposición de tensiones térmicas.
El tiempo de retención debe ser suficiente
Por cada 10 mm de aumento en el espesor de la pared, el tiempo de mantenimiento debe prolongarse aproximadamente 1 hora.
El enfriamiento debe ser lento
Un enfriamiento rápido provocará la reaparición de tensiones, lo que hará que los esfuerzos anteriores hayan sido en vano.
La secuencia del proceso es importante
Orden recomendado:
Mecanizado en bruto → Recocido de distensión → Mecanizado de semiprecisión → Tratamiento de envejecimiento/estabilización a baja temperatura → Mecanizado de precisión
Queda estrictamente prohibido aplicar un tratamiento térmico a alta temperatura tras el mecanizado de precisión, ya que existe un riesgo muy elevado de que se produzcan deformaciones que superen las tolerancias.
Breve resumen
Para eliminar por completo las tensiones y estabilizar las dimensiones: utiliza el recocido de eliminación de tensiones.
Para que prácticamente no se produzca deformación: utiliza un recocido a baja temperatura o un envejecimiento artificial.
Piezas templadas: utilizar un revenido a alta temperatura
Piezas de gran tamaño: Combinar el tratamiento térmico con el envejecimiento por vibración.