- Propiedades físicas del granito y su impacto en la estabilidad
Al tratarse de una roca metamórfica, el proceso natural de envejecimiento a lo largo de cientos de millones de años le confiere unas propiedades físicas intrínsecas que son difíciles de igualar por materiales artificiales como el hierro fundido y el mármol artificial. Estas propiedades constituyen la base para mejorar la estabilidad de las máquinas-herramienta, y cada una de ellas se corresponde con un requisito clave para dicha estabilidad.
3.1 Densidad y módulo de elasticidad (rigidez específica)
La densidad del granito es de aproximadamente 2,65-3,02 g/cm³, lo que supone solo entre el 37% y el 43% de la del hierro fundido gris (6,8-7,3 g/cm³); su módulo de elasticidad oscila entre 80 y 140 GPa, ligeramente inferior al del hierro fundido gris (110-130 GPa), pero muy superior al del mármol artificial (30-55 GPa).
Desde el punto de vista de la capacidad de carga estática, el hierro fundido presenta una mayor rigidez absoluta; sin embargo, en condiciones de funcionamiento dinámicas, el factor clave es la “rigidez específica” (la relación entre el módulo de elasticidad y la densidad), ya que este indicador determina la capacidad de la estructura para resistir la deformación bajo el mismo peso.
La rigidez específica del granito es de aproximadamente 28,3, mientras que la del hierro fundido es de solo 17,4, lo que significa que, partiendo de la premisa de alcanzar la misma rigidez estática, el peso de una base de granito puede reducirse en aproximadamente un 40% en comparación con la de hierro fundido.
En el caso de las máquinas-herramienta de pórtico de gran tamaño, la reducción de peso no solo disminuye los requisitos de carga de los cimientos, sino que, lo que es más importante, reduce la inercia de las piezas móviles. Durante la aceleración y la desaceleración a alta velocidad, cuanto menor es la inercia, mayor es la velocidad de respuesta del servomotor y mayor la precisión de posicionamiento. Por ejemplo, después de que un determinado modelo de centro de mecanizado de pórtico incorporara una viga de granito, el tiempo de aceleración y desaceleración del eje X se redujo de 0,8 s a 0,5 s, y la fluctuación de la precisión de posicionamiento se redujo de ±0,01 mm a ±0,005 mm.
3.2 Características de amortiguación (amortiguación de vibraciones)
Existen numerosas interfaces minúsculas entre los granos minerales internos del granito. Cuando la energía de la vibración atraviesa estas interfaces, la fricción entre los granos convierte la energía mecánica en energía térmica, lo que permite amortiguar la vibración; se trata de una “amortiguación intrínseca” que puede lograrse sin necesidad de un diseño estructural adicional. Su coeficiente de amortiguación oscila entre 0,008 y 0,012, lo que supone entre 4 y 6 veces el del hierro fundido (0,002-0); mientras que el coeficiente de amortiguación del mármol artificial (fundición mineral) es de 0,01-0,015, lo que supone entre 5 y 10 veces el del hierro fundido y es ligeramente superior al del granito.
Esta diferencia en las características de amortiguación tiene un impacto significativo en el mecanizado real: el tiempo de amortiguación de las vibraciones de una bancada de hierro fundido suele ser de 0,nds, mientras que el de una bancada de granito es ≤0,1 segundos; esto significa que, cuando se generan vibraciones debido a las fluctuaciones en la fuerza de corte, la base de granito puede amortiguar las vibraciones en menos tiempo, evitando que se transmitan a la herramienta y a la pieza de trabajo.
Por ejemplo, en una prueba de fresado a alta velocidad, al mecanizar piezas de aleación de aluminio, el valor Ra de la rugosidad superficial de la máquina herramienta con base de granito se redujo de 0,8 μm (con base de hierro fundido) a 0,4 μm, y la vida útil de la herramienta se prolongó en un 37%.
3.3 Propiedades físico-térmicas (estabilidad térmica)
La conductividad térmica del granito se sitúa entre 2,3 y 2,6 W/(m·K), lo que equivale aproximadamente a entre 1/16 y 1/20 de la del hierro fundido; su coeficiente de expansión térmica (CTE) oscila entre 0,6 y 4,61×10⁻⁶/°C, lo que supone solo entre 1/2 y 1/18 del del hierro fundido. El coeficiente de expansión lineal de algunas variedades de alta gama (como el Jinan Black) es tan bajo como 4,61 × 10⁻⁶/°C, acercándose al nivel de los materiales de “expansión nula”.
El efecto combinado de estas dos características es la fuente principal de la ventaja del granito en cuanto a estabilidad térmica: su baja conductividad térmica implica que el calor generado por las fluctuaciones de la temperatura ambiental o por fuentes internas (como husillos y guías) no se propagará rápidamente por el interior de la base, lo que suprime de forma eficaz la aparición de diferencias de temperatura locales —que son la causa fundamental de la deformación térmica—; el bajo coeficiente de dilatación lineal implica que, incluso si existen ligeras diferencias de temperatura, la deformación de la base se mantendrá en un nivel extremadamente bajo. Por ejemplo, cuando la temperatura ambiental fluctúa en ±2 °C, una base de hierro fundido de 1 metro de longitud producirá un alargamiento de unos 22 μm, mientras que el alargamiento de una base de granito es de tan solo 0,9-9,2 μm, una diferencia que resulta extremadamente significativa.
Además, la capacidad calorífica específica del granito es de 74 060 J/(kg·K), superior a la del hierro fundido, que es de 470 J/(kg·K); esto significa que una base de granito puede almacenar más calor y presenta una variación de temperatura más lenta, lo que favorece la estabilidad térmica, actuando como un “volante térmico” que resiste las fluctuaciones rápidas de temperatura.
3.4 Dureza y resistencia al desgaste
La dureza Shore del granito es de HS70-80, y su dureza según la escala de Mohs es de grado 6-7, muy superior a la del hierro fundido (HS20-30); la rugosidad de su superficie pulida puede alcanzar los Ra0,02 μm, lo que se aproxima casi a un acabado de espejo. Esta elevada dureza confiere al granito una resistencia al desgaste extremadamente alta: los datos de medición reales muestran que el desgaste del granito a lo largo de 10 años es ≤0,3 μm, mientras que el desgaste anual del hierro fundido alcanza los 0,8 μm; esto significa que, incluso bajo una carga de iones de alta frecuencia a largo plazo (como el movimiento recíproco de las guías de los motores lineales), la precisión superficial de la base de granito puede mantenerse durante mucho tiempo.
En el caso de las máquinas-herramienta de alta precisión que utilizan hidrostatos o motores lineales, la planitud a largo plazo de la superficie de instalación de la guía determina directamente la precisión de posicionamiento: las superficies de guía tradicionales de hierro fundido pueden desgastarse varios micrómetros tras 10 000 horas de funcionamiento, lo que provoca un aumento de la holgura de guía y una reducción de la precisión de posicionamiento; en cambio, el desgaste de una superficie de guía de granito tras el mismo tiempo de funcionamiento es inferior a 0,1 μm, lo cual es insignificante, lo que prolonga significativamente el ciclo de mantenimiento de la precisión de la máquina herramienta
- Análisis del impacto de la base de pórtico de granito en diversos indicadores de estabilidad
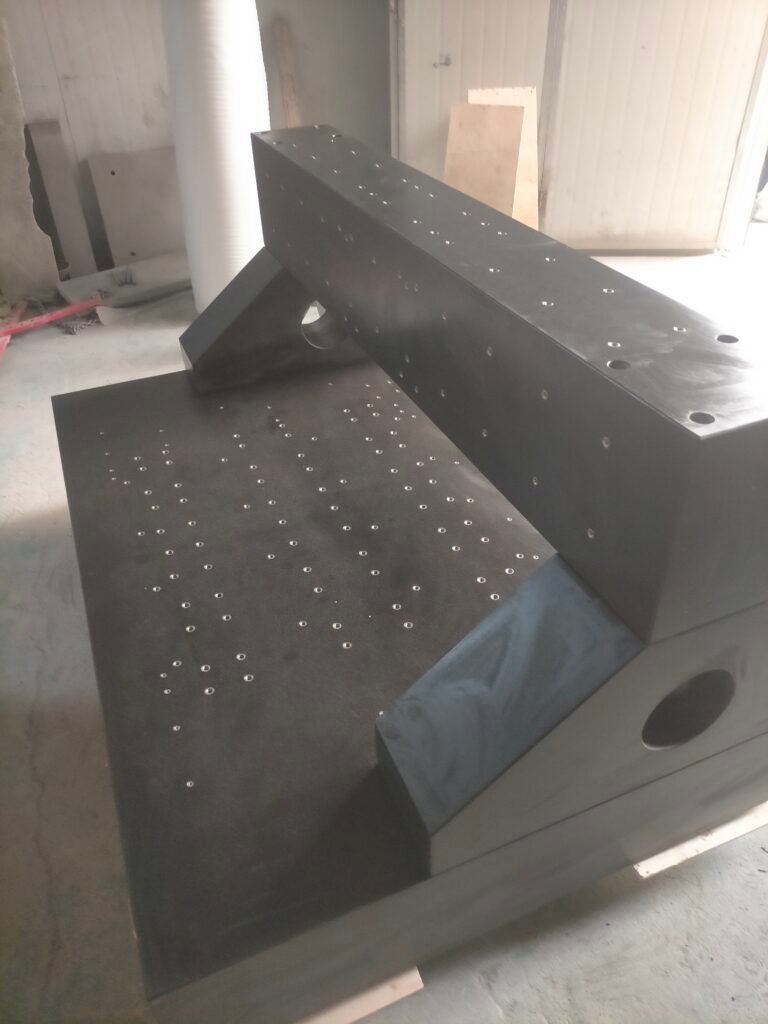
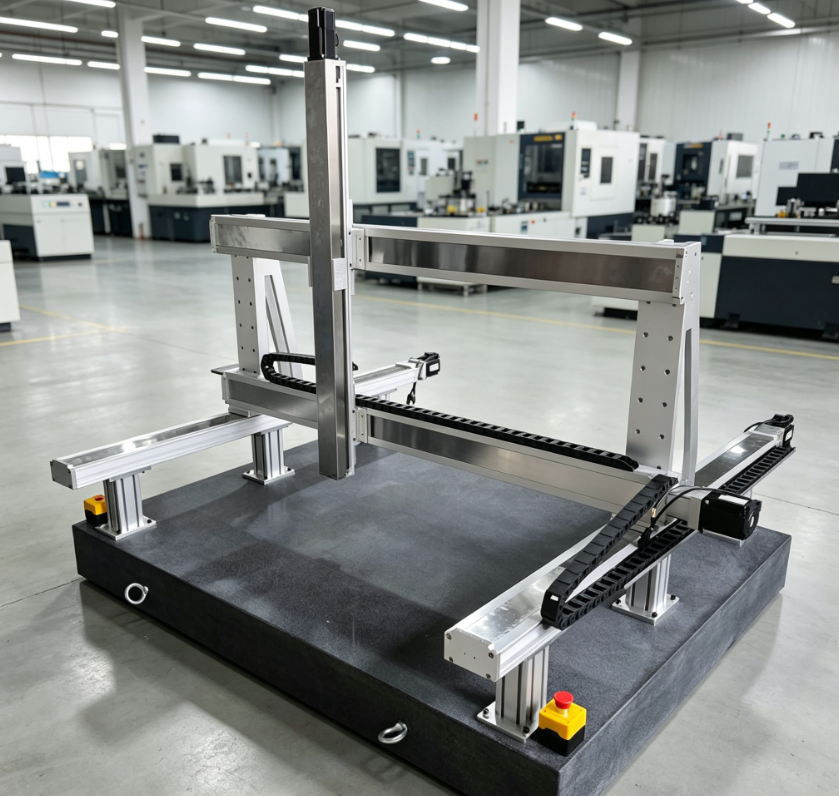
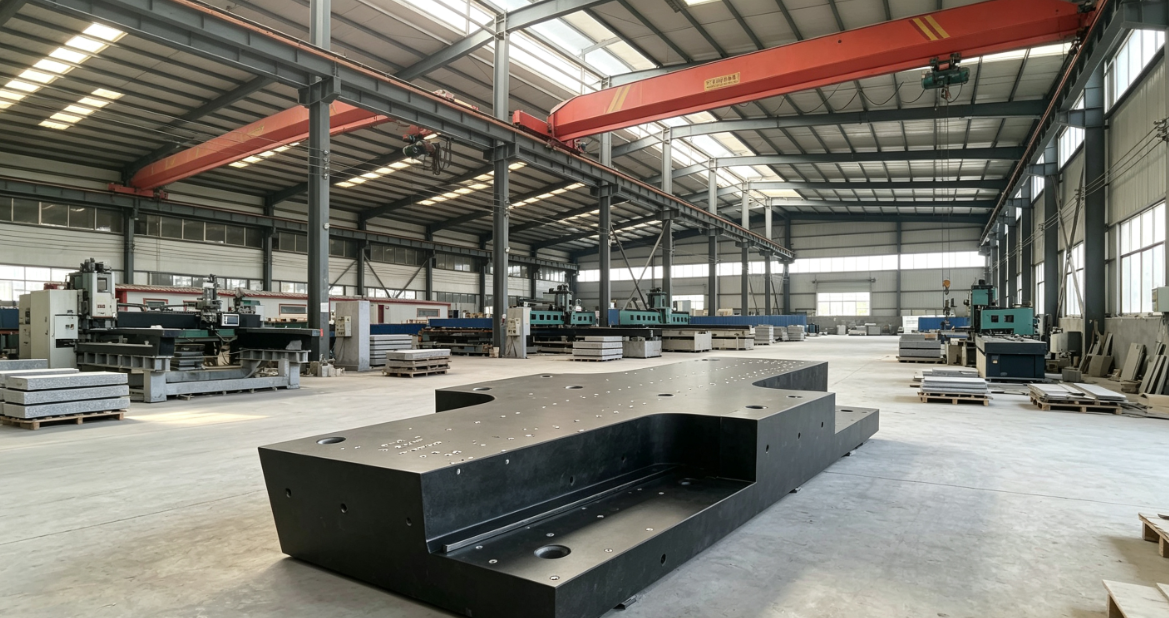
La estructura de pórtico es una disposición típica de las máquinas-herramienta CNC de gran tamaño y alta precisión: su estructura de bastidor cerrado, compuesta por dos columnas, una viga transversal y una bancada, posee de por sí una mayor rigidez que una estructura de una sola columna. Las propiedades físicas del granito potencian al máximo las ventajas de esta estructura, mejorando de forma integral la estabilidad de la máquina herramienta, desde la rigidez dinámica y la deformación térmica hasta la amortiguación de vibraciones y el mantenimiento de la precisión a largo plazo.
4.1 Mejora de la rigidez dinámica
La principal ventaja de la estructura de pórtico es la distribución de las cargas a través del bastidor cerrado, y la elevada rigidez específica del granito amplifica esta ventaja: bajo la misma carga, la deformación de una estructura de pórtico de granito es solo de aproximadamente el 60% de la de una de hierro fundido. Por ejemplo, mediciones reales realizadas por el Grupo Danobat muestran que una viga transversal de granito de la misma masa tiene una rigidez estática aproximadamente 60% mayor que la de una viga transversal de hierro fundido; esto significa que, bajo las fuerzas generadas por el corte a alta velocidad, el desplazamiento por vibración de la estructura de pórtico de granito es menor y la posición relativa entre la herramienta y la pieza de trabajo es más estable.
Además, las características de alta amortiguación del granito suprimen eficazmente la aparición de resonancia: la resonancia es el “enemigo acérrimo” de la rigidez dinámica, y cuando la frecuencia de excitación se aproxima a la frecuencia natural de la estructura, la rigidez disminuye drásticamente. La elevada amortiguación del granito disipa rápidamente la energía de resonancia, lo que evita la amplificación de la amplitud; por ejemplo, tras la adopción de una viga transversal de granito en un determinado modelo de centro de mecanizado de pórtico, su frecuencia natural en la dirección del eje X aumentó de 45 Hz —con una viga transversal de hierro fundido— a 70 Hz. Dado que la frecuencia de excitación principal de las fuerzas de corte es de 30-50 Hz, esto permitió evitar con éxito la zona de resonancia, lo que se tradujo en un aumento de la rigidez dinámica de 25% dentro del rango de frecuencias de excitación.
Sin embargo, cabe señalar que el módulo de elasticidad del granito es ligeramente inferior al del hierro fundido; por lo tanto, en condiciones de corte intensivo (fuerza de corte > 5000 N), su rigidez dinámica absoluta sigue siendo ligeramente inferior a la del hierro fundido; por ejemplo, cuando la fuerza de corte alcanza los 8000 N, la deformación de la viga transversal de hierro fundido es de 0,01 mm, mientras que la de la viga transversal de granito es de 0,015 mm. No obstante, en condiciones de corte a alta velocidad, las fuerzas de corte suelen situarse entre 1000 y 3000 N, momento en el que se aprovecha plenamente la ventaja específica del granito en cuanto a rigidez, lo que da lugar a una deformación que, de hecho, es menor que la del hierro fundido.
4.2 Control de la deformación térmica
La deformación térmica es una de las principales causas de pérdida de precisión en las máquinas-herramienta de pórtico. Debido a la distribución de la temperatura en componentes como la viga del pórtico, las columnas y la base, es probable que se produzcan distorsiones y alargamientos, lo que, en última instancia, provoca un desplazamiento de la posición de la herramienta. La baja conductividad térmica y el bajo coeficiente de dilatación lineal del granito pueden resolver este problema de raíz:
En primer lugar, la baja conductividad térmica “retiene” eficazmente el calor: el calor generado por fuentes como el husillo y las guías no se transfiere rápidamente a toda la base, sino que permanece concentrado en una pequeña zona cercana a la fuente de calor, lo que evita gradientes de temperatura a gran escala.Por ejemplo, cuando la velocidad del husillo de un determinado modelo de centro de mecanizado de pórtico alcanza las 24 000 rpm, la temperatura de la carcasa del husillo es 8 °C superior a la temperatura ambiente, pero la temperatura de la base de granito es solo 1 °C superior a la temperatura ambiente, lo que mantiene la diferencia de temperatura local dentro de un rango extremadamente reducido.
En segundo lugar, el bajo coeficiente de dilatación mantiene la deformación en el nivel submicrométrico: incluso con ligeros gradientes de temperatura, la deformación de la base de granito es mucho menor que la del hierro fundido. Las pruebas de dilatación del Grupo Danobat muestran que, en un ciclo diurno de temperatura de ±2 °C, la resistencia a la expansión térmica de una base de pórtico de granito es siete veces mayor que la de una base de hierro fundido; concretamente, una base de hierro fundido de 1 metro de longitud se deforma 22 μm con una diferencia de temperatura de ±2 °C, mientras que una base de granito solo se deforma 3 μm.
Además, la deformación térmica del granito es isotrópica, lo que significa que su coeficiente de expansión térmica es casi idéntico en las direcciones X, Y y Z, lo que da lugar a una expansión y contracción uniformes sin torsión ni flexión. Esta característica facilita la compensación de la deformación térmica: unos sencillos algoritmos de compensación lineal pueden reducir los errores de deformación térmica en más del 90%. Por ejemplo, los datos de medición reales de la Universidad Tecnológica de Xi’an muestran que una rectificadora que utiliza una base de granito presenta un 46,5% menos de deformación térmica que otra que utiliza una base de...
4.3 Optimización de la amortiguación de vibraciones y del rendimiento antivibratorio
La viga transversal de una máquina herramienta de pórtico es una estructura propensa a la amplificación de vibraciones —debido a su gran luz, es susceptible de sufrir vibraciones de flexión bajo las fuerzas de corte—. Las elevadas características de amortiguación del granito suprimen eficazmente la transmisión y la amplificación de estas vibraciones. El mecanismo fundamental de su amortiguación de vibraciones reside en la fricción en las interfaces minerales internas: cuando la energía vibratoria penetra en el granito, el deslizamiento mínimo entre los granos minerales convierte la energía mecánica en energía térmica, consumiendo así rápidamente la energía vibratoria, con efectos de atenuación especialmente superiores para las vibraciones de alta frecuencia (>1000 Hz).
Los datos experimentales muestran que el granito puede absorber más de 85% de vibraciones hiy, una característica crucial para el corte a alta velocidad, ya que la frecuencia de vibración autoexcitada del corte a alta velocidad suele superar los 1000 Hz. Por ejemplo, después de que la bancada de una máquina láser incorporara una base de granito, la amplitud de funcionamiento fue ≤0,02 mm/s y la precisión de mecanizado mejoró de ±0,05 mm/m a ±0,03 mm/m.
Además, las elevadas propiedades de amortiguación del granito aíslan eficazmente las interferencias provocadas por las vibraciones externas: el análisis del espectro de vibraciones realizado por el laboratorio estadounidense NIST indica que una base de granito absorbe más del 90% de las vibraciones de baja frecuencia, por debajo de los 3 Hz, generadas por una carretera secundaria situada a una distancia de 50 metros. Esto resulta especialmente importante para los talleres de mecanizado de precisión situados en parques industriales, ya que evita de forma eficaz el impacto de las vibraciones del tráfico exterior en la precisión del mecanizado.
4.4 Mejora de la precisión y la estabilidad del posicionamiento
La estabilidad de la precisión de posicionamiento es una de las ventajas más destacadas de las bases de granito; esta afirmación no se debe a un rendimiento excepcional a corto plazo, sino a la estabilidad a largo plazo que les confiere su envejecimiento natural a lo largo de cientos de millones de años. Hay tres razones fundamentales para ello:
En primer lugar, ausencia de tensiones internas residuales: durante la formación geológica del granito a lo largo de cientos de millones de años, las tensiones internas se han liberado por completo mediante el envejecimiento natural. A diferencia del hierro fundido, que, al no haber sufrido un envejecimiento artificial suficiente (solo libera aproximadamente el 80% de las tensiones internas), no experimentará una deformación por liberación lenta de tensiones durante su funcionamiento a largo plazo. Por ejemplo, tras tres años de funcionamiento, una bancada de hierro fundido puede presentar una desviación de planitud de 0,02 mm debido a la liberación de tensiones residuales, mientras que una bancada de granito presenta una desviación de planitud de tan solo 0,001 mm durante el mismo periodo.
En segundo lugar, una gran resistencia al desgaste por microvibraciones: la elevada dureza del granito da lugar a un desgaste superficial extremadamente mínimo; los datos de medición reales indican que el desgaste del granito a lo largo de 10 años es ≤0,3 μm, mientras que el desgaste anual del hierro fundido alcanza los 0,8 μm. Esto significa que la planitud y la rectitud de las superficies de montaje de los carriles guía pueden mantenerse a largo plazo, sin que se produzca una pérdida de precisión debida al desgaste.
En tercer lugar, un excelente comportamiento frente a la fluencia: a temperatura ambiente, el granito prácticamente no presenta deformación por fluencia; incluso cuando se somete a cargas constantes (como el propio peso de una viga transversal o el peso de una pieza de trabajo) durante un largo periodo de tiempo, no sufre una deformación plástica lenta como ocurre con los materiales metálicos. Por ejemplo, tras soportar una carga constante de 10 toneladas durante un año, una bancada de hierro fundido puede presentar una deformación por fluencia de 0,01 mm, mientras que la deformación por fluencia de una bancada de granito es inferior a 0,001 mm.
Todas estas características, en conjunto, confieren a la base de granito una excelente estabilidad a largo plazo: los datos de medición reales de un determinado instituto de metrología muestran que la deriva de precisión a lo largo de 5 años de los componentes de granito es ≤0,2 μm, mientras que la deriva de precisión media de los componentes de hierro fundido es de 1 μm; tras cinco años de uso, la desviación de planitud de una plataforma de granito aumenta solo en 12%, mientras que la de una plataforma de hierro fundido aumenta en 37%. Esta ventaja se refleja directamente en el ciclo de calibración: en el caso de las máquinas-herramienta que utilizan bases de granito, el ciclo de calibración puede ampliarse de medio año (en el caso de las bases tradicionales de hierro) a dos años, lo que reduce los costes de mantenimiento en un 60%.